

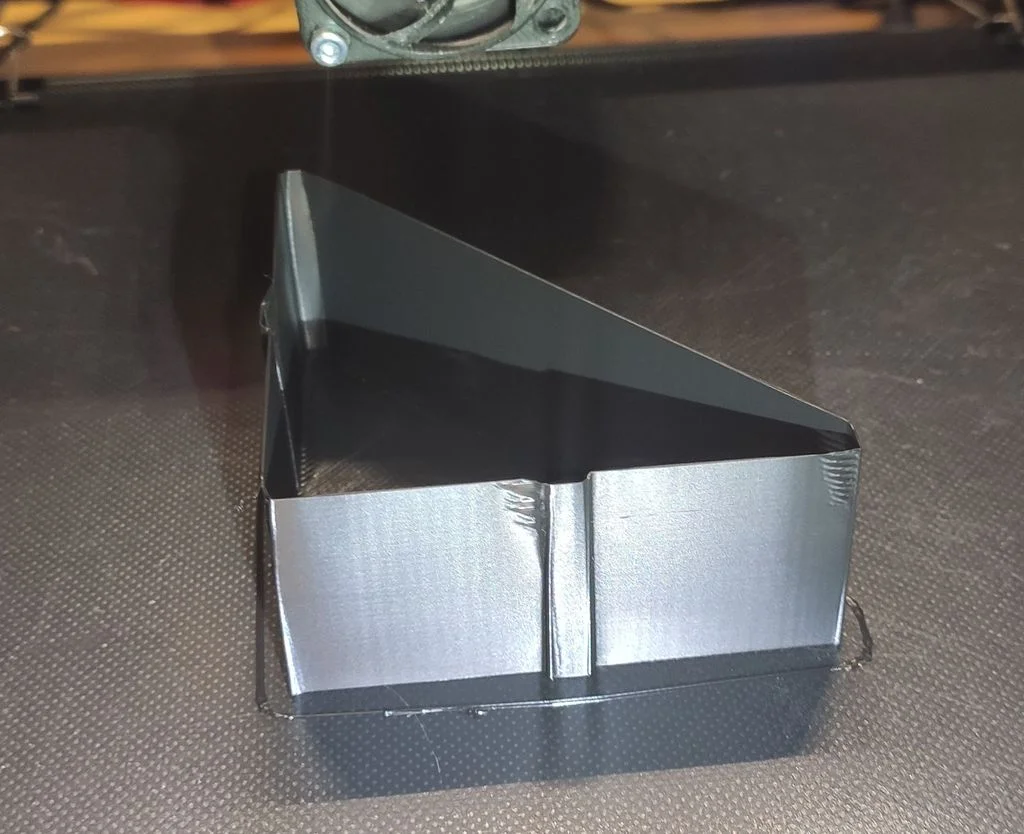
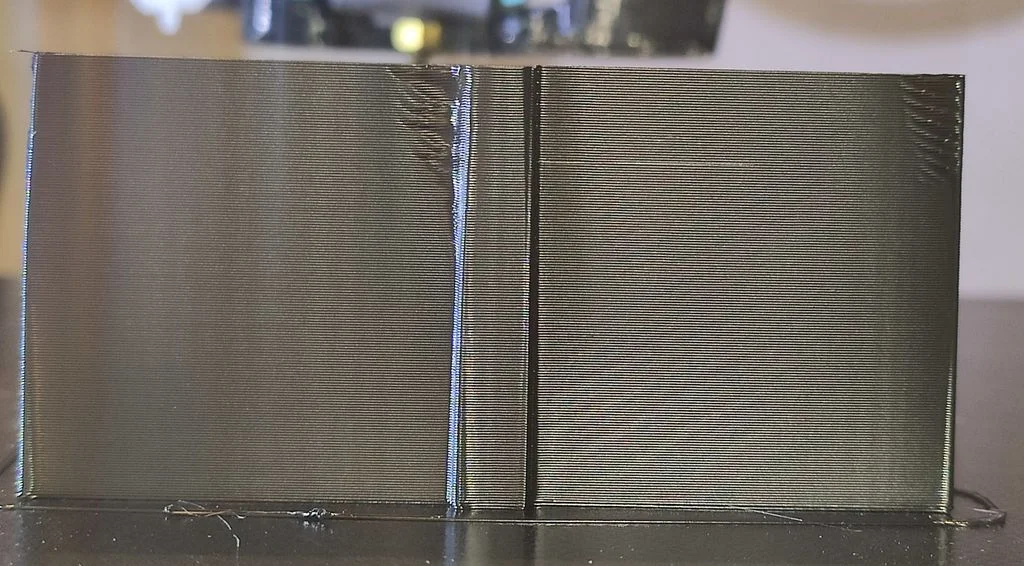


Mẫu kiểm tra độ lệch góc vuông và kích thước CN3D
 Tác giảnadir-cn3dLượt thích0Lượt tải117
Dựng một phiên bản khác của mẫu này.
Mình thích mẫu này hơn bản gốc. Nó nhẹ, in nhanh và dễ đọc kết quả hơn nhiều.
Thông số in:
1 Lớp đáy (Bottom layer)
Chiều cao lớp in 0.2mm
1 Vách (Perimeter)
0 Lớp trên (Top layer)
0 Infill
Cài đặt tất cả tốc độ là 100mm/s, ngoại trừ tốc độ lớp đầu tiên. Hãy giữ nguyên giá trị mặc định của bạn.
Lưu ý quan trọng trong PrusaSlicer:
Trong phần Cooling (Làm mát): Chỉnh thông số "Slow down if layer print time is below" thành 0.
Nếu không, máy sẽ không đạt được tốc độ 100mm/s.
Và
Hãy tắt "Lift Z" (nhấc đầu in) trong lúc rút nhựa (retraction) để tránh làm gián đoạn hoặc gây lỗi lệnh TUNING_TOWER....
Tiếp tục thực hiện theo quy trình tại đây:
https://www.klipper3d.org/Pressure_Advance.html
Đối với máy in sử dụng Direct drive extruder, mình thích dùng FACTOR = .01 thay vì FACTOR = .005.
Độ chính xác vẫn rất tốt, mà thời gian in lại nhanh hơn gấp đôi cho đến khi bạn tìm được thông số tối ưu (sweatspot).
Tác giảnadir-cn3dLượt thích0Lượt tải117

 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảgafyx3dLượt thích0Lượt tải125

 Tác giảlaserbaconLượt thích0Lượt tải175

 Tác giảswimLượt thích0Lượt tải110

 Tác giả3d-mmakerLượt thích0Lượt tải119

 Tác giảKRYS_3DLượt thích8Lượt tải49

 Tác giảtheodorLượt thích0Lượt tải148

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảteteomatLượt thích0Lượt tải140

 Tác giảMordievLượt thích0Lượt tải6

 Tác giảFonnPrintsLượt thích4Lượt tải26