


Mẫu in kiểm tra cân bàn cho Ender 3
 Tác giảgafyx3dLượt thích0Lượt tải120
Remix từ Đèn Hộp Tùng Hạc Tác giả tecnoculebras
Dựng một phiên bản khác của mẫu này.
Một bộ kiểm tra cân chỉnh cầu nối (bridge) gồm nhiều bàn in giúp bạn tinh chỉnh các đường cầu không có giá đỡ (unsupported bridge) sạch hơn, chắc chắn hơn và đồng đều hơn trong in FDM.
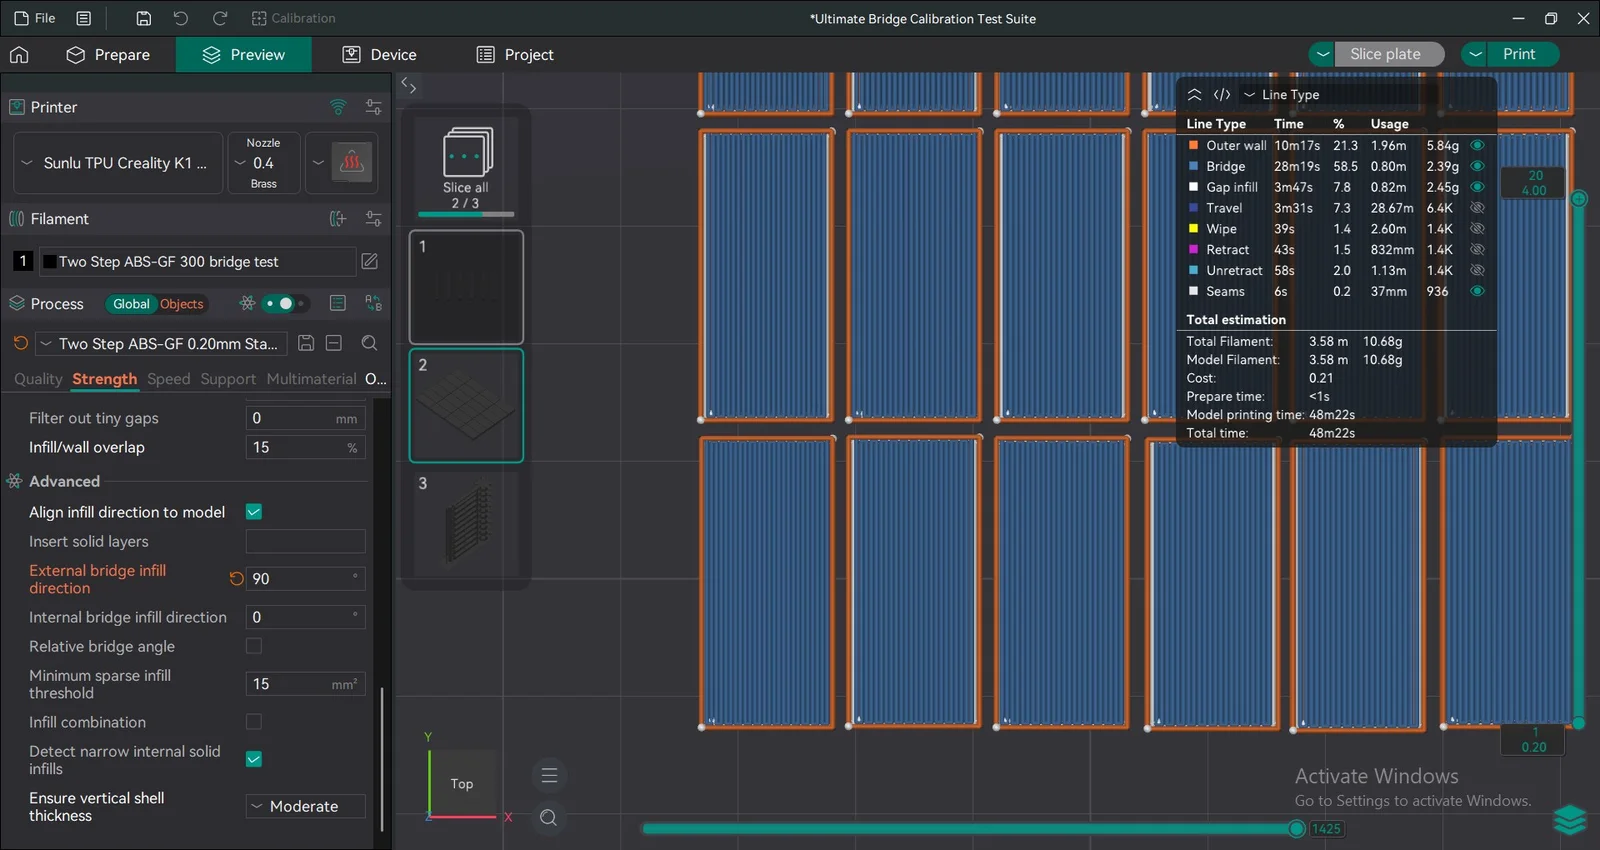
Đây không chỉ là một bài kiểm tra độ khó cầu nối thông thường. Tệp .3mf đi kèm được thiết lập dưới dạng một dự án cân chỉnh trên phần mềm cắt lớp (slicer) với các thông số riêng cho từng vật thể đã được áp dụng sẵn, do đó mỗi vật thể sẽ kiểm tra một biến số cầu nối cụ thể. Hãy mở trực tiếp tệp .3mf trong OrcaSlicer hoặc phần mềm cắt lớp tương thích, cắt lớp, in và so sánh kết quả.
Có các ghi chú kèm theo thông số cần thay đổi gần mỗi bàn in, đừng quên kiểm tra và điều chỉnh chúng!
Sử dụng bộ công cụ này để cân chỉnh:
Khả năng bắc cầu phụ thuộc rất nhiều vào sợi nhựa, nhiệt độ, khả năng làm mát, kích thước đầu đùn và cách xử lý của phần mềm cắt lớp, do đó các thông số tối ưu có thể khác nhau đối với PLA, PETG, ABS, ASA, nylon, PPS, PC và các vật liệu gia cường sợi.
.3mfTệp .3mf chứa các thông số cân chỉnh cho từng vật thể riêng biệt.
Để đạt kết quả tốt nhất:
.3mf dưới dạng một dự án (project)Dự án được thiết kế cho quy trình làm việc trên OrcaSlicer / Bambu Studio. Các phần mềm cắt lớp khác có thể không giữ lại được tất cả các cài đặt nhúng sẵn.
Tệp .3mf cũng có thể mang theo cài đặt máy in, sợi nhựa, bàn in và nhiệt độ từ dự án đã lưu.
Trước khi in, hãy xác minh:
Không in một cách mù quáng với cấu hình máy hoặc sợi nhựa đã lưu trừ khi nó khớp chính xác với thiết lập của bạn.
Bao gồm các tốc độ cầu nối từ phải sang trái theo đường chéo cho từng vật thể:
Mỗi vật thể đều được áp dụng tốc độ cầu nối riêng. Hãy sử dụng bàn in này trước nếu bạn đang tinh chỉnh sợi nhựa khó in, vật liệu yêu cầu buồng in nhiệt độ cao, hoặc vật liệu cần di chuyển cầu nối chậm hơn. Các vật thể được sắp xếp theo đường chéo để giảm thiểu ảnh hưởng làm mát tiềm ẩn từ các tháp in trước đó.
Bao gồm các tốc độ cầu nối từ phải sang trái theo đường chéo cho từng vật thể:
Sử dụng bàn này sau Bàn 1 nếu sợi nhựa của bạn bắc cầu tốt và bạn muốn tìm tốc độ cầu nối sạch đẹp nhanh nhất.
Đừng chỉ đơn giản chọn cầu nối nhanh nhất mà không bị đứt. Hãy chọn tốc độ cầu nối nhanh nhất mà vẫn trông sạch sẽ, bám chắc vào hai đầu trụ và cho khả năng phục hồi lớp trên cùng tốt.
Bao gồm các tỷ lệ lưu lượng từ trái sang phải theo từng cột & vật thể:
Bao gồm mật độ cầu nối bên ngoài từ trên xuống dưới theo từng hàng & vật thể:
Bàn in này hữu ích sau khi bạn đã chọn được tốc độ cầu nối phù hợp từ Bàn 1 và 2.
Mục tiêu là tìm ra sự kết hợp mang lại mặt dưới sạch nhất trong khi vẫn tạo ra bề mặt cầu nối kín và chắc chắn.
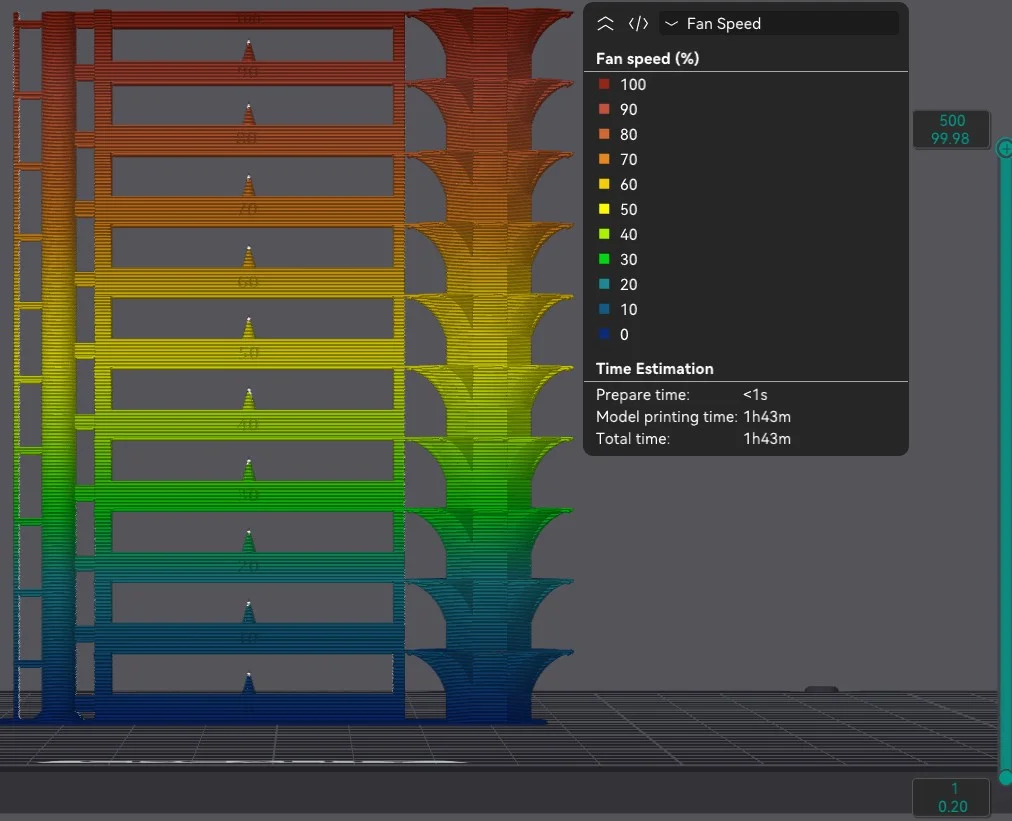
Cắt lớp bàn in và quan sát chế độ xem trước (preview). Đảm bảo hành vi của quạt khớp với những gì bạn mong đợi khi tháp in cao dần lên.
Các cài đặt làm mát hữu ích cần kiểm tra:
Bàn này đặc biệt hữu ích khi tinh chỉnh các vật liệu mà nếu làm mát quá nhiều sẽ gây cong vênh, nhưng quá ít làm mát lại khiến cầu nối bị võng.
In Bàn 1 và/hoặc Bàn 2 để tìm tốc độ cầu nối tốt nhất.
Đặt tốc độ cầu nối chung (global) của bạn theo kết quả tốt nhất đó.
In Bàn 3 để tinh chỉnh tỷ lệ lưu lượng cầu nối và mật độ cầu nối bên ngoài. Mỗi vật thể đều được ghi nhãn tỷ lệ lưu lượng & tốc độ.
Sử dụng Bàn 4 để xác minh hành vi làm mát.
Lưu các giá trị cuối cùng vào hồ sơ sợi nhựa hoặc quy trình in của bạn.
Chỉ thay đổi một biến số chính tại một thời điểm. Việc thay đổi đồng thời tốc độ, lưu lượng, mật độ, làm mát và nhiệt độ sẽ khiến kết quả trở nên khó đánh giá hơn. Mỗi bàn in đều có hướng dẫn kèm theo các thông số & vị trí của chúng.
Quan sát mặt dưới và khả năng phục hồi lớp mặt trên của mỗi cầu nối.
Điều này giúp kết quả trở nên hữu ích hơn rất nhiều đối với những người dùng khác.
Tác giảgafyx3dLượt thích0Lượt tải120

 Tác giả3d-mmakerLượt thích0Lượt tải113

 Tác giảnadir-cn3dLượt thích0Lượt tải110

 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảKRYS_3DLượt thích8Lượt tải43

 Tác giảduo3dprintLượt thích0Lượt tải152

 Tác giảswimLượt thích0Lượt tải108

 Tác giảFonnPrintsLượt thích4Lượt tải18

 Tác giảprusa-researchLượt thích0Lượt tải777

 Tác giảpjs37Lượt thích0Lượt tải155

 Tác giảarhi_585078Lượt thích64Lượt tải540

 Tác giảleopoldmozartLượt thích0Lượt tải135