



Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
 Ngàm nhấn nhả Filametrix - Phiên bản cải tiến bền bỉ (Sturdy Version)Tác giảsmuk3d · 28/04/2026
 Bộ cắt nhựa ERCF v2 cho Stealthburner và Rapido V2Tác giảPatrik · 26/04/2026
 Cảm biến hết nhựa Galileo 2 (G2E) [Tương thích Filametrix và ERCF]Tác giảAlia5_155893 · 16/04/2026
 Bộ Filametrix tùy chỉnh cho TZ V6 2.0 HotEnd - Nâng cấp máy in VoronTác giảedmomot · 16/04/2026
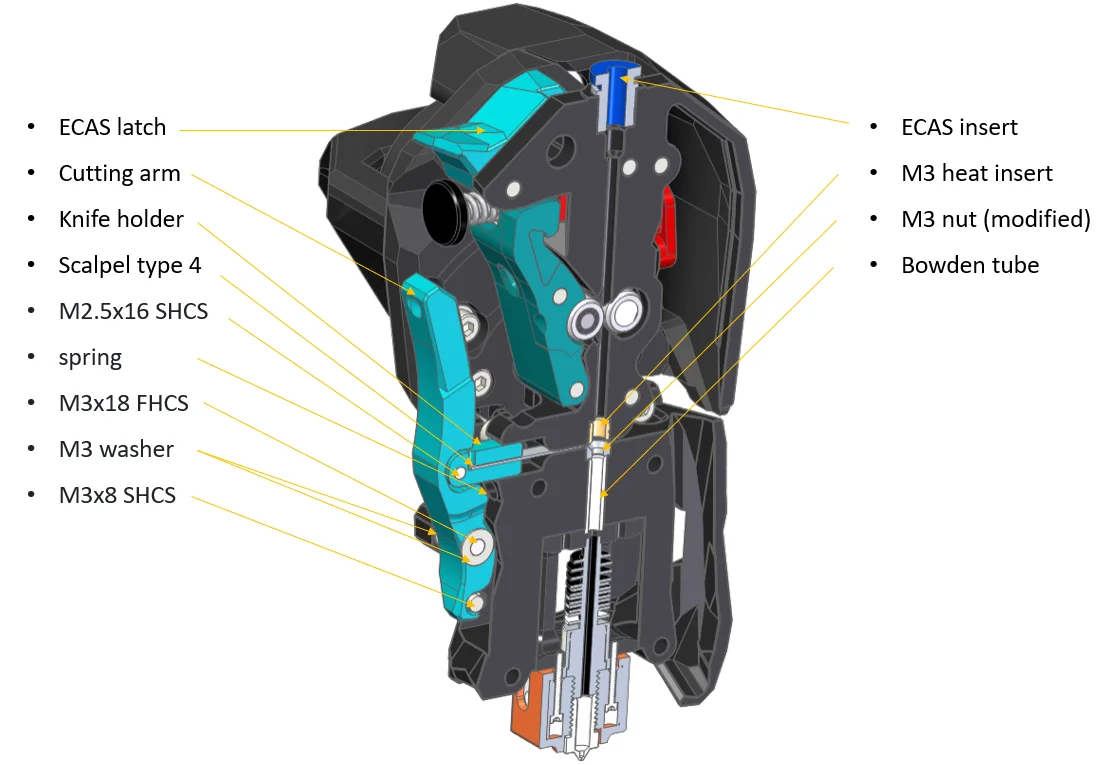
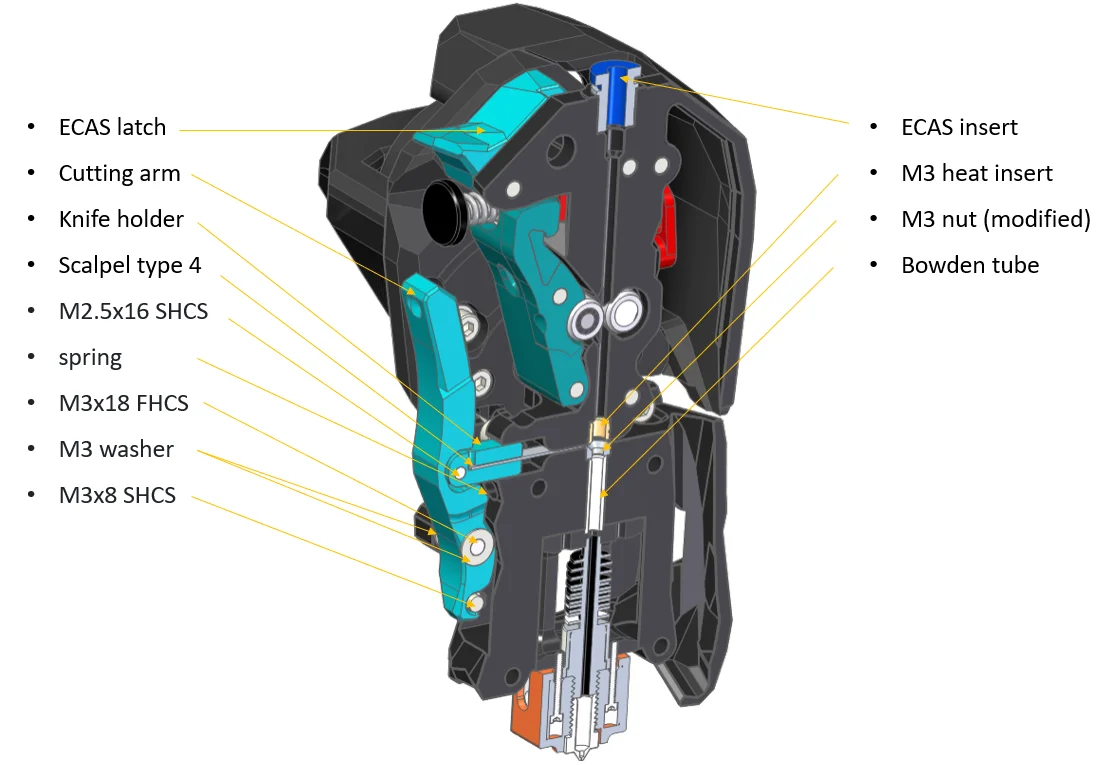
Đây là bản mod của Voron Stealthburner, bổ sung khả năng cắt filament!
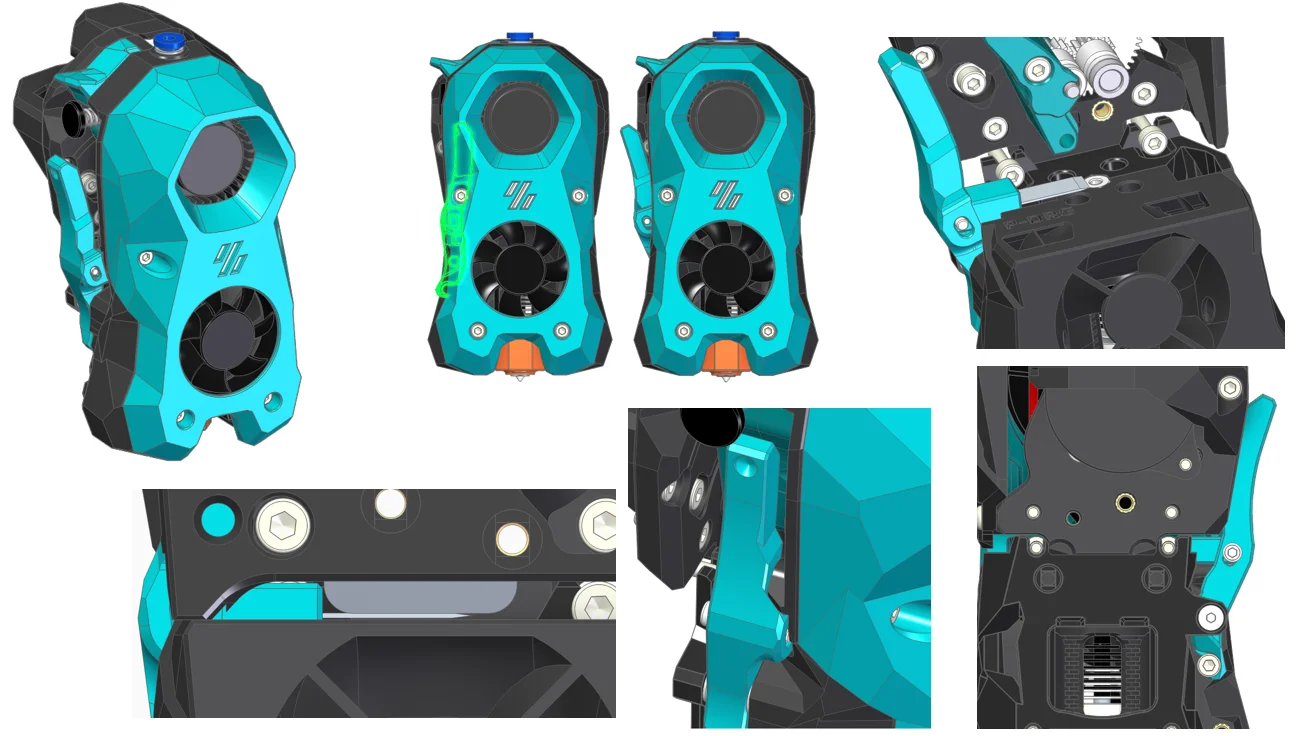
Đã thêm Thân chính với tùy chọn Cảm biến Filament.
stealthburner-filament-cutter
tommorox234 đã tạo ra thân chính cho LGX Lite. Bạn có thể liên hệ với anh ấy qua printables.
Cảm ơn nha :)
xem các thư mục:
trên printables:
Tôi đã xem xét ERCF MMU trong vài tháng. Điều luôn khiến tôi ngần ngại bắt đầu dự án là những cuộc thảo luận về sự cố và vấn đề với việc tạo đầu filament. Đột nhiên, một công ty mới tên là Bambu đã cho chúng ta thấy cách họ làm điều đó một cách đáng tin cậy. Họ chỉ cần cắt filament. Được thúc đẩy và truyền cảm hứng bởi thiết kế của @pure100kim, người đã xây dựng ERCF_Filament_Cutting_MOD
, tôi bắt đầu xây dựng phiên bản của riêng mình.
Bằng chứng khái niệm 1: https://youtube.com/shorts/HOMG8cVk_U4
Bằng chứng khái niệm 2: https://youtu.be/tTcrxttyths
Filametrix hoạt động: https://www.youtube.com/watch?v=tfMZWQRqtvY
Vui lòng lưu ý:
Chúng ta sẽ cần sử dụng một trong các luồng ren gắn ADXL
Tùy thuộc vào thiết lập và vị trí của điểm cắt, rất có thể chúng ta sẽ không mất bất kỳ thể tích in nào
Đối với thân chính, tôi đã chỉnh sửa phiên bản ECAS từ Alexanderor
Danh sách in
Đầu in (Toolhead)
Điểm cắt trên cổng trục (gantry)
Điểm cắt trên cổng trục với servo
Đầu in:
, những cái này cần keo để giữ cố định nhưng hoạt động tốt (USA)
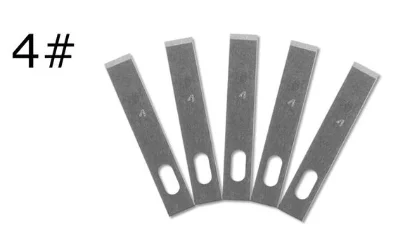
Điểm cắt trên cổng trục:
Cần cắt
Cắt dao mổ theo chiều dài l=26mm
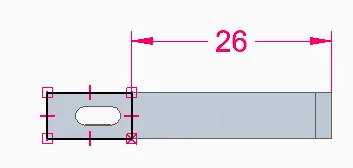
Kết quả
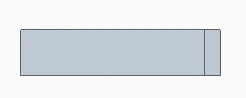
Lắp dao mổ vào giá đỡ dao
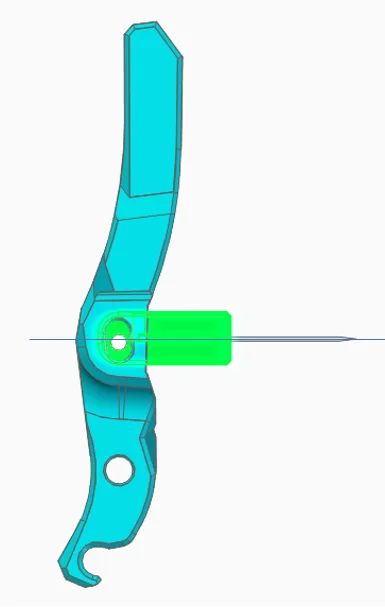
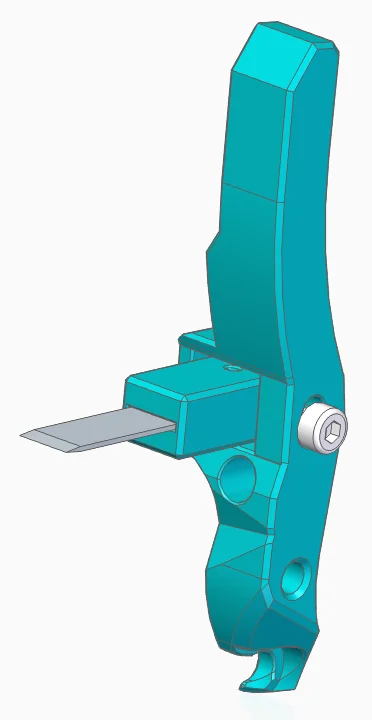
Lắp dao mổ (đã cắt dài 26mm) vào giá đỡ dao cho đến khi bạn thấy nó ở lỗ nhỏ. Dùng kìm để đẩy nó vào giá đỡ dao. Cần có một lực nhất định vì dao mổ nên được giữ cố định bằng "pressfit". Nếu không, hãy thêm một ít keo. (Tùy thuộc vào dung sai của dao mổ)
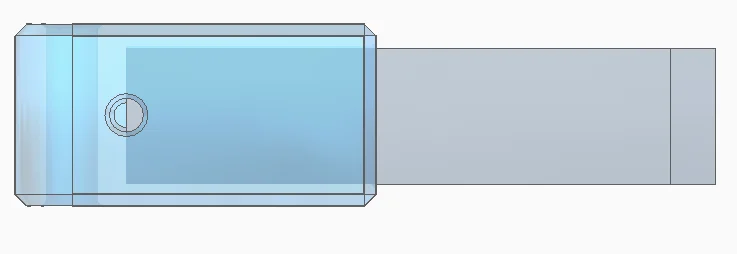
Đặt giá đỡ dao vào cần cắt
Vít M2.5x15 được vặn trực tiếp vào nhựa của giá đỡ dao. Đầu vít nên bằng phẳng với cần cắt hoặc cao hơn nó không quá 0.1-0.3mm.
Kiểm tra hướng của lỗ cho vít M2.5 trong giá đỡ dao. Nó cần nằm ở mặt dưới.
!! Giá đỡ dao phải di chuyển lên xuống mà không bị ma sát trong cần cắt nhưng cũng không được quá lỏng. Có thể cần mài một chút. !!
Thêm vòng đệm nhiệt
Tôi đề xuất khoan các ren phía trên bộ cắt ra với mũi khoan ~2.5mm. Ở phía giá đỡ hotend bên dưới bộ cắt, hãy đảm bảo bạn làm loe ống PTFE để giúp hướng dẫn filament.
Thân chính
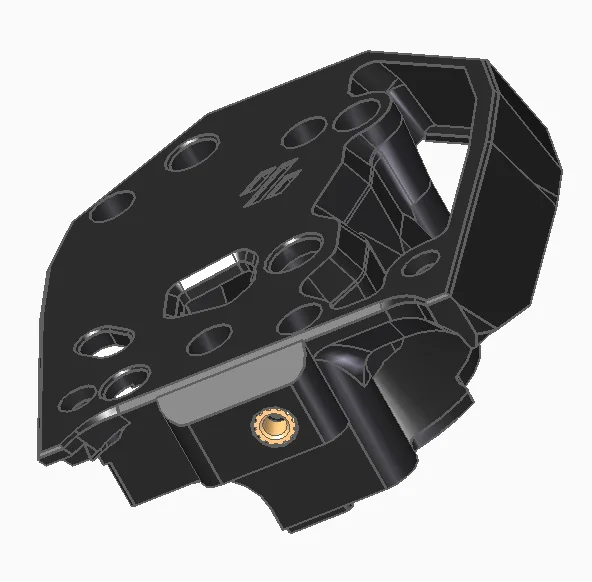
Đầu in SB có bộ phận cắt phía sau
Bộ giảm áp - một ở mỗi đầu, đầu có các gân nên bằng phẳng với bề mặt bên dưới các gân, không có nhựa nhô lên khỏi bề mặt
Lắp ráp điểm cắt hoàn chỉnh sẽ trông như thế này
Lưu ý: đối với bộ phận giữ titan, bộ phận giữ nên được căn giữa giữa các kẹp dây đai và đầu của giá đỡ bộ giảm áp nên bằng phẳng với đầu của bộ phận giữ. Điều này sẽ hoạt động cho tất cả các bộ phận giữ có khoảng cách 10/20/40mm với lỗ phía sau cùng cách đầu 5-15mm. Chiều cao của bộ giảm áp nên được điều chỉnh để ép vào phần lõm trên cần cắt và vít BHCS có thể được điều chỉnh vào và ra để định vị đúng và khóa cố định bằng đai ốc M3.
Tôi cần một chút thời gian để hoàn thiện hướng dẫn lắp ráp. Nếu bạn có câu hỏi, bạn có thể tìm thấy tôi trên discord "sorted#8941"
Mã chỉ hoạt động với https://github.com/moggieuk/Happy-Hare Nếu bạn chưa cập nhật, bạn thực sự nên làm vậy.
Phiên bản mới nhất được cung cấp bởi thisiscam
Tôi đã thêm tùy chọn để đẩy đầu filament trở lại vào hotend.
Sao chép additional.cfg vào thư mục cấu hình máy in của bạn và bao gồm nó trong printer.cfg bên dưới tất cả các bao gồm mmu thông qua [include additional.cfg]
đặt macro form_tip thành extit{_MMU_CUT_TIP}
đặt toolhead_extruder_to_nozzle và toolhead_sensor_to_nozzle thành các giá trị đo được tương ứng của đầu in của bạn.
đặt force_form_tip_standalone: 1
Bạn cũng sẽ cần điều chỉnh các tham số trong additional, chẳng hạn như thiết lập vị trí cắt, tốc độ, v.v. Thông tin thêm trong chính tệp cfg.
đặt variable_output_park_pos: ... thành khoảng cách từ đầu phun đến lưỡi dao
Nếu bạn đang sử dụng servo trên cổng trục, hãy xóa các dấu thăng liên quan đến "gantry_servo" trong tệp này.
Tùy chọn vị trí tiếp theo
Macro extit{_MMU_CUT_TIP} hiện có tùy chọn di chuyển đến "vị trí tiếp theo" ngay lập tức sau khi thực hiện cắt. Ví dụ: đặt nó vào vị trí của tháp phun (purge tower) từ slicer. Macro extit{_SET_LOC_AFTER_TOOLCHANGE} thiết lập vị trí này, và macro extit{_MMU_CUT_TIP} sẽ chịu trách nhiệm di chuyển ngay lập tức sau khi cắt nhưng trước khi dỡ tải. Xem gcode thay đổi công cụ của orcaslicer hai tin nhắn bên dưới làm ví dụ. Nếu bạn không có kế hoạch sử dụng nó, bạn có thể bỏ qua điểm này.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảdet-manLượt thích0Lượt tải171

 Tác giảdalleLượt thích0Lượt tải147

 Tác giảarhi_585078Lượt thích64Lượt tải544

 Tác giảltloweLượt thích26Lượt tải122

 Tác giảHanzo3dLượt thích155Lượt tải416

 Tác giảdarienLượt thích0Lượt tải1 N

 Tác giảGeek5DLượt thích147Lượt tải489

 Tác giảBrokentooth_designsLượt thích23Lượt tải411

 Tác giảla-cave-au-chatLượt thích0Lượt tải967

 Tác giảcrawler-3903250Lượt thích0Lượt tải907