

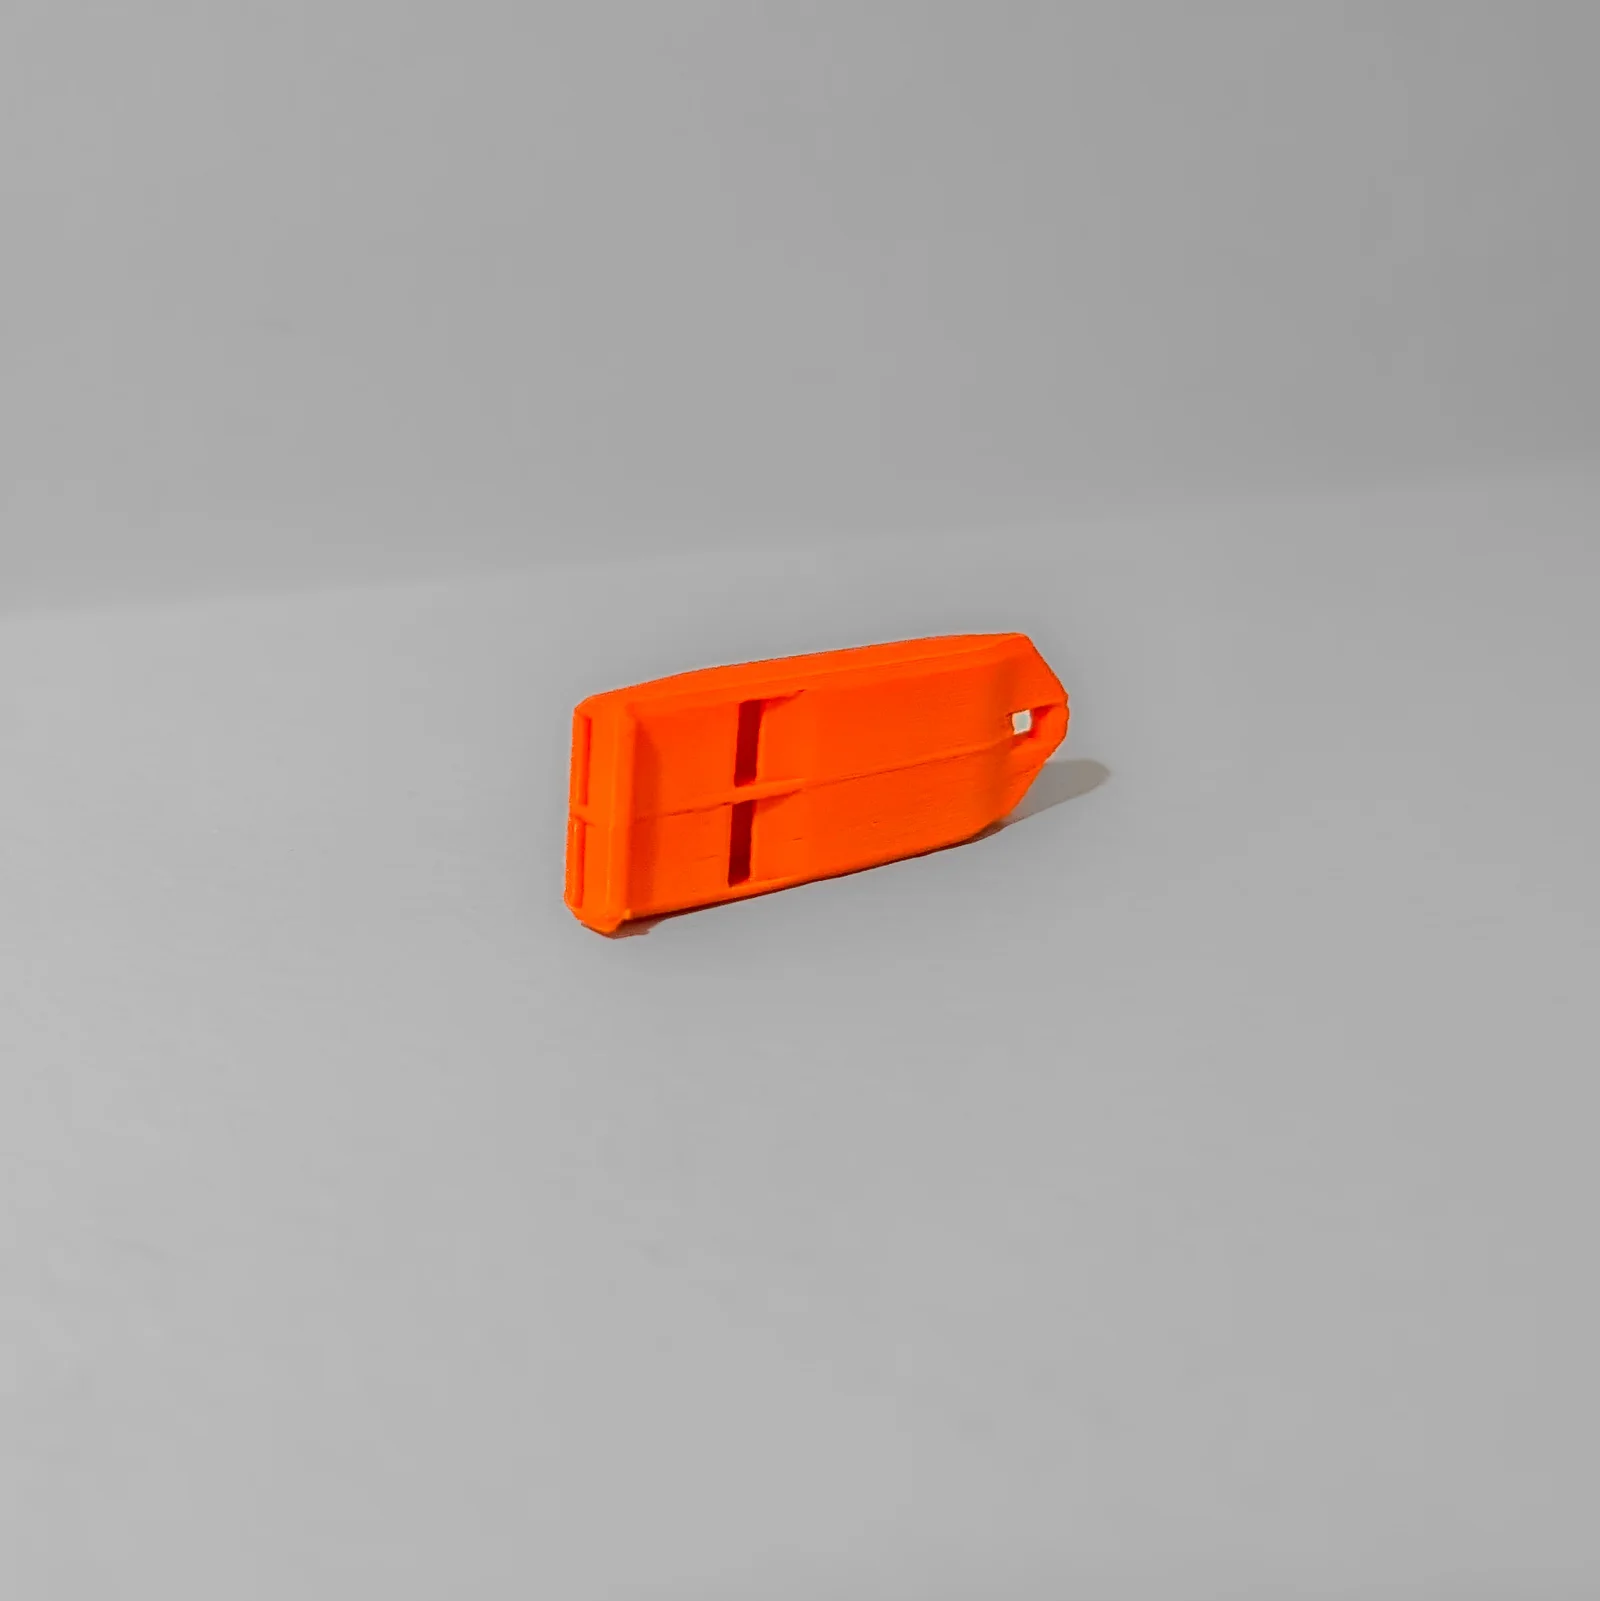
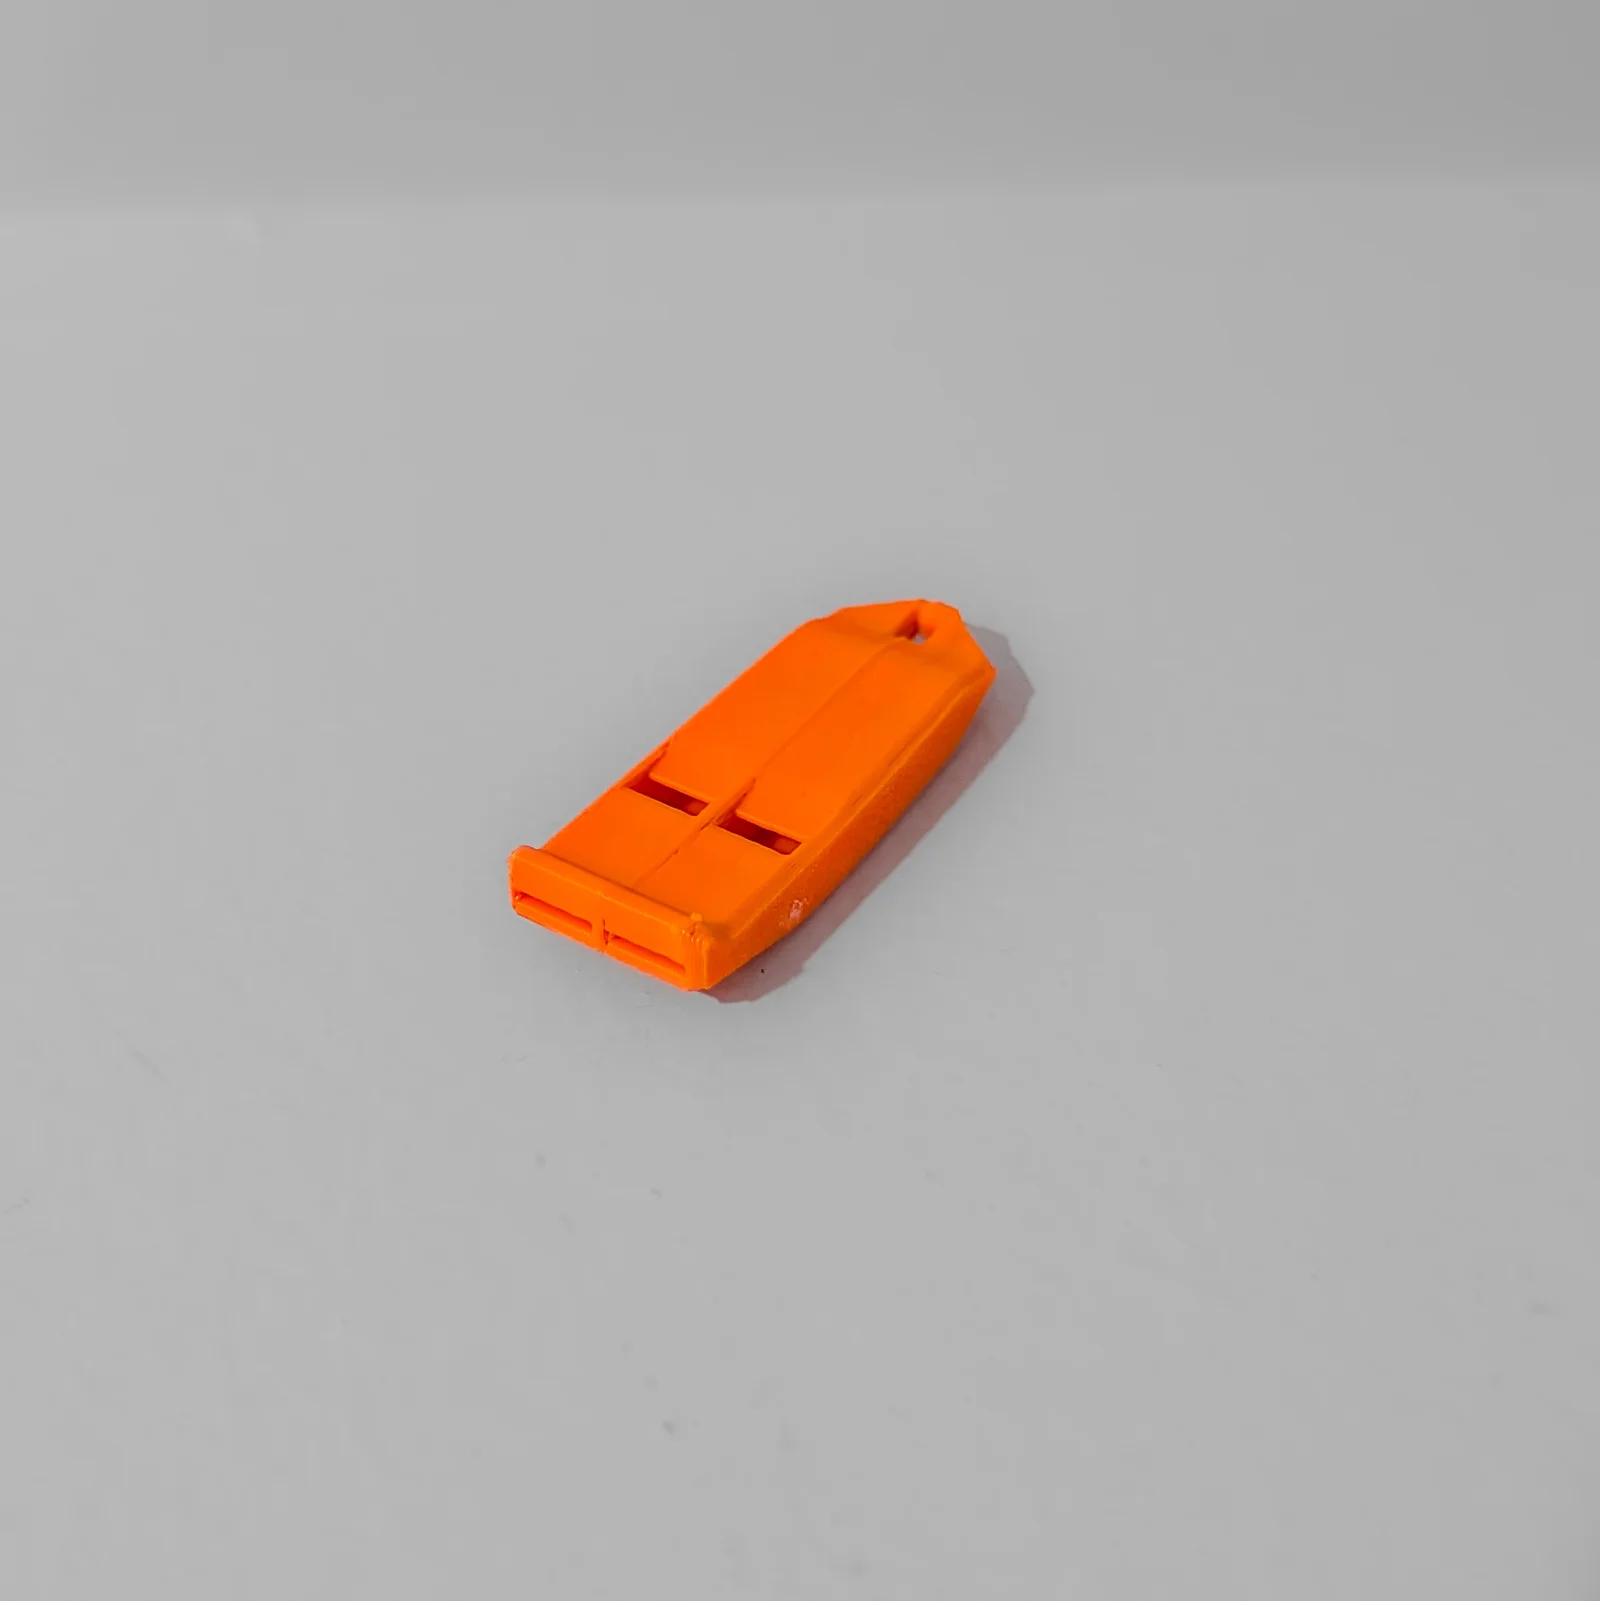

Còi thổi (Whistle) - Thiết kế cải tiến, âm thanh lớn 100 dB
 Tác giảrpservisLượt thích10Lượt tải67
Dựng một phiên bản khác của mẫu này.
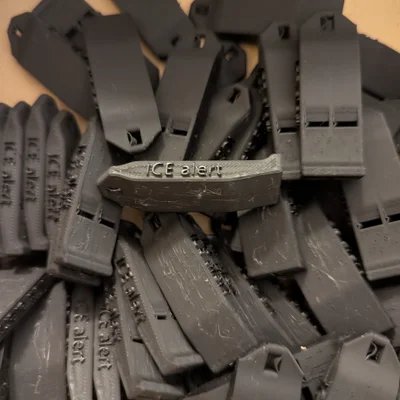 Còi cảnh báo “ICE alert” & dispenser phát còiTác giảbwaslo_1772 · 05/11/2026
 Còi Compact Dual-Chamber Whistle V2.1Tác giảbakedbean3d · 08/02/2026
Đây là phiên bản thứ hai của chiếc còi nhỏ gọn, dễ in và cũng có thể in hàng loạt nhờ được in nghiêng. Cái này tốn ít thời gian và ít nhựa hơn phiên bản đầu tiên của tôi (), nhưng có lẽ bạn thích kiểu dáng đó hơn.
Lý do cho thiết kế thứ hai này là để sản xuất nhanh hơn và tạo ra âm thanh chói tai hơn. Nhu cầu về còi quanh Chicago lúc đó đang vượt quá khả năng in V1 của tôi.
Cái này khá lớn, khoảng 100db, và chói tai vì mỗi buồng có âm lượng hơi khác nhau, tạo ra những âm thanh lượn sóng gây chú ý. Tần số của các buồng khoảng 2850hz và 2800hz. Nó vẫn tương thích để gắn vào móc khóa.
Chúng tốn khoảng 3.6g-3.9g nhựa, và mất khoảng 5-7 phút để in, tùy thuộc vào máy in của bạn.
Tôi đã thêm 3 mẫu mới.
“Whistle V2 v23 - Overpressure Release”
Cánh còi tốt hơn (bề mặt phẳng 0.2mm ở đầu) để giúp việc in ấn dễ dàng hơn
Giải quyết vấn đề quá áp lực mà tôi thỉnh thoảng gặp phải ở 1 trong các buồng, gây ra âm thanh lượn sóng không nhất quán.
In ấn
* In nghiêng, với mặt có lỗ hướng xuống khay in
* Có thể in ổn định với chiều cao lớp 0.25mm - 0.3mm
Whistle V2 v22 - Tiêu chuẩn
Cánh còi tốt hơn (bề mặt phẳng 0.2mm ở đầu) để giúp việc in ấn dễ dàng hơn
In ấn
* In nghiêng
Whistle Holder
Dụng cụ giữ 10 còi cùng lúc để xử lý sau in
Đối với tôi, đó là dùng súng nhiệt để loại bỏ các vết rạn do ứng suất ở mặt tiếp xúc với khay in (ABS, ASA) và loại bỏ các sợi lông nhỏ.
Whistle V2 - Overpressure Release
Whistle V2 - Tiêu chuẩn
đã được thêm vào
Thời gian in mà tôi quan sát được
Voron 2.4: 6 phút
Annex K3: 4 phút
Bambu X1-C: 15 phút, nhưng tôi đã in nó ở tốc độ 166% và chúng vẫn ổn
Tôi đã in thành công với chiều cao lớp 0.25mm với một số loại nhựa (LDO ABS, Fusion FIlaments ABS 1.5), nhưng tôi khuyên bạn nên bắt đầu với 0.2mm. Với “Whistle V2 v23 - Overpressure Release”, tôi đã có thể in với chiều cao lớp thích ứng lên đến 0.3mm.
Tôi chỉ từng in mẫu này bằng ABS hoặc ASA, nhưng đoán là PLA cũng sẽ ổn.
Phải mất một lúc tôi mới tìm ra điều này, nhưng nó đã giảm đáng kể các lỗi ngẫu nhiên của tôi. Cuối cùng, tôi đã tìm ra nó bằng cách tách mặt bên trái của một chiếc còi mà buồng bên phải (buồng có lỗ xả áp lực) không hoạt động hoặc hoạt động kém. Sau đó, tôi phết một ít keo siêu dính lên vách ngăn, để khô, và thử lại. Trong số 10 chiếc còi tôi thử, cả 10 chiếc đều từ hoạt động kém trở thành hoạt động hoàn toàn.
Vấn đề
Nếu vách ngăn giữa 2 buồng không đặc hoàn toàn, dù chỉ một chút, không khí sẽ di chuyển giữa 2 buồng. Điều này làm hỏng nghiêm trọng âm thanh của còi.
Triệu chứng
Buồng bên trái hoạt động nhất quán, nhưng buồng bên phải đôi khi hoạt động
Buồng bên phải nhanh chóng ngừng hoạt động
Buồng bên phải chỉ hoạt động khi bịt lối ra của buồng bên trái
Khắc phục
"Tỷ lệ luồng cầu nối" (Bridge Flow Ratio) (trong phần "Chất lượng")
Tăng lên 1.01 - 1.02
Điều này cố tình tạo ra luồng dư thừa cho cầu nối
Tôi chưa thấy bất kỳ ảnh hưởng tiêu cực nào khi tăng lên 1.02, nên đó là cái tôi đang dùng
"Các lớp cầu nối bổ sung" (Extra bridge layers)
Bật tính năng này
In chúng nghiêng. Đừng in chúng theo cách slicer định hướng với "tự động định hướng"
Nếu in “Whistle V2 v23 - Overpressure Release”, hãy đảm bảo mặt có lỗ hướng xuống khay in.
Bạn cần tinh chỉnh chế độ bù trừ áp suất (pressure advance) và luồng (flow).
Nếu in bằng vật liệu co ngót (ABS, ASA, v.v.), bạn cần đảm bảo cài đặt "Độ co ngót (XY)" (Shrinkage (XY)) dưới cài đặt nhựa của bạn được đặt đúng. Điều này đã làm tôi gặp khó khăn khi thử một thương hiệu nhựa mới và không nhận ra nó được đặt thành 100%.
chiều cao lớp: 0.2mm
tường: 3
Độ điền (Infill): 30%
Cầu nối (Bridges)
Chúc bạn in ấn vui vẻ và giữ an toàn!
Tác giảrpservisLượt thích10Lượt tải67

 Tác giảkukulinLượt thích77Lượt tải515

 Tác giảckthLượt thích148Lượt tải2,4 N

 Tác giảTimSomeCallMeLượt thích35Lượt tải240

 Tác giảFredRaket_1274632Lượt thích60Lượt tải280

 Tác giảKastnerd_192794Lượt thích21Lượt tải228

 Tác giảJac2307_889487Lượt thích36Lượt tải255

 Tác giảJKMCZLượt thích11Lượt tải176

 Tác giảJaronLượt thích310Lượt tải1 N

 Tác giảw3rN42Lượt thích127Lượt tải931

 Tác giảTurbosol_2577940Lượt thích53Lượt tải89

 Tác giảTomDDLượt thích89Lượt tải574