



Còi Tàu Hơi Nước Mini
 Tác giảfifindrLượt thích500Lượt tải4 N
Dựng một phiên bản khác của mẫu này.
Dụng cụ vát mép ống PVC-U 15° (Đa đường kính 110, 90, 75, 63 mm)
Dùng nước nóng để làm mềm nhựa!
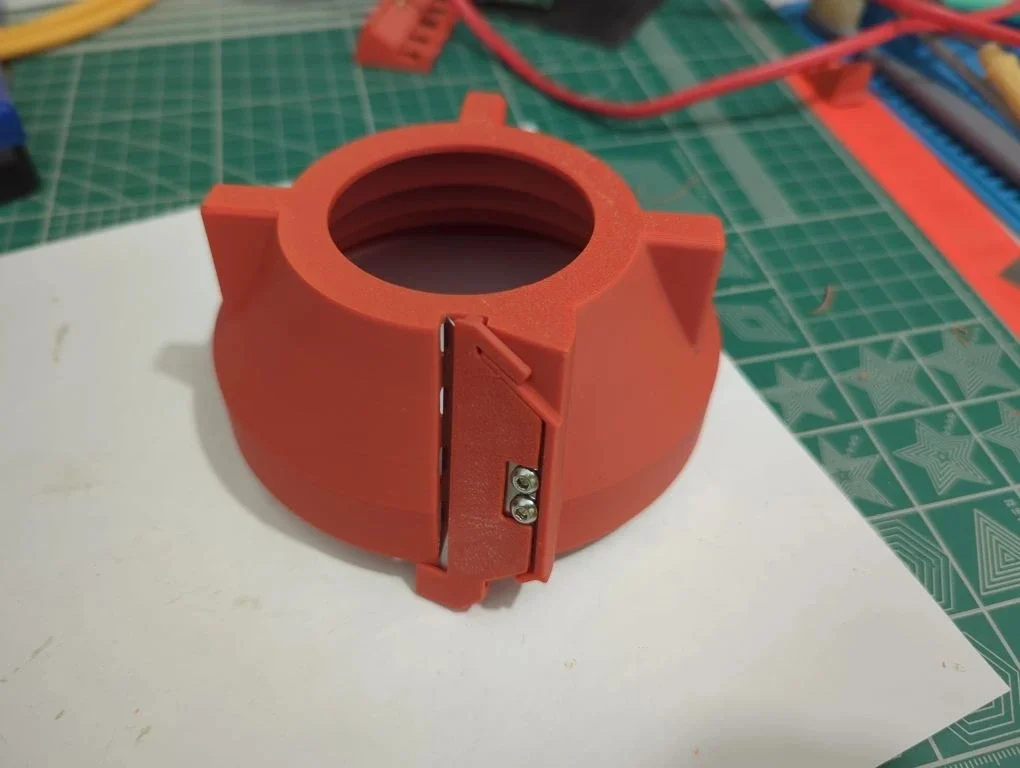
Dụng cụ vát cạnh ống thủ công ("cốc" vát mép) đa đường kính, nhỏ gọn, được thiết kế chuyên dụng để chuẩn bị ống hệ mét PVC-U trước khi dán keo hàn hóa học (dán ống).
Để đảm bảo mối nối kín nước và chắc chắn, các tiêu chuẩn như ISO 1452 và DVS 2204-1 yêu cầu nghiêm ngặt góc vát mép 15 độ. Góc vát này đóng vai trò như một chiếc nêm, giúp dàn đều lớp keo dán vào bên trong lòng đầu nối thay vì gạt sạch keo đi (điều thường xảy ra với vết cắt góc 45° hoặc 90°).
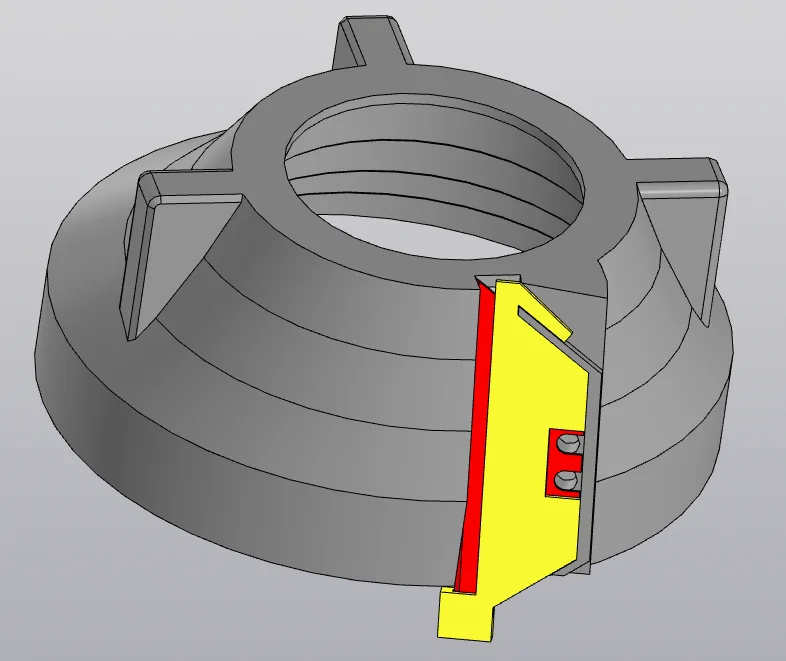
Nhờ thiết kế hình nón bậc lệch tâm, chỉ cần một lưỡi dao rọc giấy duy nhất là có thể xử lý hoàn hảo cả 4 kích thước ống ở góc 15° chuẩn xác!
Khắc phục độ vừa vặn của ống (Dung sai): Tăng khe hở mặt trụ bên trong cho tất cả các đường kính (110, 90, 75, 63 mm) để tuân thủ dung sai ống thực tế theo tiêu chuẩn ISO 1452-2 và bù trừ độ co ngót của nhựa in 3D. Ống hiện đã trượt vào êm ái mà không bị kẹt. (Tôi hy vọng vậy)
Thêm nắp bảo vệ lưỡi dao (Tính năng an toàn)
Tối ưu hóa các đoạn chuyển tiếp: Tinh chỉnh các góc vát dẫn hướng bên trong để căn tâm ống dễ dàng hơn nữa.
Để lắp ráp dụng cụ này, bạn sẽ cần các phụ kiện phần cứng sau:
Lưỡi dao: 1x Lưỡi dao rọc giấy hình thang tiêu chuẩn (loại Stanley, 62mm x 19mm)
Ốc vít: 2x Ốc lục giác đầu nấm (hoặc đầu trụ) M3x6mm
Ren cấy: 2x Ren cấy nhiệt bằng đồng M3 (Đường kính ngoài: 4.5mm, Chiều dài: 4.0mm)
Hốc lắp ren cấy: Các lỗ để cấy nhiệt được định kích thước sẵn là 4.1 mm nhằm đảm bảo độ chảy nhựa hoàn hảo và giữ ren chặt khi ép nhiệt.
Công thái học: Vỏ ngoài có các rãnh gân bám lớn giúp cầm xoay bằng tay dễ dàng. Mũi tên tích hợp chỉ rõ chiều xoay chính xác.
Kẹp lưỡi dao: Sử dụng tấm kẹp 2 ốc vít đơn giản giúp tăng tối đa độ cứng vững, tránh cong vênh lưỡi dao khi cắt vật liệu cứng.
Để đạt độ bền và khả năng chịu lực tối đa trước lực vặn xoắn, vui lòng áp dụng các thông số cắt lớp sau:
Vật liệu: PETG, ASA hoặc ABS (có thể dùng PLA để in thử, nhưng vật liệu này có thể quá giòn khi chịu ma sát lớn từ ống)
Số lớp thành (Walls/Perimeters): 4 lớp trở lên (Rất quan trọng để giá đỡ lưỡi dao và vị trí ren cấy chịu lực tốt)
Lớp trên/dưới (Top/Bottom Layers): 5
Độ đặc ruột (Infill): 30% - 40% (dạng Gyroid hoặc Grid để chịu lực xoắn cao)
Cây đỡ (Supports): Không cần support nếu đặt đúng chiều (mặt đáy phẳng hướng xuống bàn in).
Dùng mỏ hàn nhiệt để cấy hai ren đồng M3 vào thân vỏ. Đảm bảo chúng nằm phẳng mặt hoặc hơi chìm nhẹ dưới bề mặt.
Lắp lưỡi dao Stanley vào, đặt tấm kẹp lên trên và cố định lại bằng ốc vít M3x6mm. Không siết quá chặt để tránh làm tuôn ren nhựa hoặc nứt vỡ ren cấy.
Đẩy ống vào bậc tương ứng với kích cỡ và xoay theo chiều kim đồng hồ đồng thời ấn nhẹ tay.
Đừng ngần ngại đăng ảnh sản phẩm hoàn thiện, để lại bình luận và chia sẻ trải nghiệm nếu bạn sử dụng công cụ này trên các ống PVC thực tế!
Tác giảfifindrLượt thích500Lượt tải4 N

 Tác giảquibeck_3353173Lượt thích965Lượt tải1,9 N

 Tác giảleonicLượt thích0Lượt tải1,4 N

 Tác giảVC_DesignLượt thích679Lượt tải3,6 N

 Tác giảDan Schwartz SchwartzLượt thích744Lượt tải3,4 N

 Tác giảkjus_448782Lượt thích314Lượt tải674

 Tác giảelitailLượt thích0Lượt tải130

 Tác giảchubbs8697_2027893Lượt thích585Lượt tải1,7 N

 Tác giảvc-designLượt thích0Lượt tải3,2 N

 Tác giảwurthLượt thích0Lượt tải190

 Tác giảRungeKuttaLượt thích229Lượt tải1,2 N

 Tác giảJeremyVillalo_760366Lượt thích68Lượt tải767