

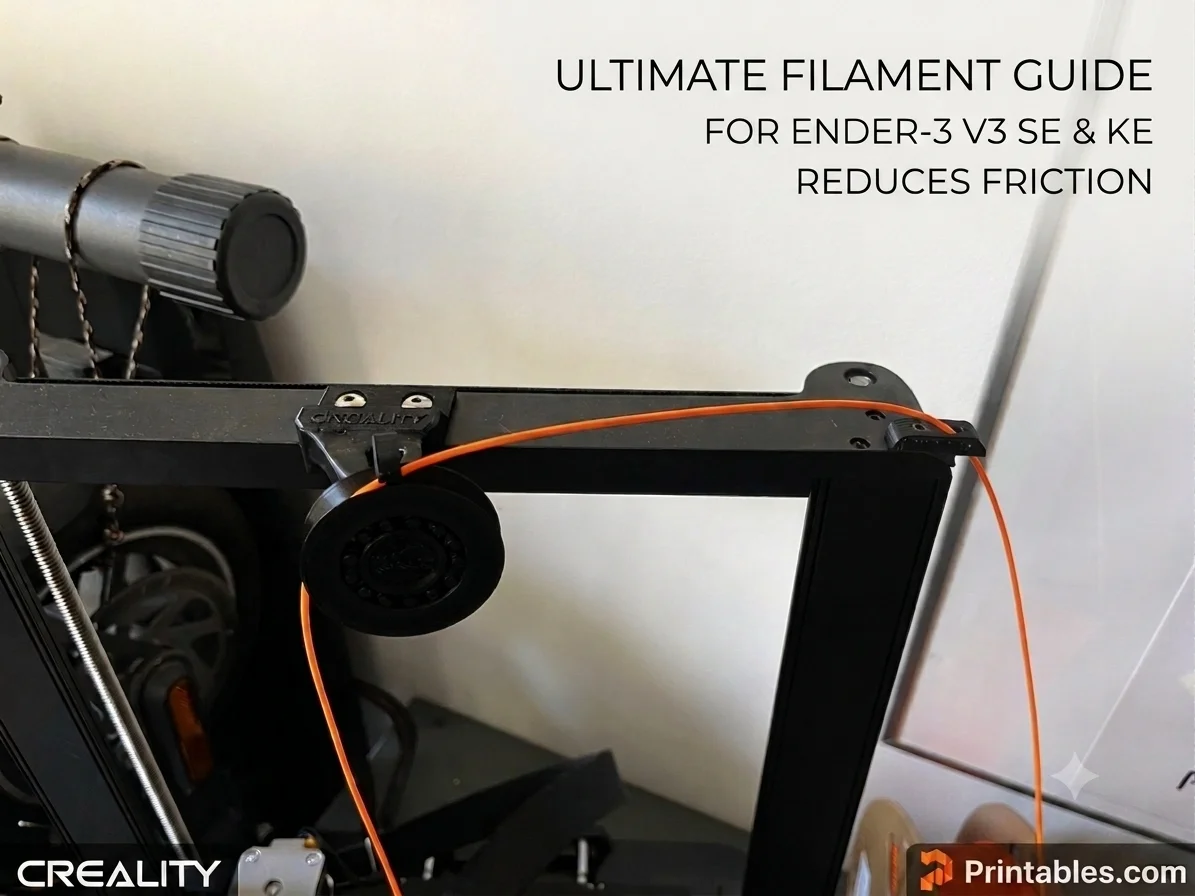
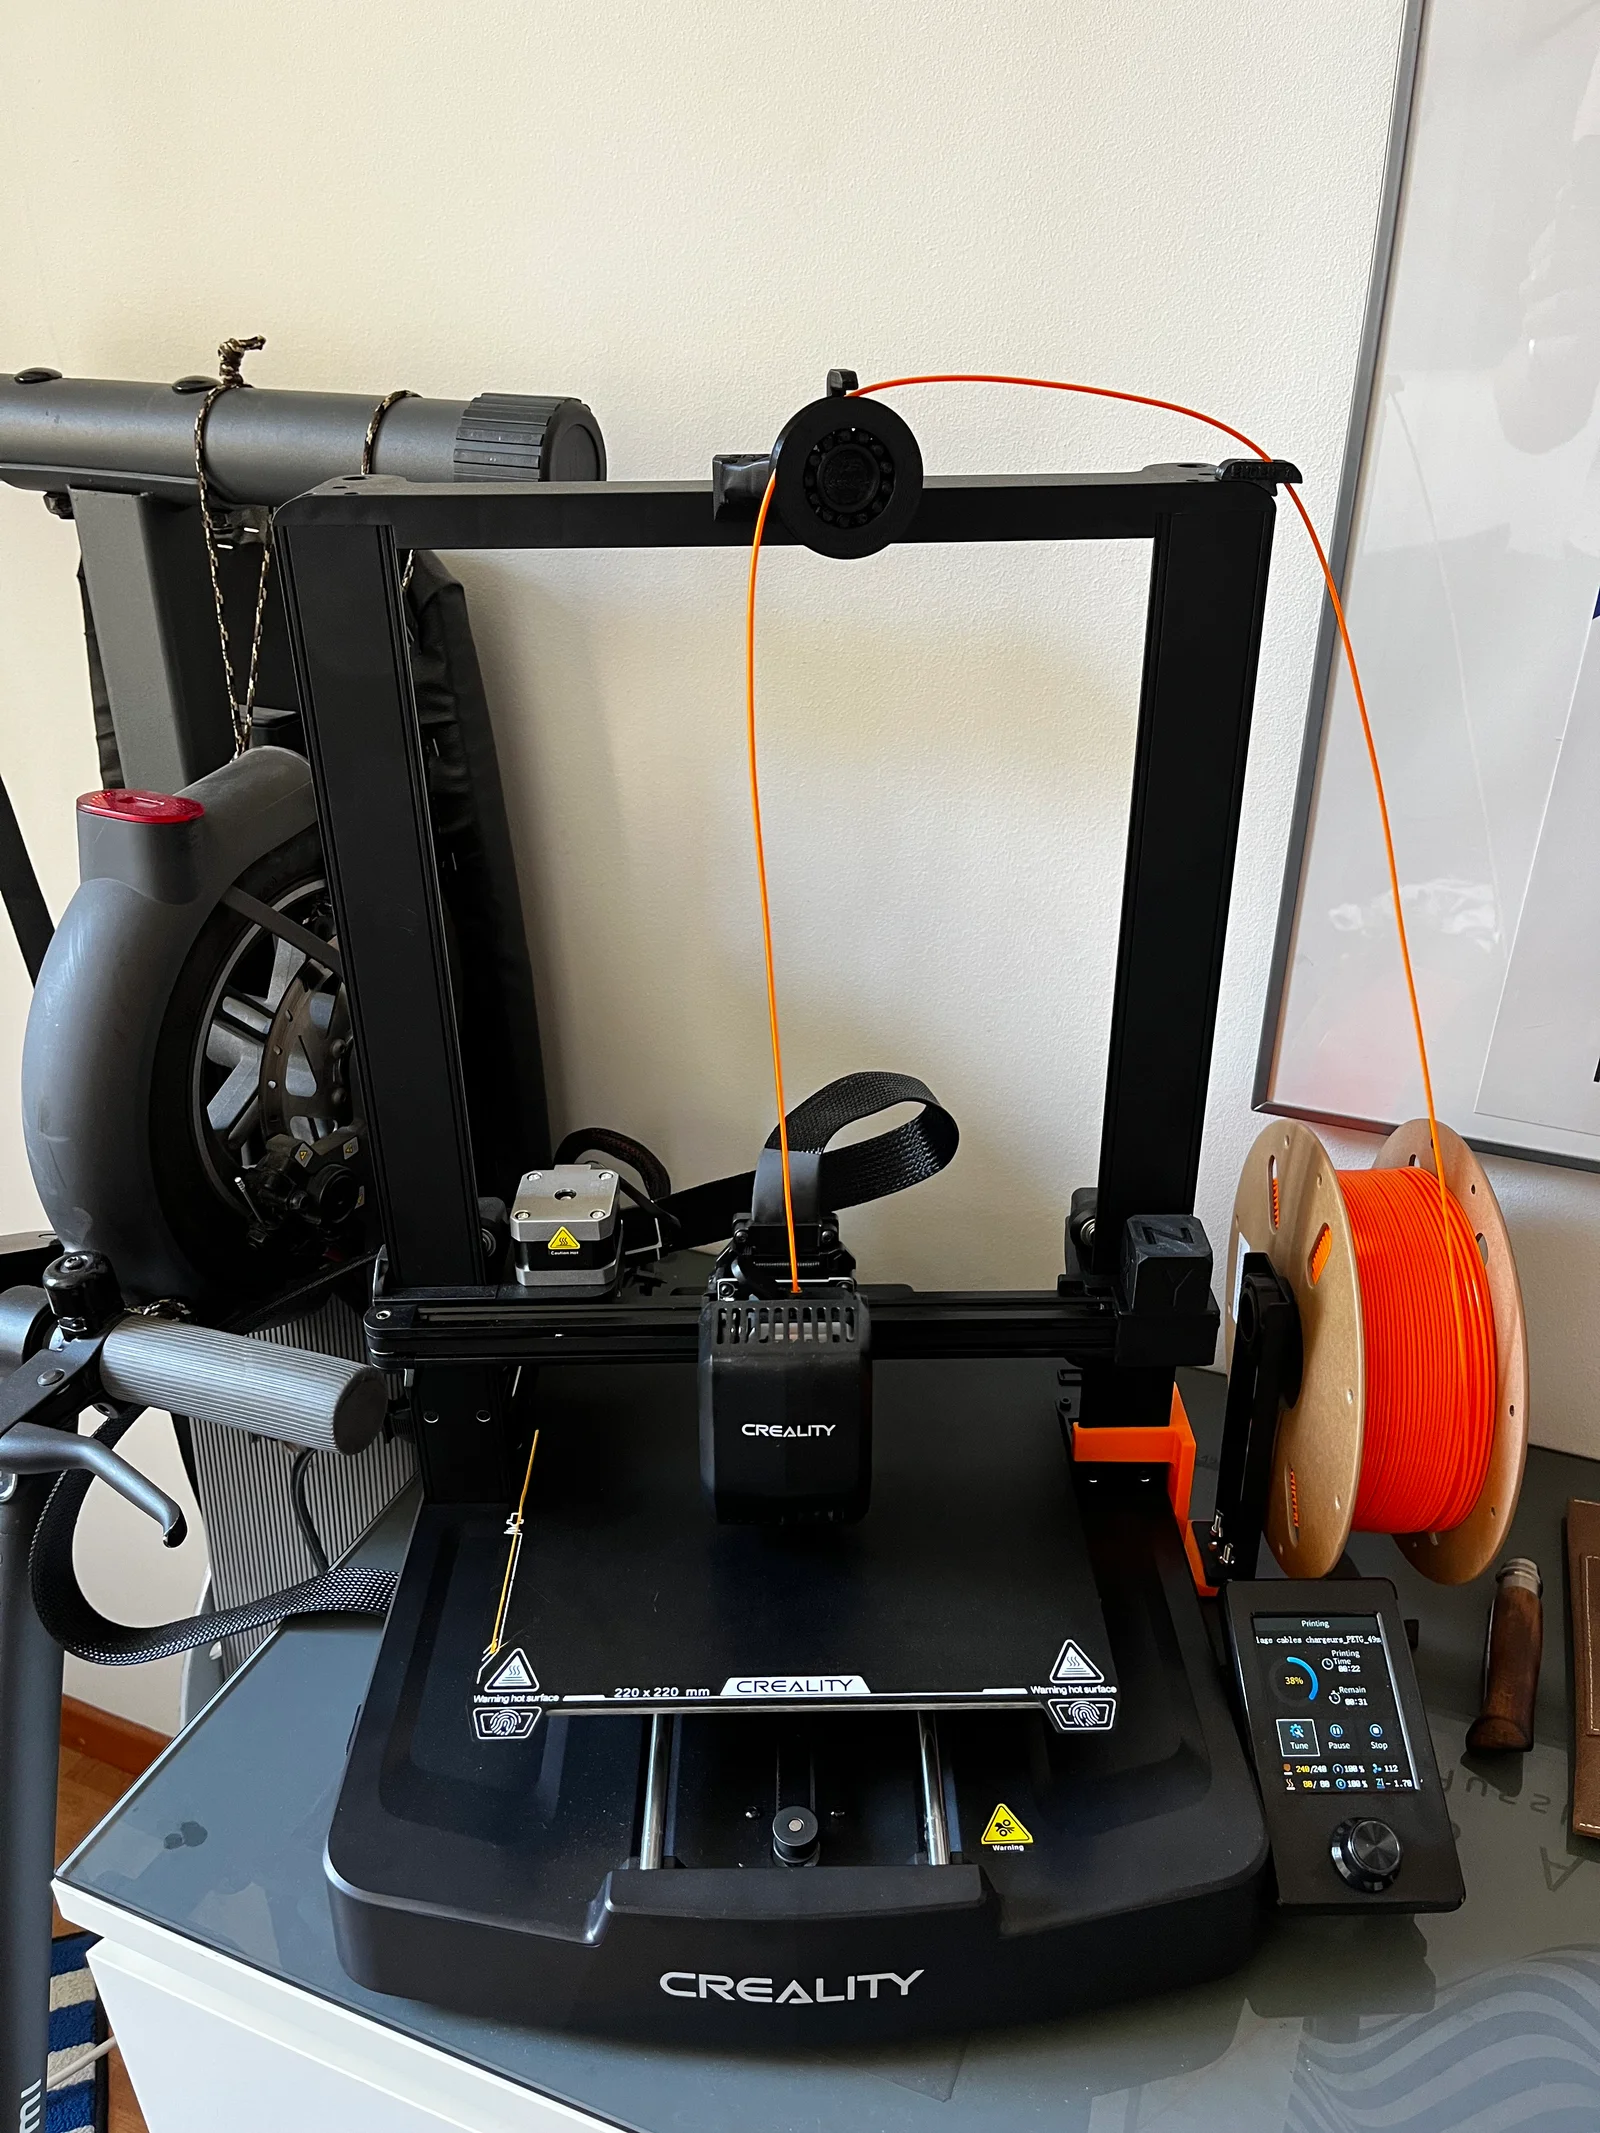

Giá treo cuộn nhựa Prusa
 Tác giảprusa-researchLượt thích0Lượt tải777
Remix từ Cái chặn cửa lắp sàn nhỏ gọn với thanh cố định Tác giả Modular_stupidity
Dựng một phiên bản khác của mẫu này.
Tại sao nên gắn cuộn nhựa bên hông thay vì ở phía trên?
Ender 3 V3 SE/KE mặc định đi kèm với giá đỡ cuộn nhựa gắn ở đỉnh máy, nhưng một cuộn nhựa 1kg nằm trên đỉnh khung sẽ tạo thêm trọng lượng đáng kể ngay phía trên hệ thống chuyển động của trục X. Khối lượng tăng thêm này làm tăng quán tính trong các lần đổi hướng nhanh, có thể dẫn đến hiện tượng bóng ma/rung gợn sóng (ringing/ghosting) trên bản in và gây thêm áp lực lên khung trên theo thời gian. Việc dời cuộn nhựa sang bên hông máy in giúp giảm tải hoàn toàn trọng lượng khỏi khung chuyển động, mang lại chuyển động mượt mà hơn và giảm áp lực cơ học, đặc biệt dễ nhận thấy ở các bản in dài và tốc độ cao.
Vấn đề với các mẫu dẫn nhựa gắn bên hông hiện có
Sau khi chuyển sang cuộn nhựa gắn bên hông, tôi đã tìm kiếm một thanh dẫn để đưa sợi nhựa gọn gàng vào bộ đùn, nhưng mọi giải pháp hiện có mà tôi tìm thấy đều có ít nhất một nhược điểm:
Thiết kế này giải quyết được cả ba vấn đề trên.
Điểm tạo nên sự khác biệt của thanh dẫn này
Cải thiện sau khi in (tùy chọn)
Tra thêm một lượng nhỏ mỡ bò lithium vào vòng bi sẽ giúp tăng thêm độ êm ái, dù vòng bi vốn đã quay tự do và hoạt động tốt ngay cả khi không có mỡ.
Khuyến nghị về vật liệu
Ban đầu tôi in mẫu này bằng PETG, điều mà tôi KHÔNG khuyến khích, đặc biệt là đối với chi tiết vòng bi vì hoạt động không tốt. Tôi đã chuyển sang PLA+ (hãng Eryone) cho phiên bản hoàn thiện, in rất đẹp và cho ra vòng bi hoạt động hoàn hảo, quay êm ái và không bị kẹt.
Ghi nhận & Cảm hứng
Thiết kế này phát triển dựa trên ý tưởng lắp đặt từ AleMaker 3D – Ender 3 V3 SE and KE Side Spool Mounting.
Giá đỡ cuộn nhựa bên hông được sử dụng (không bao gồm trong tệp tải lên này — không chỉnh sửa)
Tôi đang dùng giá đỡ cuộn nhựa bên hông của Lolcio – Ender 3 V3 SE/KE Side Spool Holder (Less Gantry Wobble). Tôi không chỉnh sửa tệp này nên sẽ dẫn link trực tiếp đến bản gốc thay vì tải lại.
Thông số in của tôi (VÒNG BI)
Máy in: Creality Ender 3 V3 SE (đầu đùn 0.4mm)
Sợi nhựa: PLA+ (Eryone)
Phần mềm cắt lớp (Slicer): Orca Slicer
Nhiệt độ
Sợi nhựa / Lưu lượng (Flow)
Lớp in & Thành (Layer & Walls)
Vỏ / Độ đặc (Shells / Infill)
Tốc độ
Làm mát
Cấu trúc đỡ (Support)
Tác giảprusa-researchLượt thích0Lượt tải777

 Tác giảanatoliikLượt thích0Lượt tải117

 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảkingnothingLượt thích0Lượt tải178

 Tác giảBrokentooth_designsLượt thích17Lượt tải146

 Tác giảarhi_585078Lượt thích64Lượt tải540

 Tác giảduo3dprintLượt thích0Lượt tải150

 Tác giảJasonOlliff_519145Lượt thích241Lượt tải2 N

 Tác giả3DPrintDemonLượt thích0Lượt tải324

 Tác giảbloblis67Lượt thích0Lượt tải313

 Tác giảpeter-van-der-waalLượt thích0Lượt tải251

 Tác giảhumebeamLượt thích0Lượt tải123