

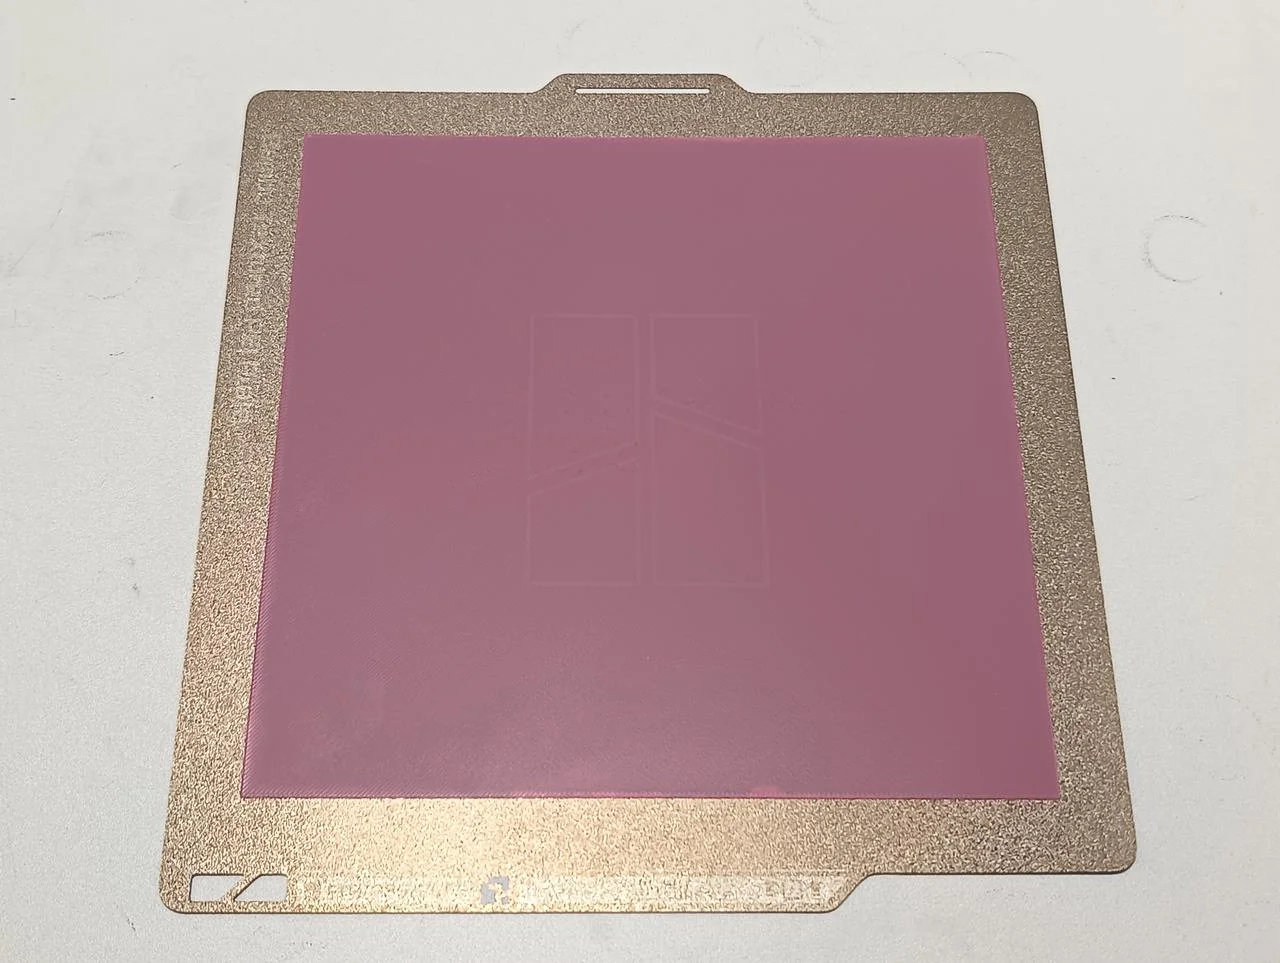

Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
Bắt đầu với một bề mặt in sạch sẽ. Bạn nên rửa tấm bàn in bằng nước rửa chén và nước ấm, sau đó lau thật khô.
Chạy quy trình cân bàn tự động (automatic calibration) của máy trước khi in bài test này. Việc này giúp máy có được lưới bàn in và Z-offset chuẩn nhất.
Slice model này với các thông số lớp đầu tiên (first-layer settings) mà bạn thường dùng cho loại nhựa đang test.
Bắt đầu in và quan sát kỹ lớp nhựa đầu tiên khi máy đang chạy.
Sau khi in xong, hãy kiểm tra toàn bộ bề mặt bàn in:
Nếu phát hiện các vấn đề trên:
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảgafyx3dLượt thích0Lượt tải119

 Tác giảswimLượt thích0Lượt tải108

 Tác giả3d-mmakerLượt thích0Lượt tải112

 Tác giảnadir-cn3dLượt thích0Lượt tải109

 Tác giảtopronix_2170418Lượt thích41Lượt tải295

 Tác giảKRYS_3DLượt thích8Lượt tải43

 Tác giảprusa-researchLượt thích0Lượt tải777

 Tác giảpjs37Lượt thích0Lượt tải153

 Tác giảduo3dprintLượt thích0Lượt tải151

 Tác giảMahko Blackburn BlackburnLượt thích28Lượt tải169

 Tác giảFonnPrintsLượt thích4Lượt tải18