

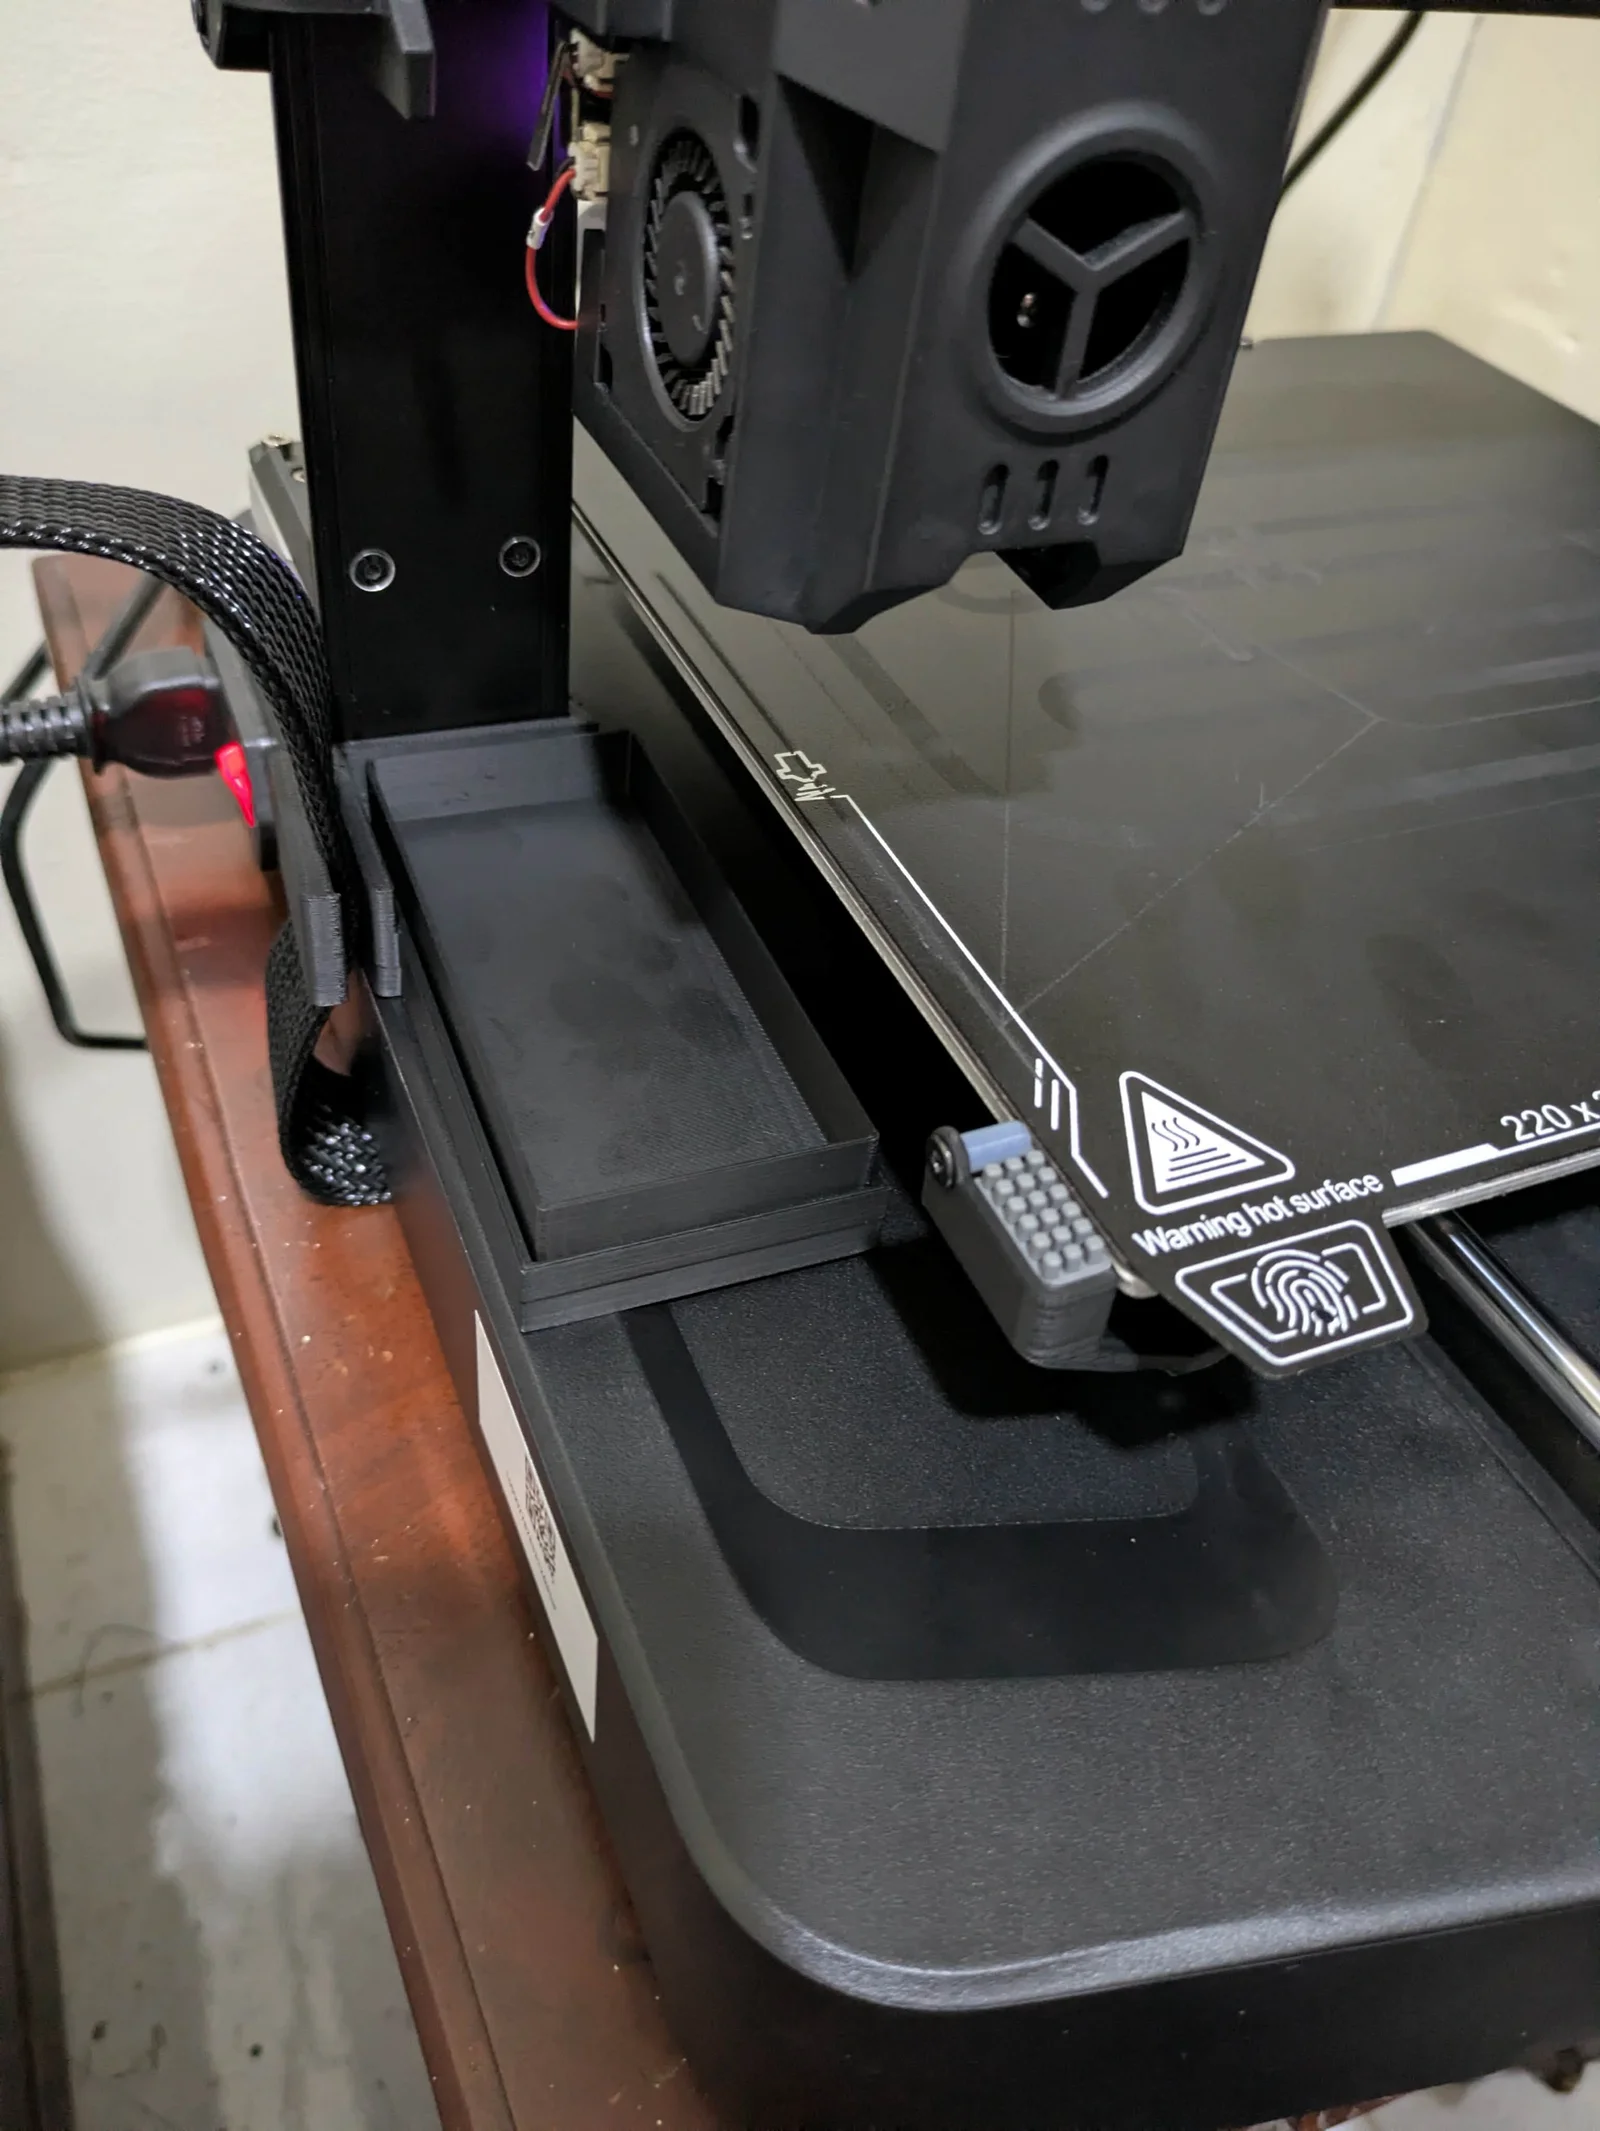

Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Remix từ Khay Tháo Rời & Giá Đỡ Dây Cáp + Nắp Cho Ender 3 v3 KE / SE Tác giả fonzy_815871
Dựng một phiên bản khác của mẫu này.
1x Ốc M3 6mm (mình dùng loại đầu bằng cho gọn)
~8mm ống PTFE
Chổi silicon A1 (cắt ngắn còn 16mm hoặc 6 hàng gai)
Ốc M4 (mình tận dụng ốc vuông)
Cắt chổi silicon còn khoảng 16mm hoặc 6 hàng gai, sau đó dán vào vị trí như trong hình.
Vặn ống PTFE vào, đảm bảo đầu ống bằng phẳng với mặt chổi silicon.
Gắn bộ phận gạt nozzle vào góc dưới bên trái và cố định bằng ốc M4.
Gắn giá đỡ khay chứa vào thanh gantry bên trái rồi kết nối dây cáp.
; === G-code khởi động an toàn với tính năng làm sạch + rung + nâng Z + đường purge ===
M220 S100 ; Reset tốc độ in
M221 S100 ; Reset lưu lượng nhựa
; Làm nóng bàn in
M140 S[bed_temperature_initial_layer_single] ; Thiết lập nhiệt độ bàn (không chờ)
M104 S0 ; Giữ nozzle nguội
; Về gốc tọa độ
G28
; Cân bàn tự động
G29
; Di chuyển tới vị trí bắt đầu làm sạch an toàn
G0 Z10 F5000 ; Nâng nozzle lên độ cao an toàn
G0 X-10.7 Y25 F6000 ; Di chuyển tới vị trí XY tại Z=10
G0 Z+3 F5000 ; Hạ nozzle xuống độ cao bắt đầu
; Chờ nhiệt độ bàn, sau đó làm nóng nozzle
M190 S[bed_temperature_initial_layer_single] ; Chờ nhiệt bàn
M104 S[nozzle_temperature_initial_layer] ; Bắt đầu làm nóng nozzle
M109 S[nozzle_temperature_initial_layer] ; Chờ nozzle đạt nhiệt độ
; Đùn nhựa làm sạch
G92 E0 ; Reset máy đùn
G1 E25 F300 ; Đùn 25mm nhựa từ từ
M400
; Bật quạt làm mát trong 10 giây
M106 P0 S255
G4 P20000
M106 P0 S0
; Di chuyển về Y = 18 sau khi purge
G0 Y18 Z-1 F6000 ; Di chuyển nozzle về Y=18 với tốc độ vừa phải
; Chế độ tương đối để rung/gạt
G91
; --- Quy trình rung/gạt (Z từ -1 đến -1.5, 5 chu kỳ, mm/phút) ---
G0 Y-25 F18000
G0 Y25 F18000
G0 Z-0.1 F3000
G0 Y-25 F18000
G0 Y25 F18000
G0 Z-0.1 F3000
G0 Y-25 F18000
G0 Y25 F18000
G0 Z-0.1 F3000
G0 Y-25 F18000
G0 Y25 F18000
G0 Z-0.1 F3000
G0 Y-25 F18000
G0 Y25 F18000
G0 Z-0.1 F3000 ; Z cuối cùng đạt -1.5
; Chuyển về chế độ tuyệt đối và nâng Z an toàn
G90 ; Tọa độ tuyệt đối
G0 Z10 F1500 ; Nâng lên độ cao an toàn
; Quy trình in đường purge
G92 E0
G1 X-2.0 Y20 Z0.3 F5000.0 ;Di chuyển tới vị trí bắt đầu
G1 Z0.2 ;Hạ nozzle xuống độ cao in
G1 Y145.0 F1500.0 E15 ;Vẽ đường thứ nhất
G1 X-1.7 F5000.0 ;Dịch sang bên một chút
G1 Y30 F1500.0 E15 ;Vẽ đường thứ hai
G92 E0
G91 ; Tọa độ tương đối
G1 E-2 F2700 ; Rút nhựa một chút
G1 E-2 Z0.2 F2400 ; Rút nhựa và nâng Z
G1 X5 Y5 F3000 ; Gạt bỏ nhựa thừa
G1 Z5 ; Nâng Z thêm
G90 ; Tọa độ tuyệt đối
G1 X2 Y218 F3000 ; Đưa bàn in ra ngoài
M106 S0 ; Tắt quạt
M104 S0 ; Tắt đầu in
M140 S0 ; Tắt bàn nhiệt
M84 X Y E ; Tắt động cơ X, Y, E, giữ lại Z
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảBrokentooth_designsLượt thích17Lượt tải146

 Tác giảarhi_585078Lượt thích64Lượt tải540

 Tác giảgafyx3dLượt thích0Lượt tải120

 Tác giảHanzo3dLượt thích155Lượt tải413

 Tác giảdarienLượt thích0Lượt tải1 N

 Tác giảGeek5DLượt thích147Lượt tải484

 Tác giảvertigomakesLượt thích0Lượt tải560

 Tác giả3DSourcererLượt thích48Lượt tải377

 Tác giảartme-3dLượt thích0Lượt tải333

 Tác giảWyomingWolf_261196Lượt thích52Lượt tải428