


Bộ mô hình kiểm tra cân chỉnh cầu nối in 3D toàn diện
 Tác giảlaserbaconLượt thích0Lượt tải173
Remix từ Cấu trúc thử nghiệm tốc độ đùn tối đa cho máy in 3D Tác giả CNCKitchen
Dựng một phiên bản khác của mẫu này.
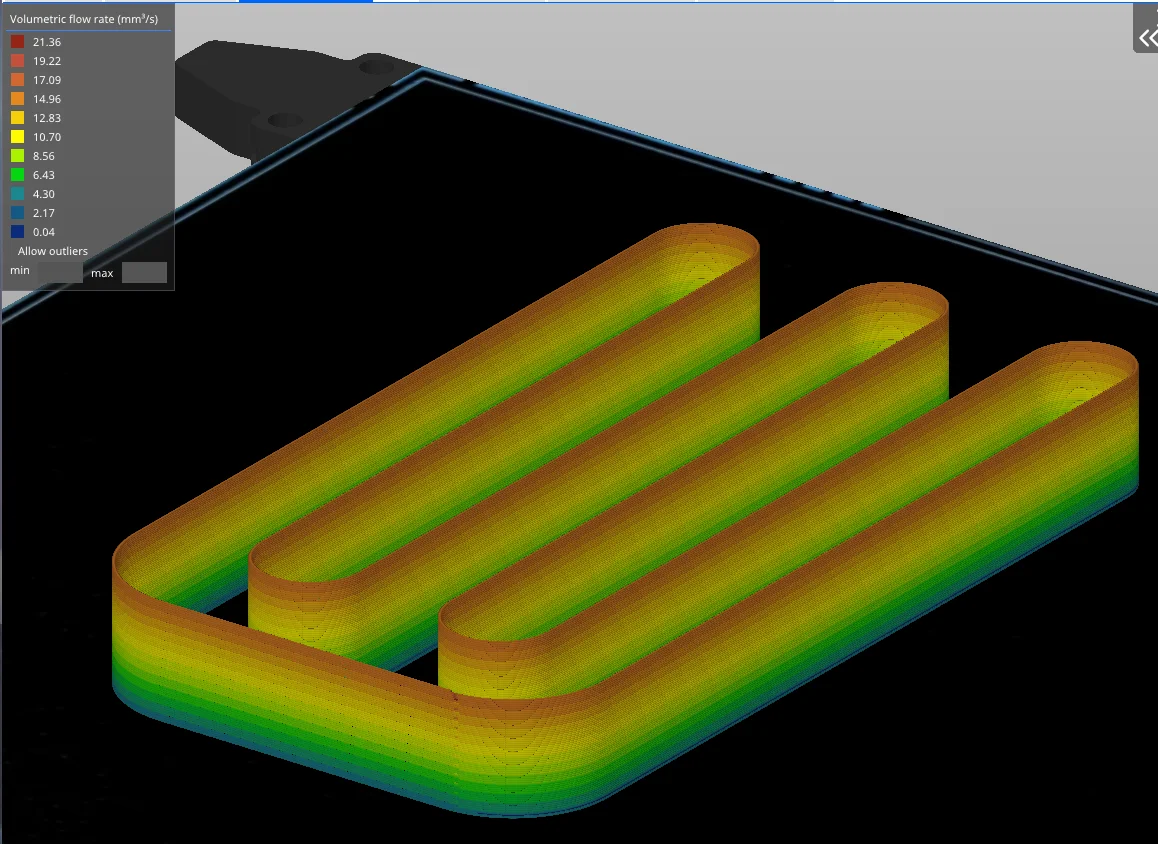
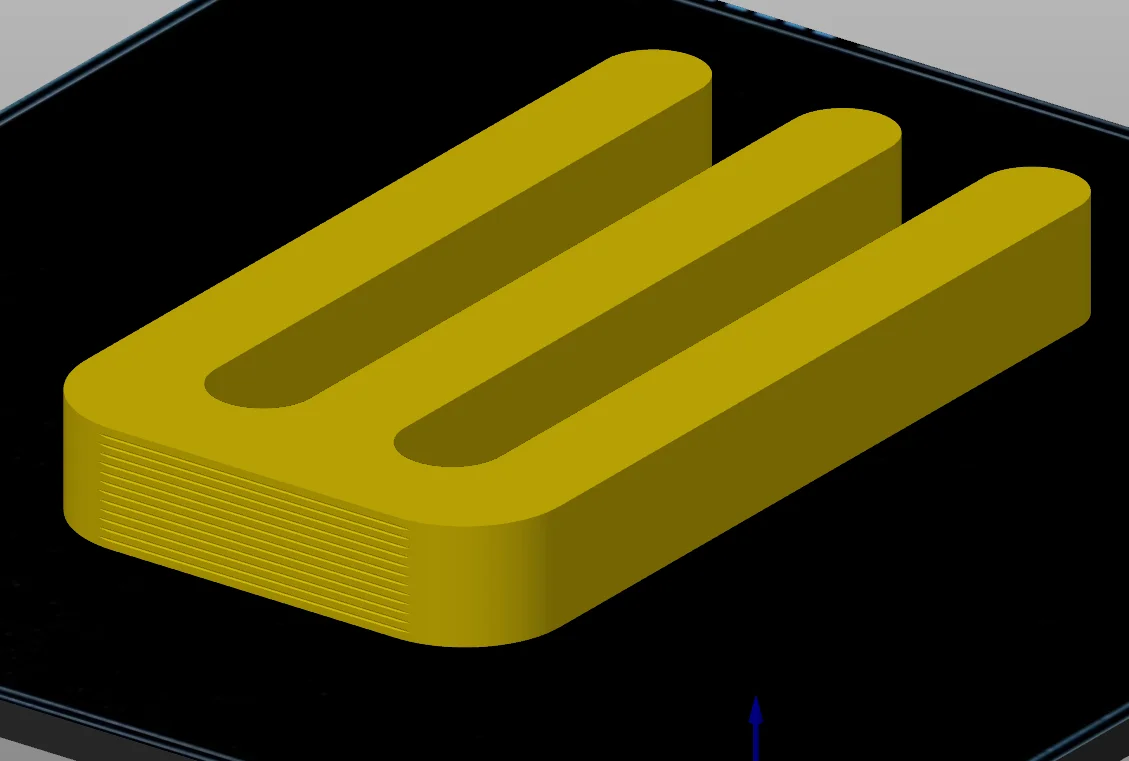
Khi cần xác định lưu lượng tối đa (max flowrate) cho combo hotend/filament, mình thường dùng phương pháp poop method (đùn nhựa ra rồi cân xem máy chịu được tới đâu). Tuy nhiên, lần này mình muốn thử bài test đường đua (racetrack test) của CNC Kitchen. Mình tải file STL về thì thấy các rãnh nằm ngang không khớp với từng lớp in khi dùng layer height 0.35mm. Hóa ra là do thiết kế gốc dùng cho layer height 0.2mm, sau đó được chỉnh lên 0.35mm để kiểm tra được nhiều mức lưu lượng hơn mà không bị giới hạn bởi tốc độ tối đa 100mm/s.
Mô hình này giống hệt bản gốc nhưng được mình thu nhỏ trục Z còn 87.5%. Việc này giúp:
Bạn cứ làm theo hướng dẫn của CNC Kitchen, nhưng lưu ý các điểm quan trọng sau để bài test chính xác:
Với các loại nhựa bắt đầu ở mức flow dưới 10mm³/s (như TPU), hãy thêm custom gcode ở lớp thứ hai (vì lớp đầu thường không nhận) để chỉnh lưu lượng bắt đầu (ví dụ dùng M220 S40 nếu muốn bắt đầu ở mức 4mm³/s). Lưu lượng sẽ thay đổi mỗi 1.75mm, tức là các lớp thứ 6, 11, 16, 21, 26, 31… Như vậy mỗi mức lưu lượng sẽ in được 5 lớp.
Dễ lắm! Bạn chỉ cần scale mô hình lên 200% ở trục Z và chèn custom gcode mỗi 3.5mm (tại các lớp 11, 21, 31, 41…). Như vậy, bạn sẽ in được 10 lớp cho mỗi mức flow.
Tác giảlaserbaconLượt thích0Lượt tải173

 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảgafyx3dLượt thích0Lượt tải122

 Tác giảduo3dprintLượt thích0Lượt tải155

 Tác giảnadir-cn3dLượt thích0Lượt tải114

 Tác giảtheodorLượt thích0Lượt tải144

 Tác giảKRYS_3DLượt thích8Lượt tải47

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảteteomatLượt thích0Lượt tải138

 Tác giảaleksander-wereskiLượt thích0Lượt tải123

 Tác giảdet-manLượt thích0Lượt tải175

 Tác giảFonnPrintsLượt thích4Lượt tải24