

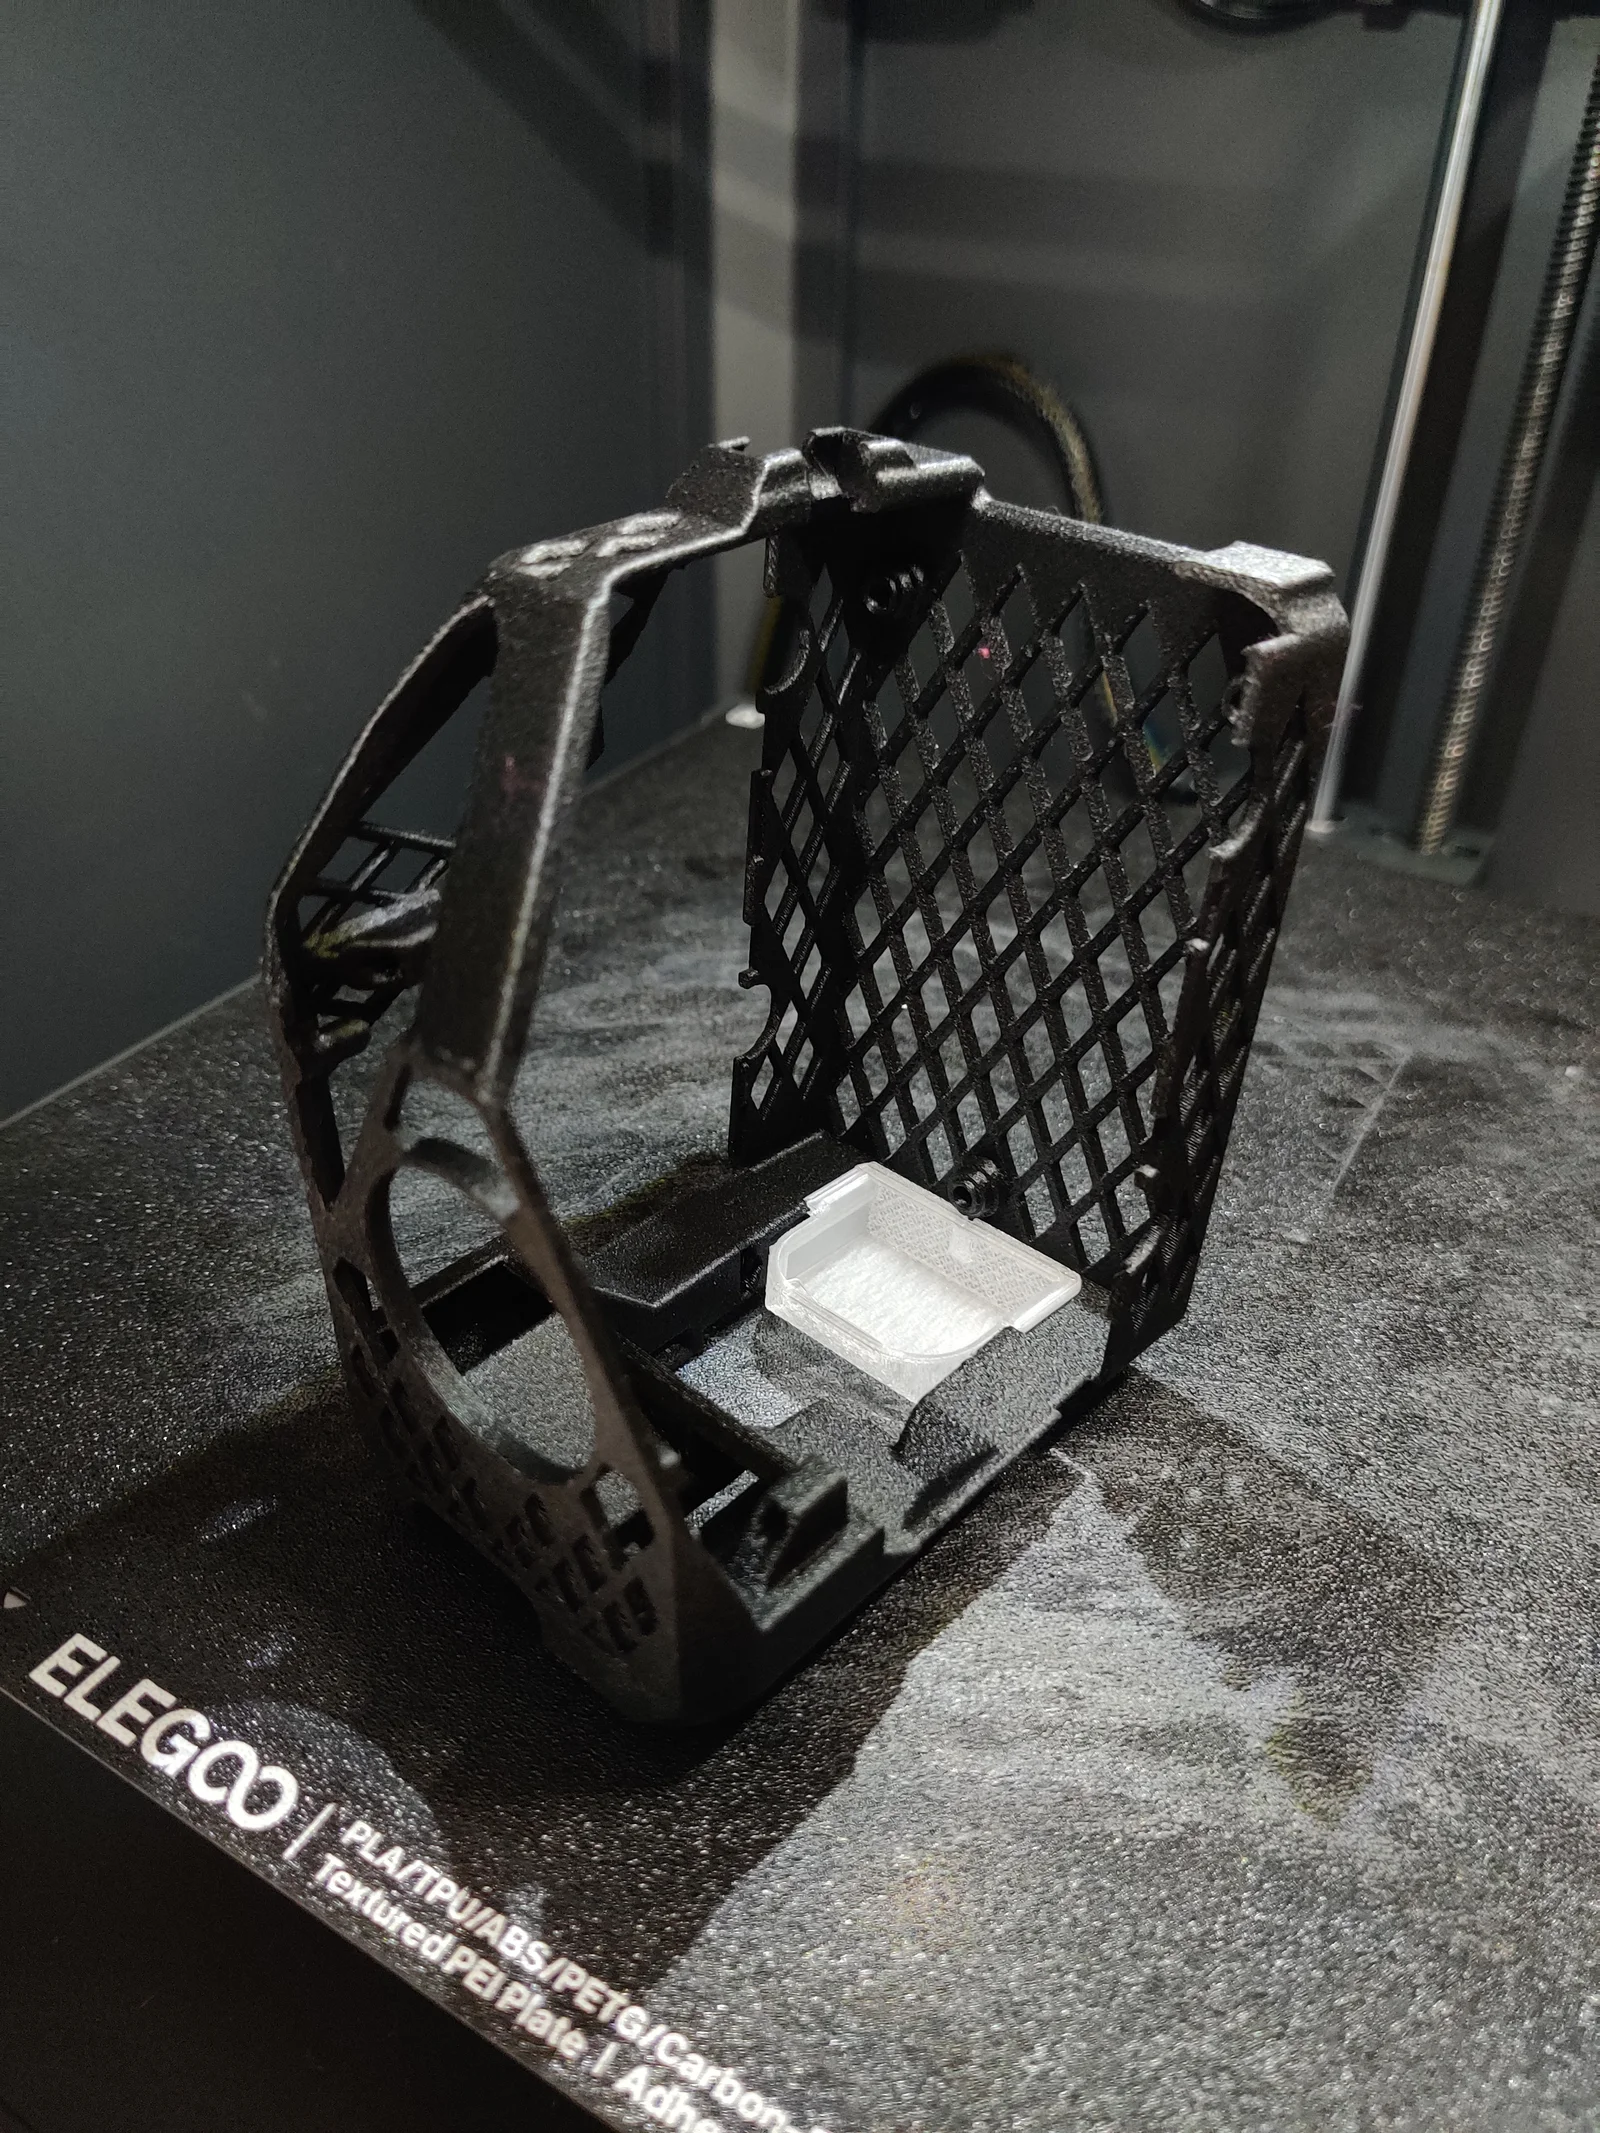


Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
Nếu bạn tìm tới đây từ mẫu dành cho OG CC Toolhead thì chào mừng và cứ đọc tiếp nha. Còn nếu bạn không phải, nhưng bạn muốn gắn món này lên CC zin (stock CC) của bạn, thì đây đúng là mẫu bạn đang tìm. (https://www.f3d.vn/3d-model/221581-bo-khuech-tan-den-toolhead-elegoo-centauri-carbon
)
Nếu bạn không biết sao mình lạc vô đây, nhưng giờ lại hứng thú với cái toolhead cover “siêu nhẹ” này: nó do Fleeeinlan3D làm ở đây (https://www.f3d.vn/3d-model/168283-nap-dau-do-tu-tinh-centauri-carbon-elegoo-sm-33-ed-superlight-se3d-remix
) Mình nghĩ đa số các bản remix của lightweight toolhead đều dùng chung “thân” cơ bản của toolhead SE3D, nên cái này sẽ fit được đa phần, nếu không muốn nói là gần như tất cả, các bản remix khác nhau.
Nếu bạn đã làm toolhead light mod (có thể xem ở đây https://docs.opencentauri.cc/mods/light_mods/
) thì bạn biết nó sáng dữ lắm, nhất là nếu bạn có thay resistor. Mình không nói là nó quá sáng, mà là ánh sáng không có chỗ “đi” đúng nghĩa. Kết quả là bị hiệu ứng spotlight tệ và đổ bóng lên buildplate; theo mình đây chắc cũng là lý do ban đầu họ không gắn LED. Mình đã thử rất nhiều phiên bản để tìm cái mình thấy ổn nhất, và tất cả các setting cuối cùng mình giữ lại đều nằm ở phía dưới.
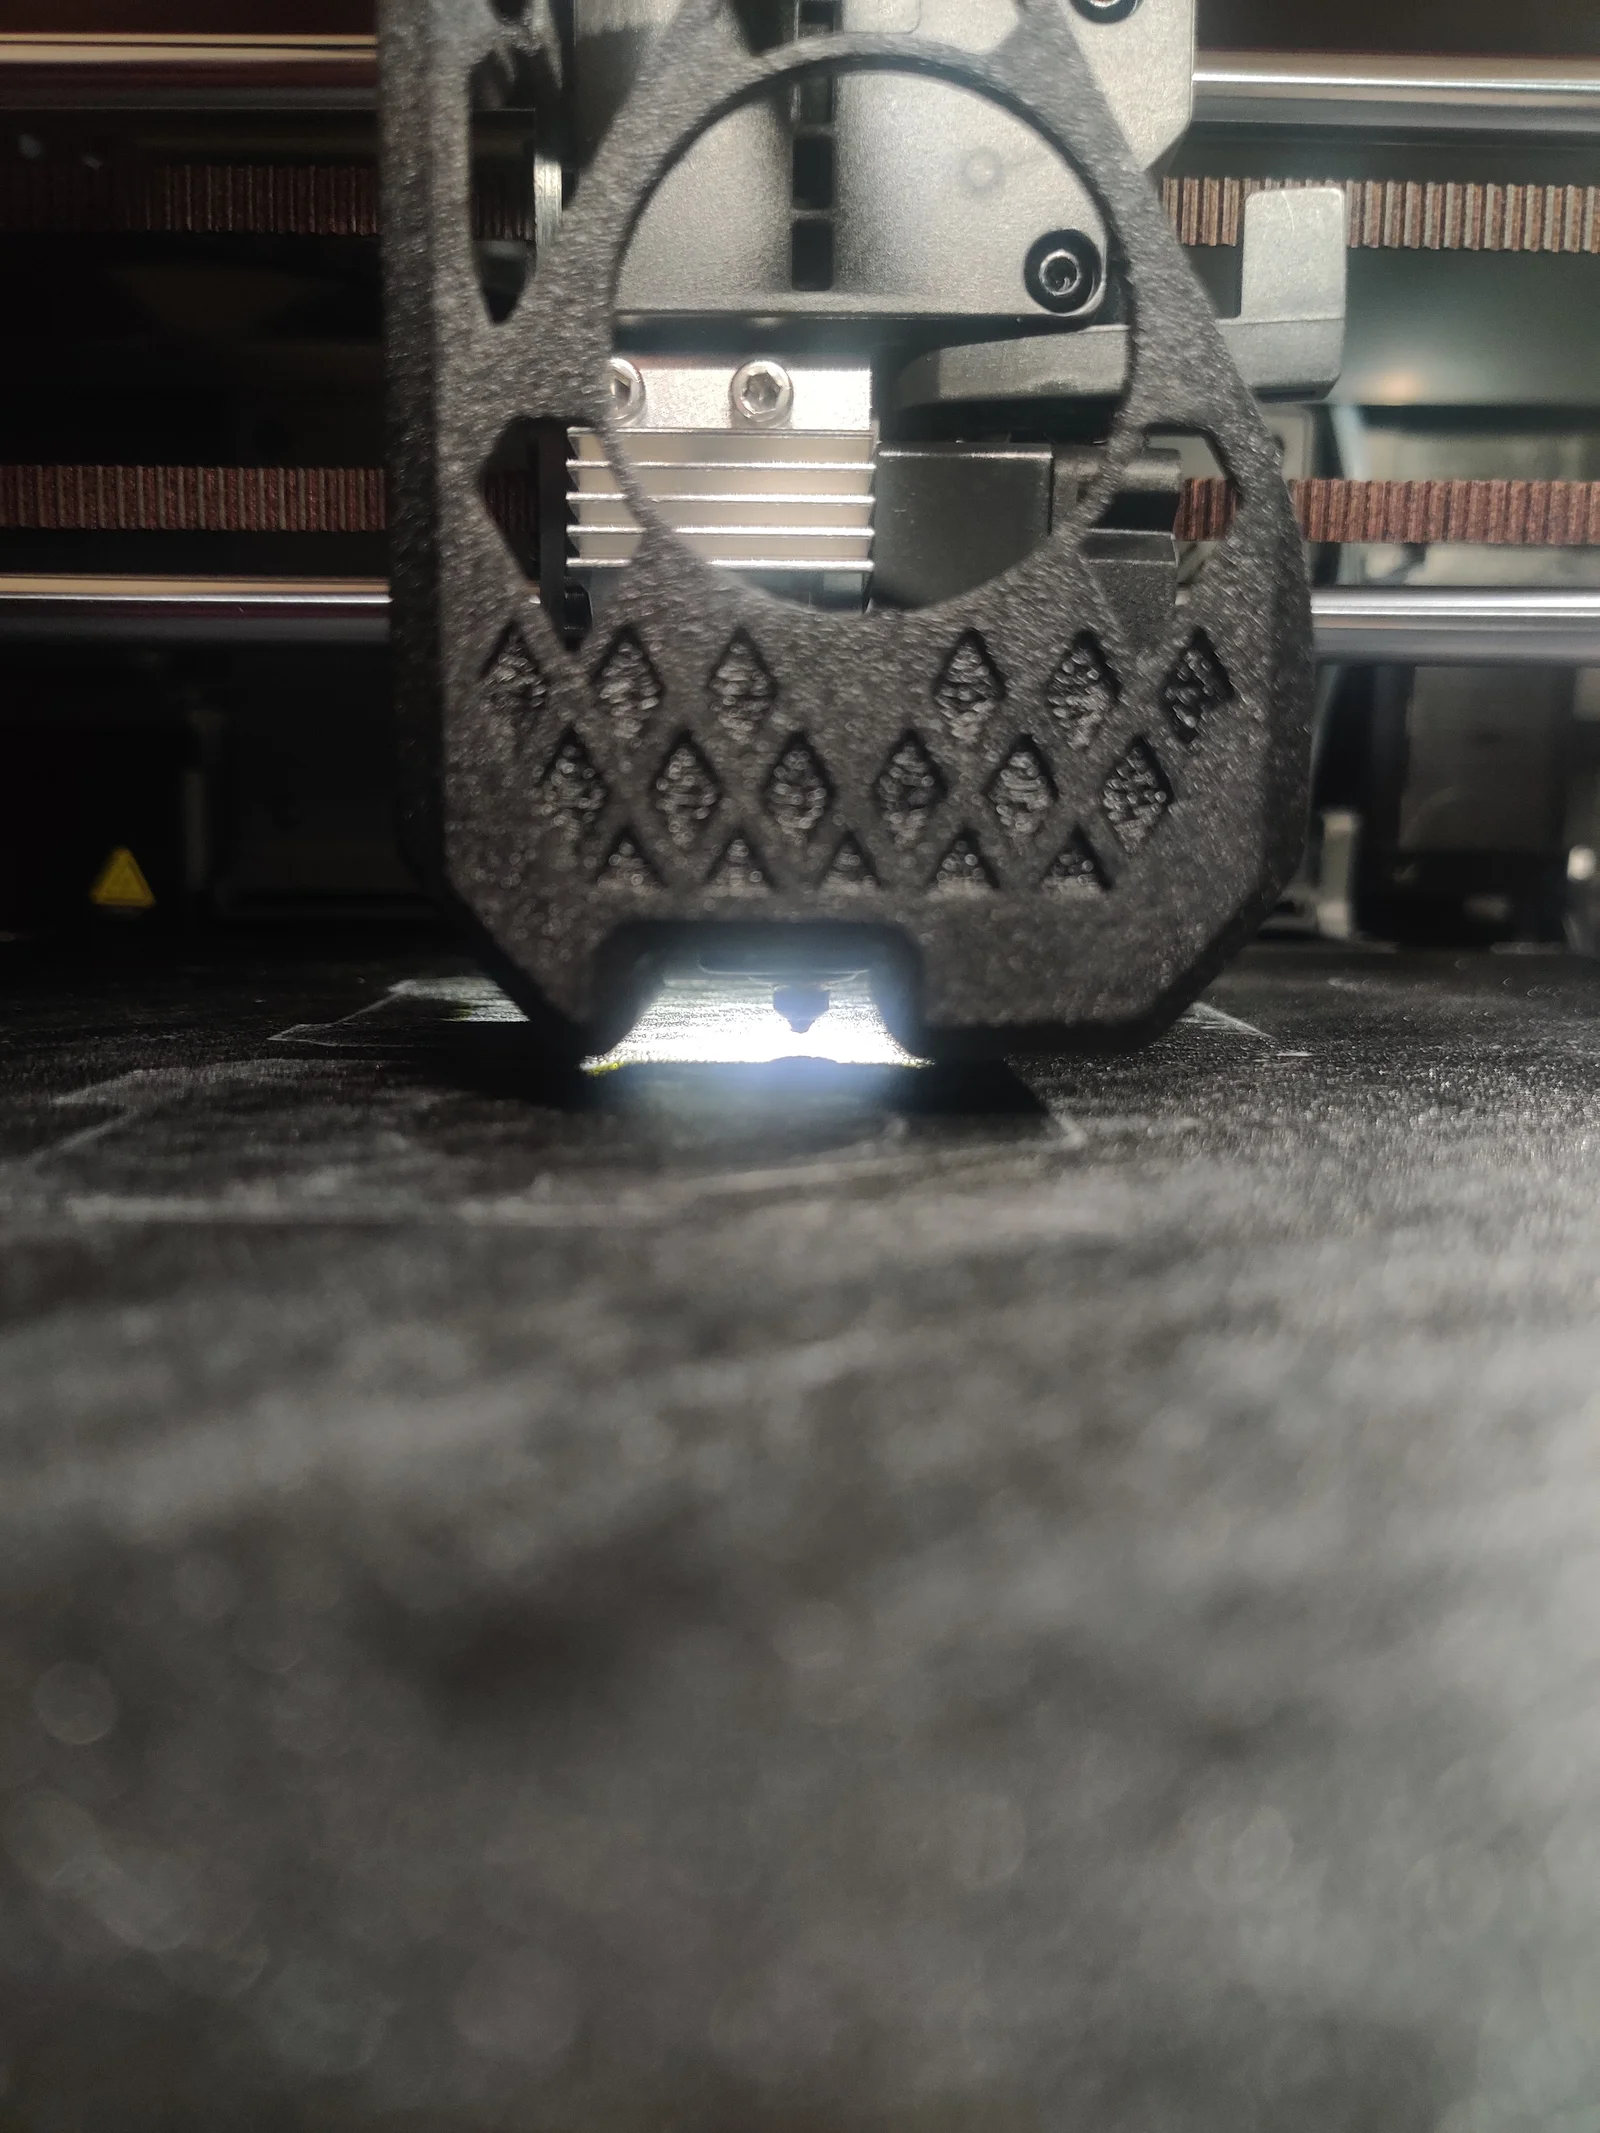
Ở đây là hình trước, bóng đổ đúng là kinh khủng.
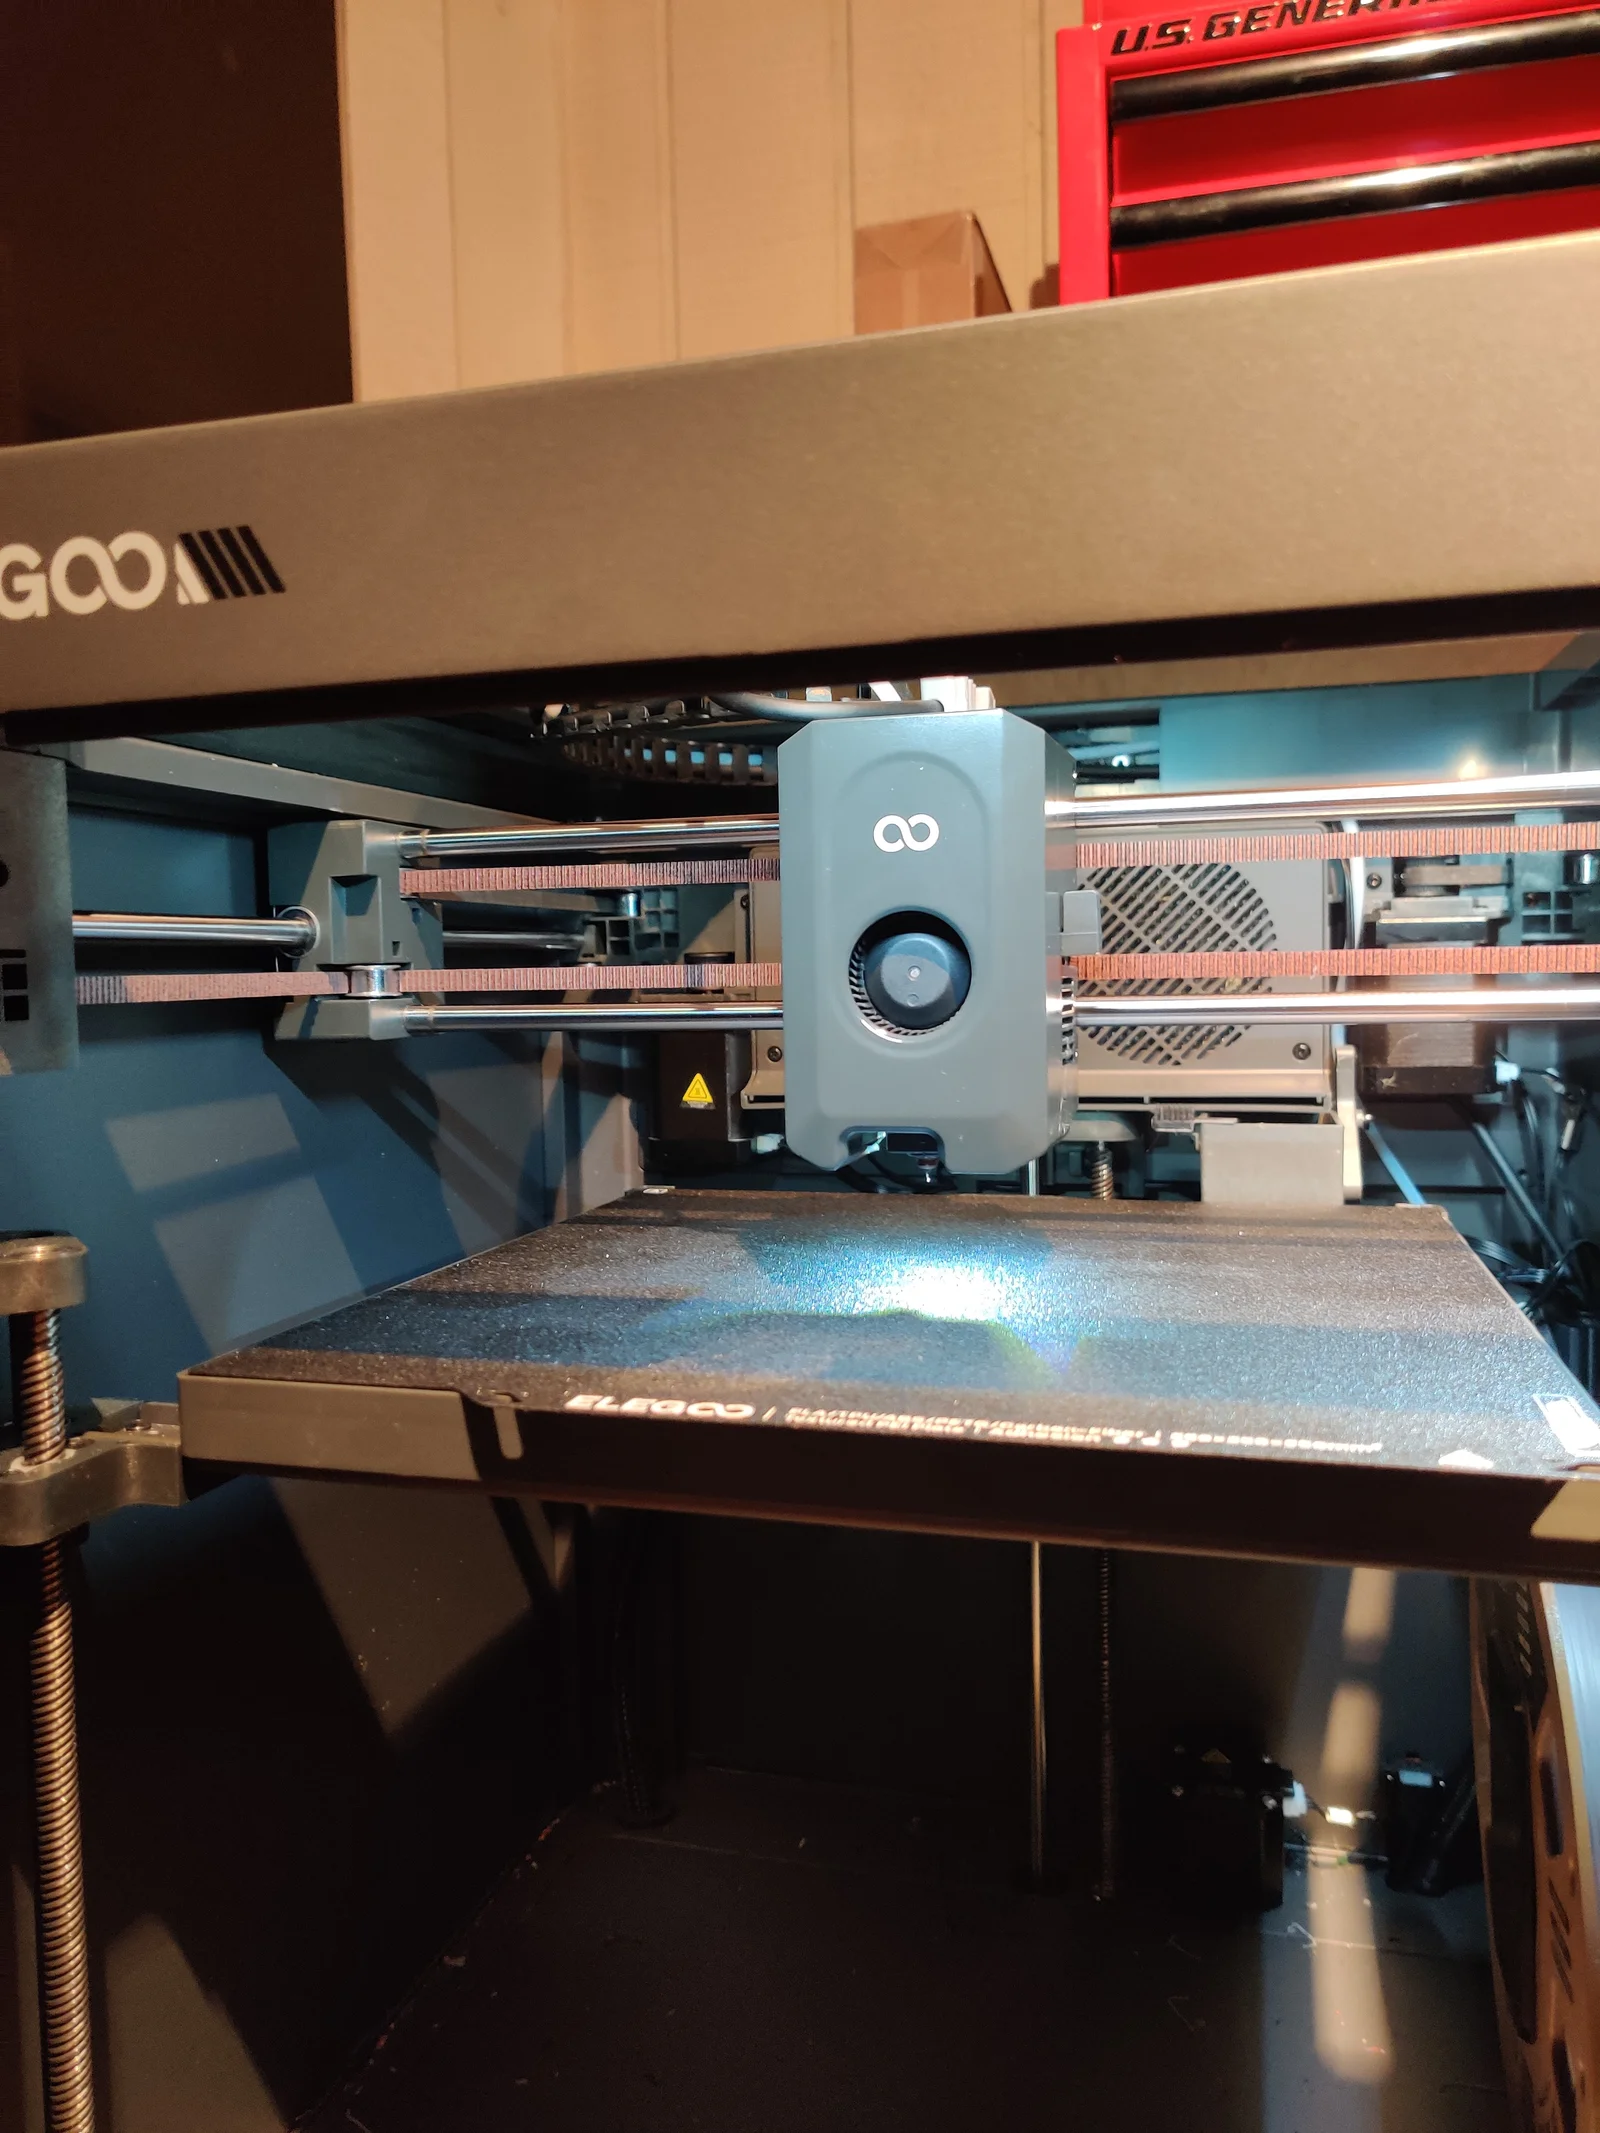
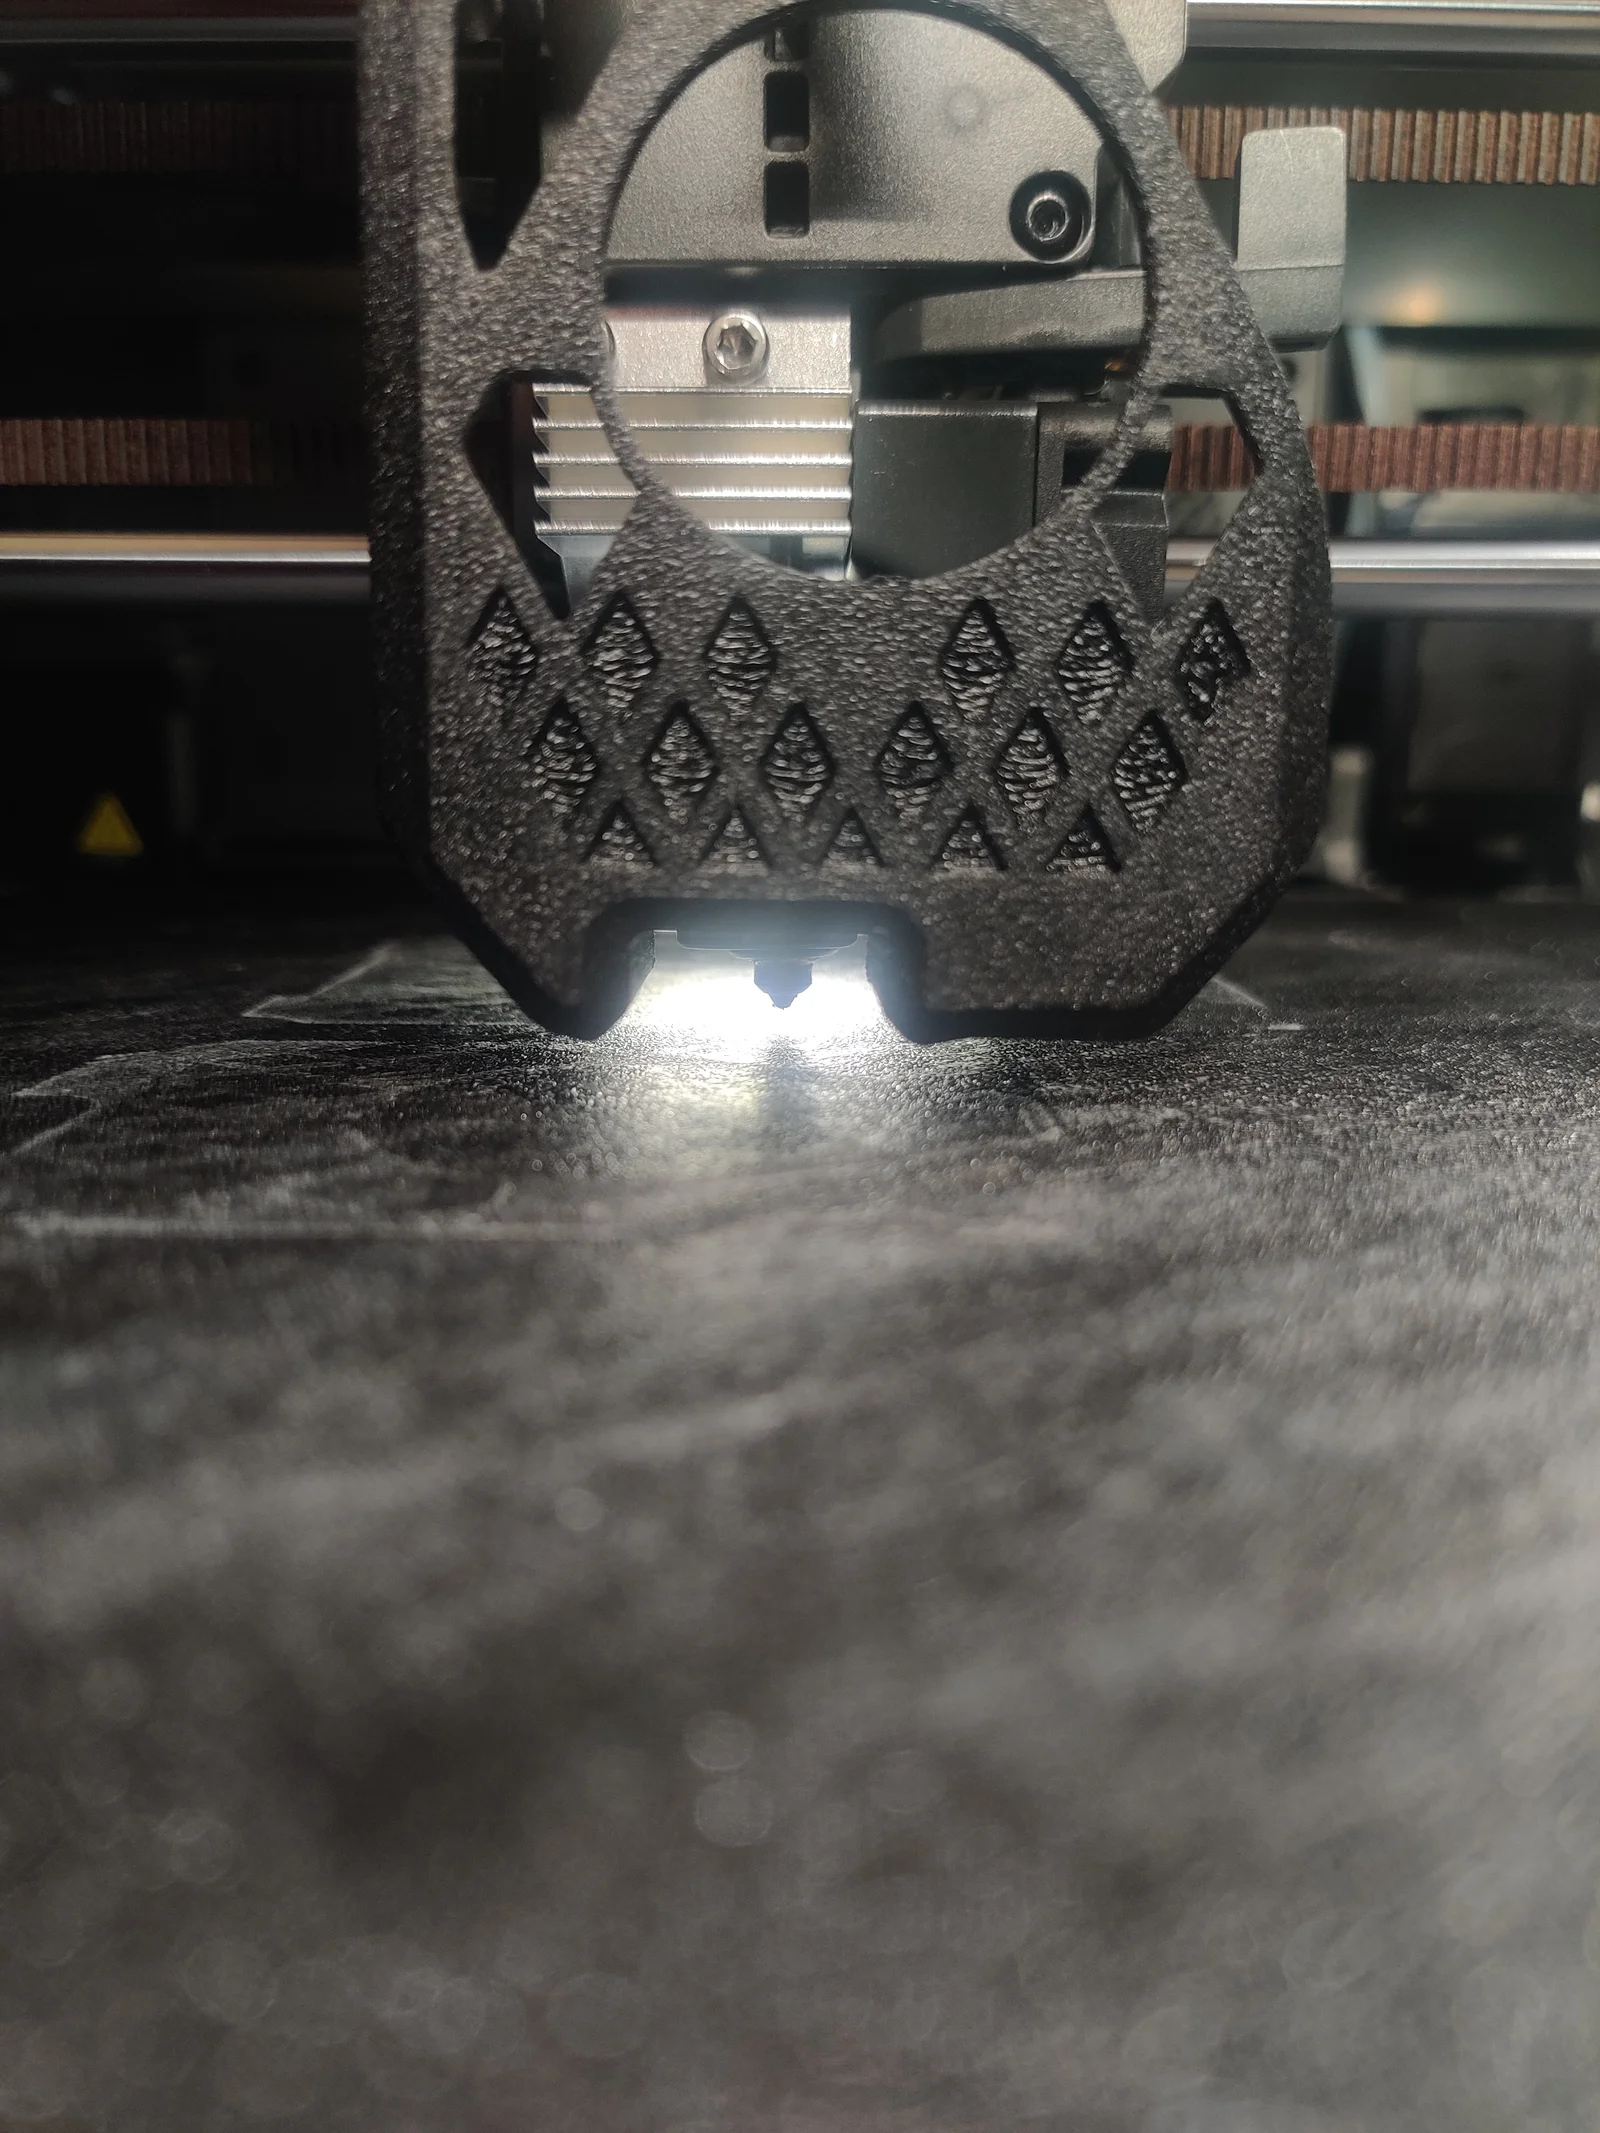
Cái cover này sẽ giúp tán (diffuse) ánh sáng và làm đèn toolhead hoạt động đúng kiểu bạn kỳ vọng. Nó sẽ rải ánh sáng đều hơn trên bed và giúp bạn nhìn rõ mấy lớp first layer quan trọng, thay vì bị chói bởi ánh phản xạ từ buildplate (mình hay bị trường hợp này).
Ở đây là hình sau, ánh sáng tán đều, không còn cái bóng đổ tệ nữa.
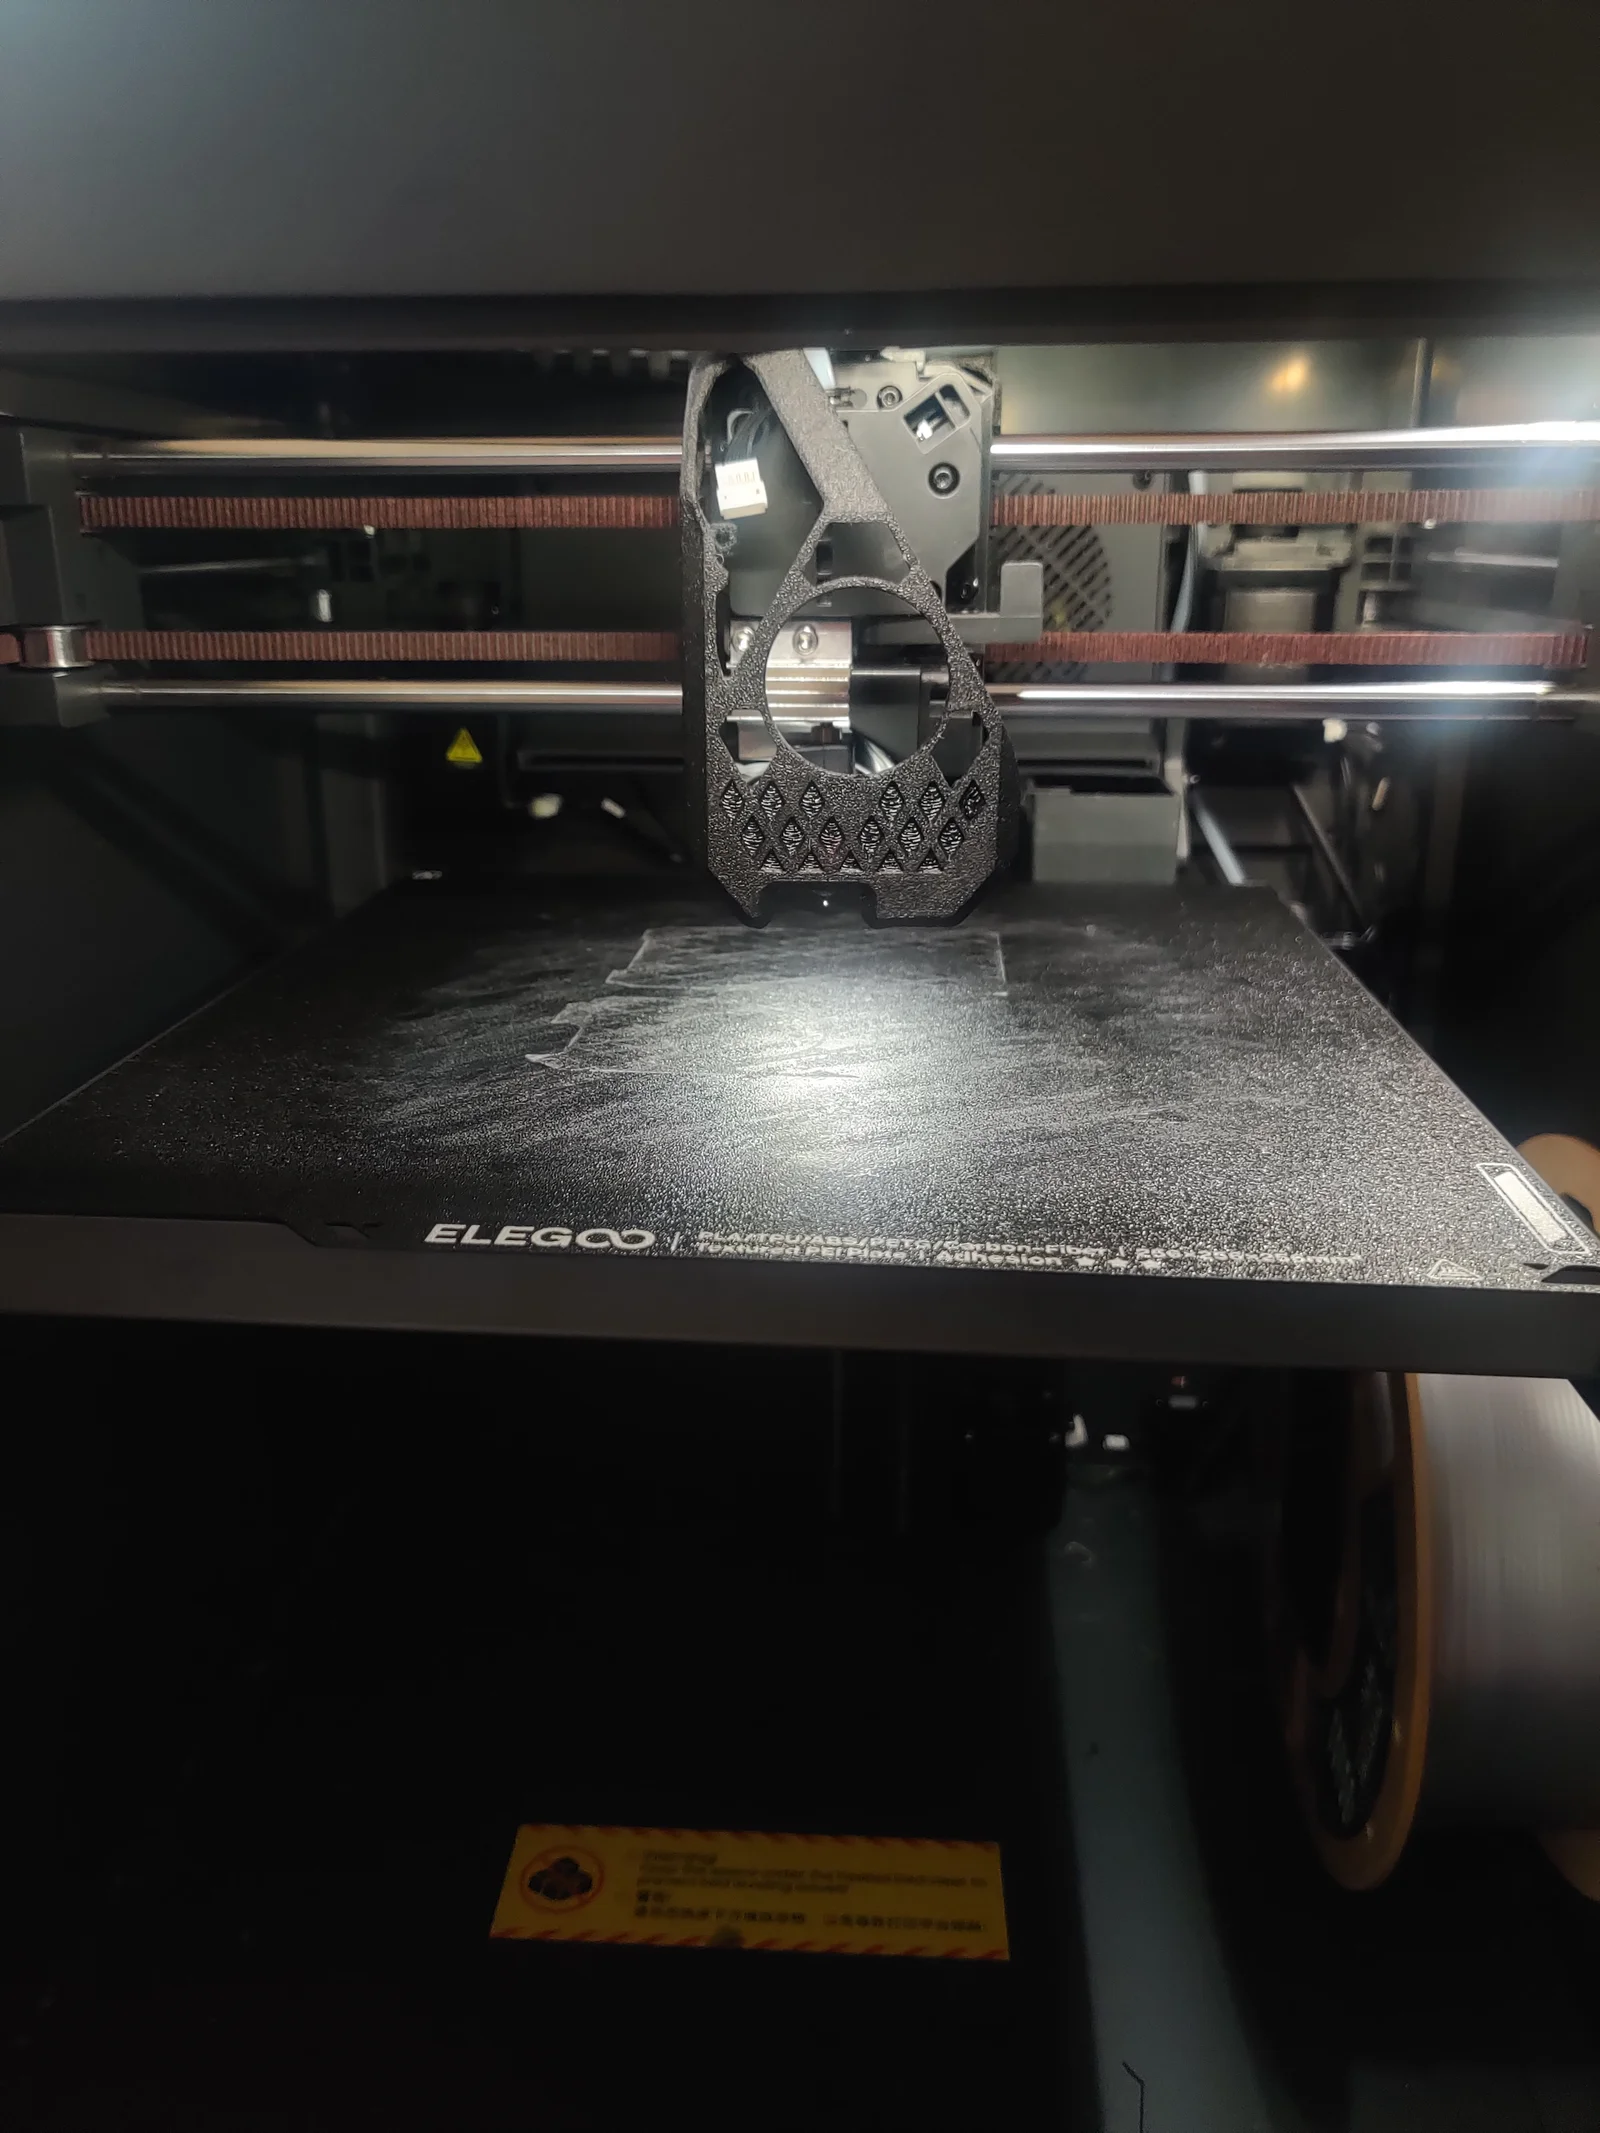
Bạn sẽ tháo nắp lưng của toolhead ra với 3 con ốc đang giữ nó, trượt cái cover vào, và viola, nhưng đó là phần dễ. Cuối cùng thì tuỳ bạn canh độ trong và mức tán sáng theo ý bạn và theo cái nào hợp nhất, may là món này in ra dưới 5 gram, nên bạn thử nhiều lần cũng không tốn bao nhiêu filament.
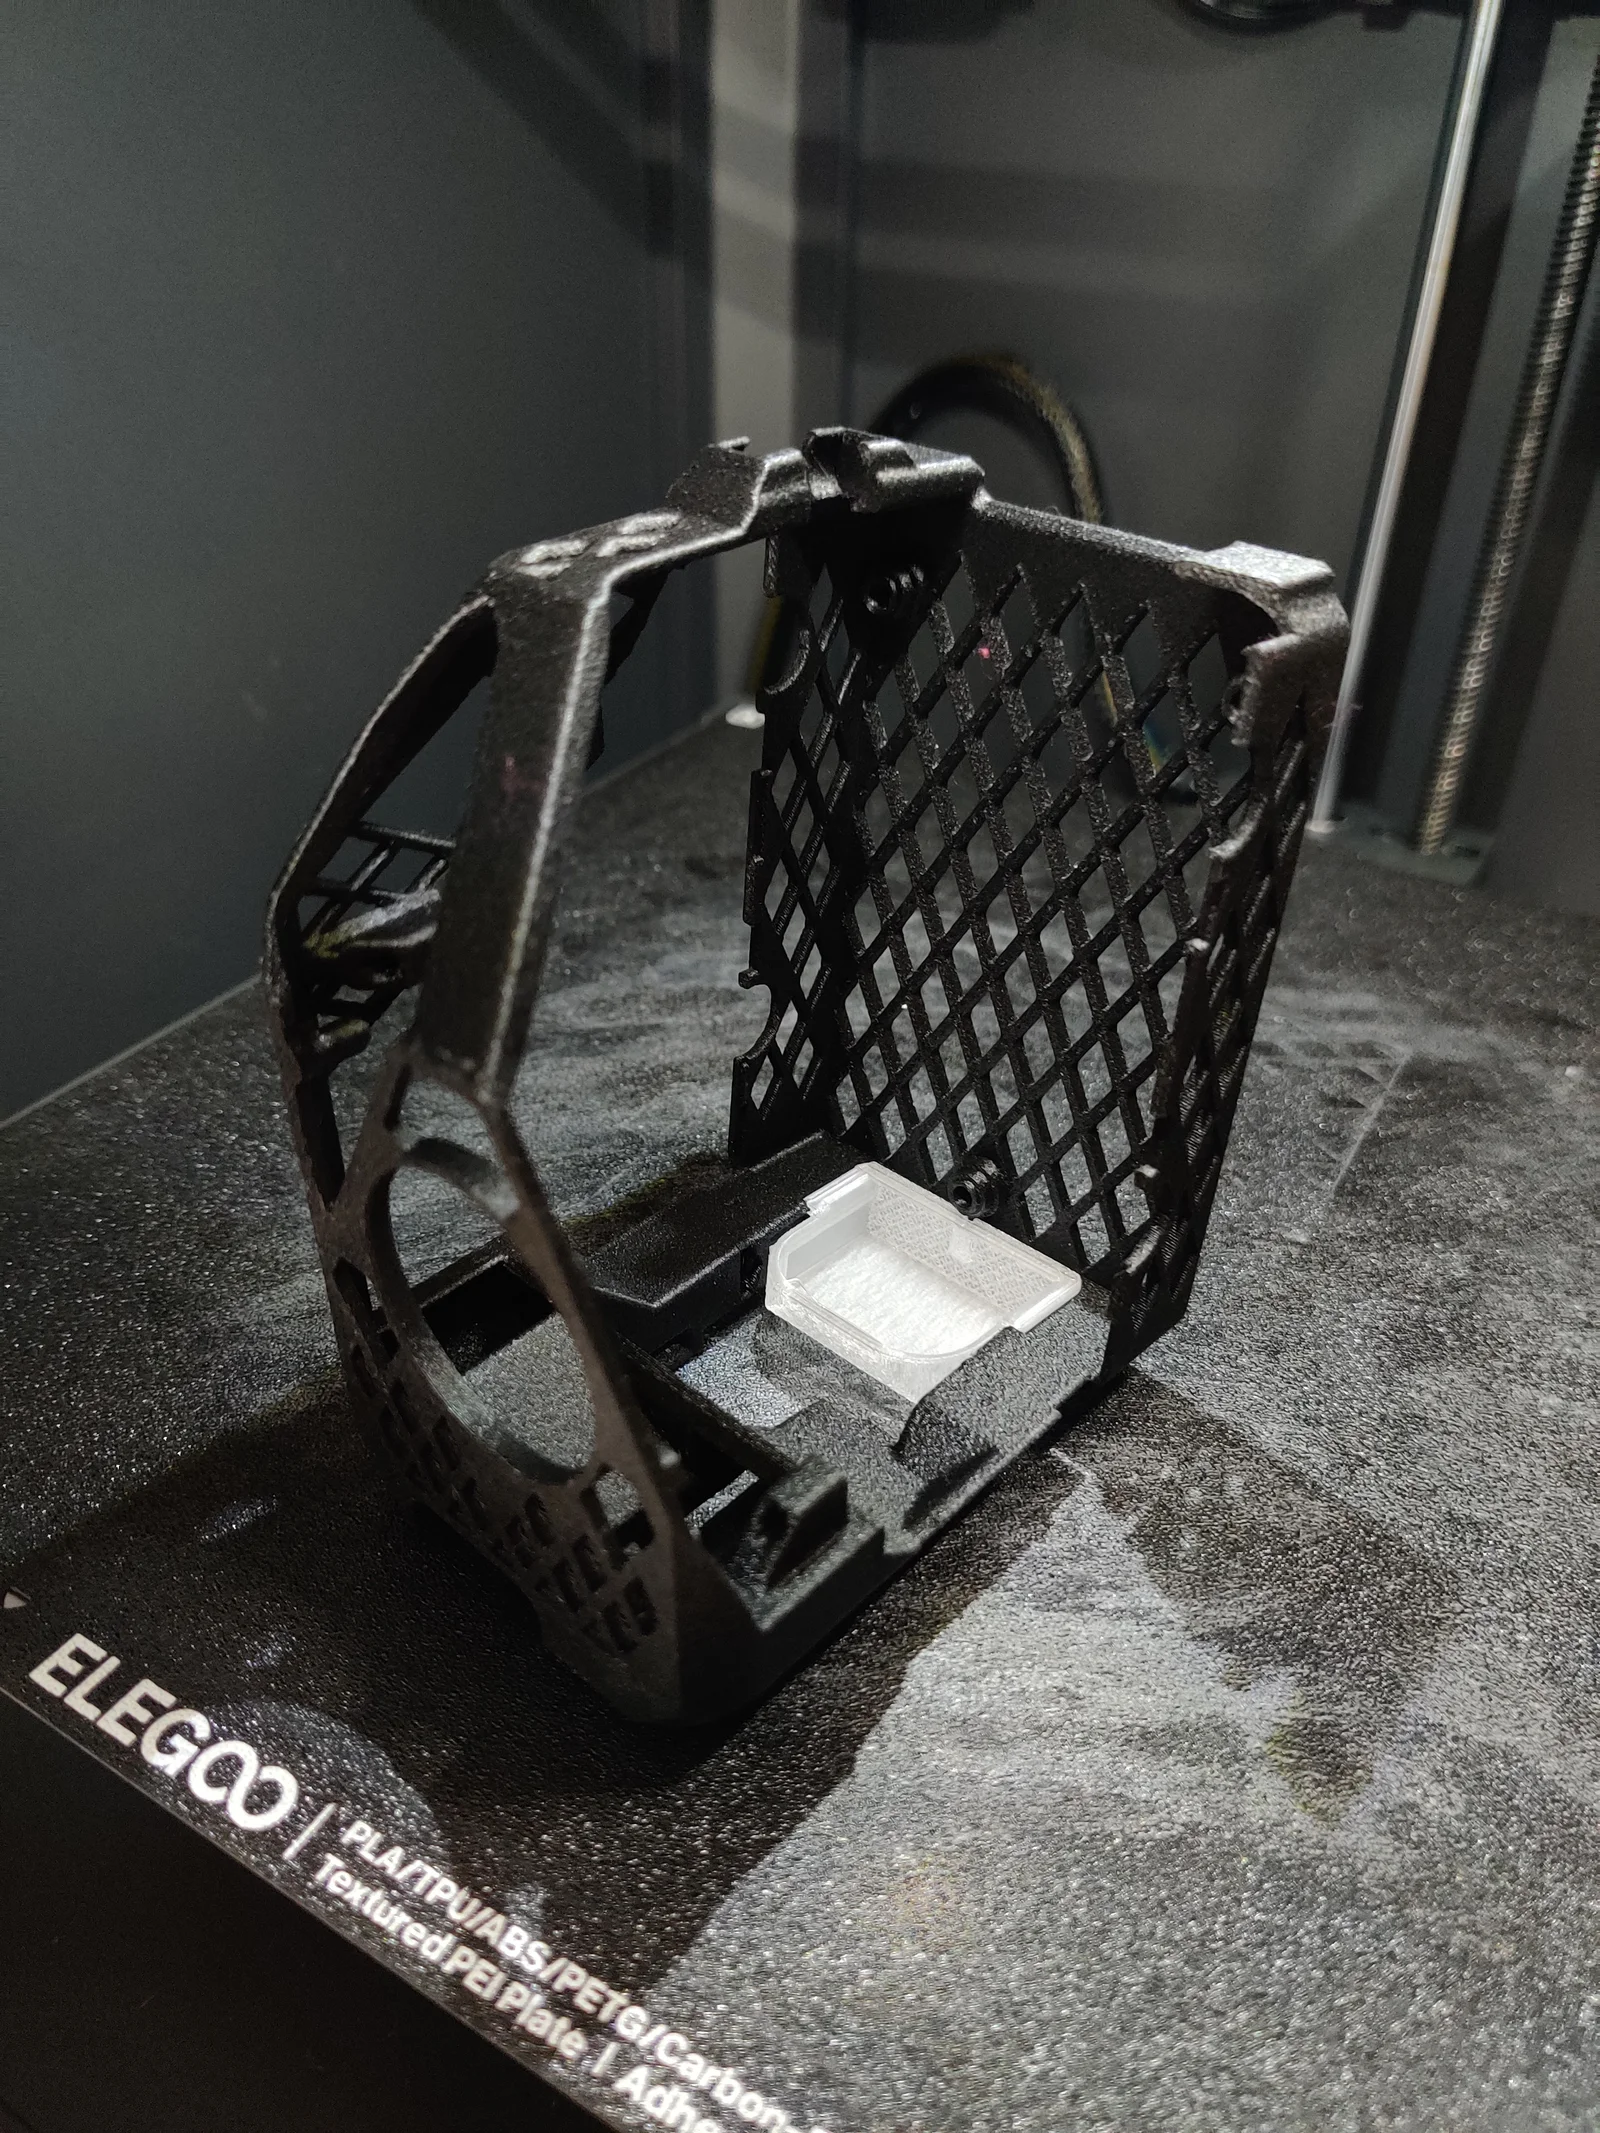
Đây là hình lúc gắn lên (khi tách khỏi cụm đầu). Chỉ cần trượt vào là xong, không cần ngàm/ốc gì thêm.
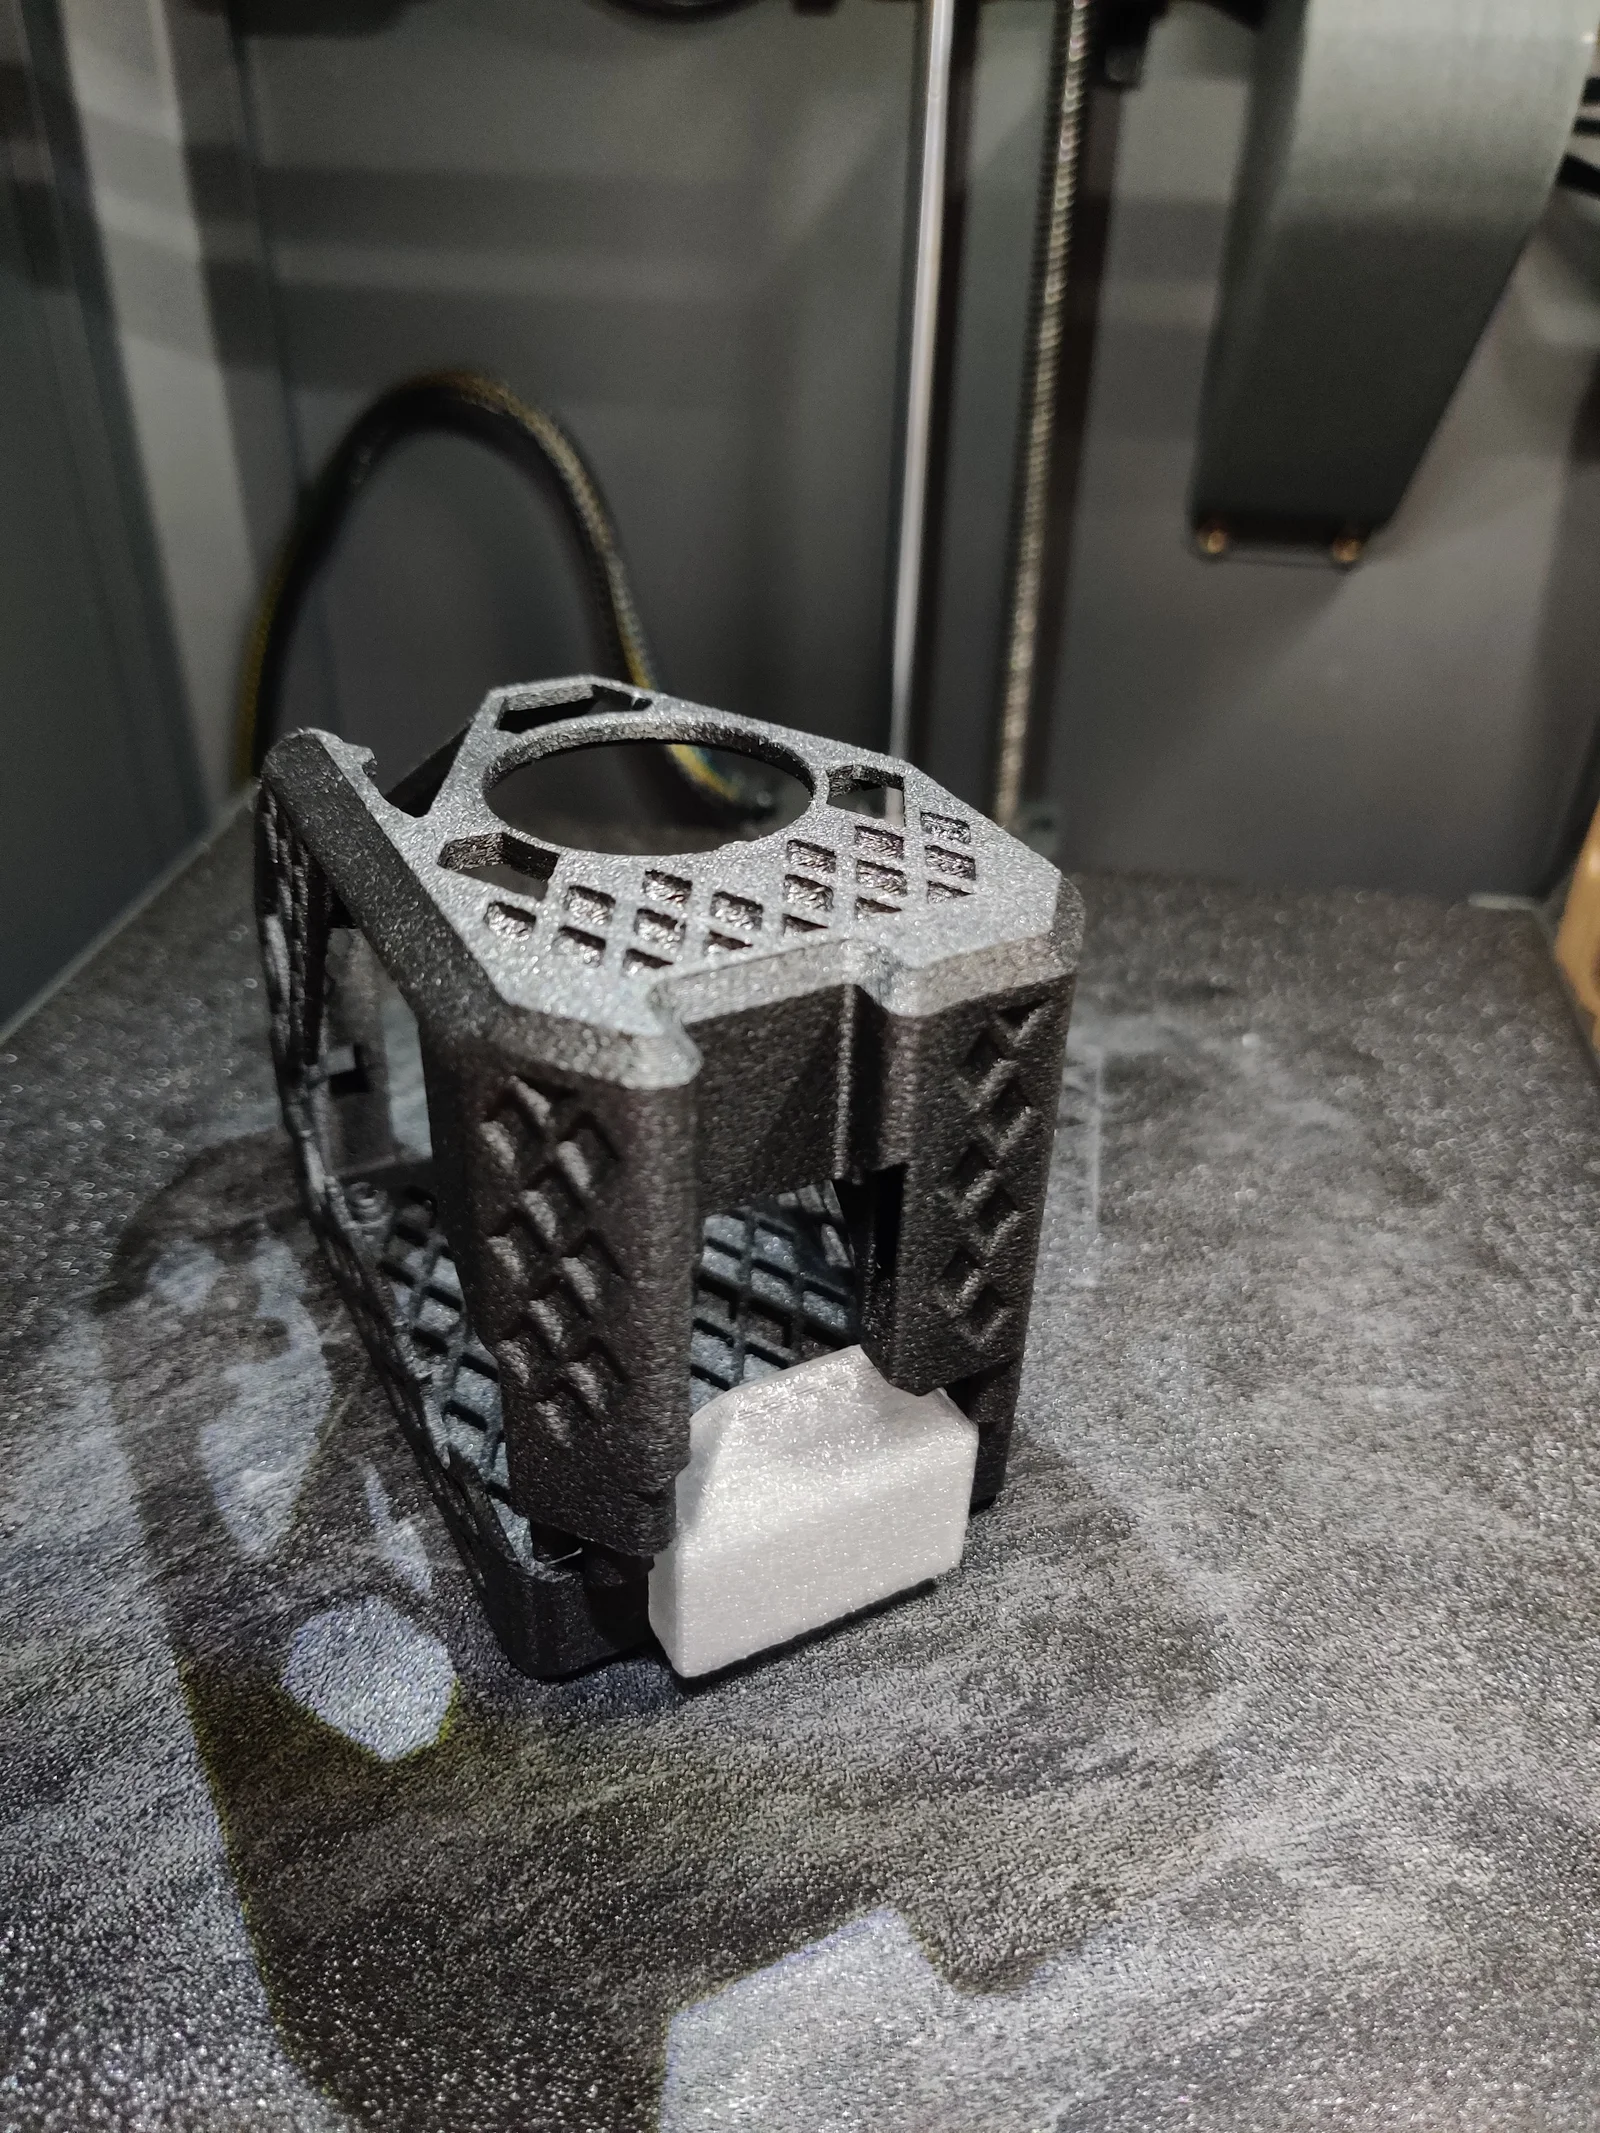
Nhưng mà có thật sự (kiểu thật sự luôn) nhìn rõ được first layer không? Ồ, mình nói là có, chắc chắn. Xem thử nha.
Trước - (buồn nôn)
Sau!! Không còn buồn nôn? Mình nói là đúng, không còn buồn nôn.
Mình dùng Overture Clear PETG cho cái này, và dù nó rất ổn, nhưng nó không “sống sót” khi in lightweight toolhead bằng PAHT-CF. Nó vẫn chịu được nhiều bản in PLA và PETG bình thường. Vì vậy, mình khuyên bạn dùng filament chịu nhiệt cao hơn như PC cho mod này (mình thì đang đặt, hàng đang trên đường về).
Mình không thể in ra “đúng chuẩn” y chang cho từng người được, nhưng mình có thể chia sẻ mình đã làm gì. Dĩ nhiên kết quả có thể khác nhau. Để bạn nắm nhanh theo mức hiểu biết và độ trong của filament mình có: tốc độ và cooling có thể làm bản in bị đục, còn in chậm với ít hoặc không quạt thì sẽ trong hơn. Mình kết hợp kiến thức đó với surface texturing để ra kết quả mình muốn. Vậy giờ vô chi tiết nha.
Nếu bạn không thấy setting nào, có thể là mình để default hoặc lỡ sót khi ghi lại. Có thắc mắc gì cứ hỏi.
Overture Clear PETG 0.4 Standard Nozzle
Mình đặt hướng mẫu nằm trên mặt phẳng ở phía sau của model.
Filament Settings
Flow Ratio - 0.95
Nozzle Temp - 265C
Bed Temp - 70C
Max Volumetric Speed - 1.5
Fan Speed - 70%
Fan Always On
Bỏ chọn "Slow Printing Down for Better Layer Cooling"
Print Settings
Quality
0.16 Layer Height
Default Line Width 0.32
First Layer LW 0.32
Outer Wall LW 0.32
Inner Wall LW 0.32
Top Surface LW 0.32
Sparse Infill LW 0.32
Internal Infill LW 0.32
Mẫu này không dùng supports
Wall Generator Classic
Bỏ chọn Print Infill First, nếu đang bật
Strength
Top Shell Layers 5
Top Surface Pattern Hilbert Curve
Bottom Shell Layers 3
Bottom Surface Pattern Hilbert Curve
Gần như không có sparse infill, mình để default.
Internal Solid Infill Pattern Hilbert Curve
External Bridge Infill Direction 45 degrees
Internal Bridge Infill Direction 45 degrees
Ensure Vertical Shell Thickness All
Speed - Phần lớn sẽ bị giới hạn bởi Max Volumetric Speed
First Layer 250mm/s
First Layer Infill 250mm/s
Outer Wall 40mm/s
Inner Wall 40mm/s
Sparse Infill 250mm/s
Internal Solid infill 250mm/s
Top Surface 250mm/s
Gap Infill 250mm/s
Other
Brim - No Brim
Fuzzy Skin Point Distance 0.3
Fuzzy Skin Thickness 0.2
Paint the Fuzzy Skin ra phía ngoài của model, tránh phần rãnh/track hướng lên phía trên của model.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảMagicShrimp_2948053Lượt thích0Lượt tải11

 Tác giảarhi_585078Lượt thích64Lượt tải540

 Tác giảrobert-samplesLượt thích0Lượt tải186

 Tác giảHanzo3dLượt thích155Lượt tải414

 Tác giảdarienLượt thích0Lượt tải1 N

 Tác giảpedro-schattanekLượt thích0Lượt tải249

 Tác giảGeek5DLượt thích147Lượt tải484

 Tác giảNadirLượt thích25Lượt tải114

 Tác giảBrokentooth_designsLượt thích23Lượt tải407

 Tác giảmaster-tuxLượt thích0Lượt tải201