



Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
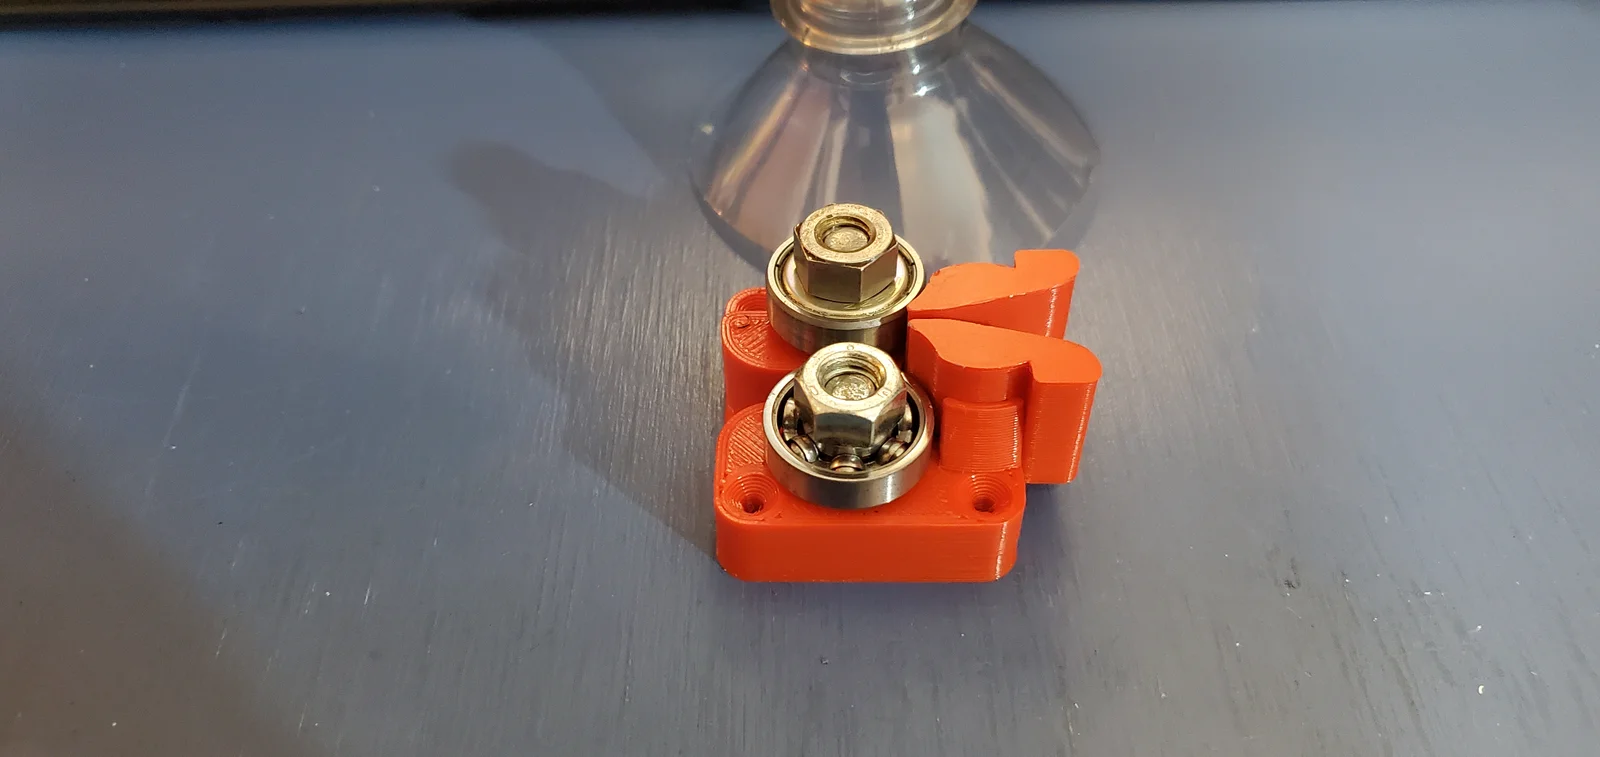
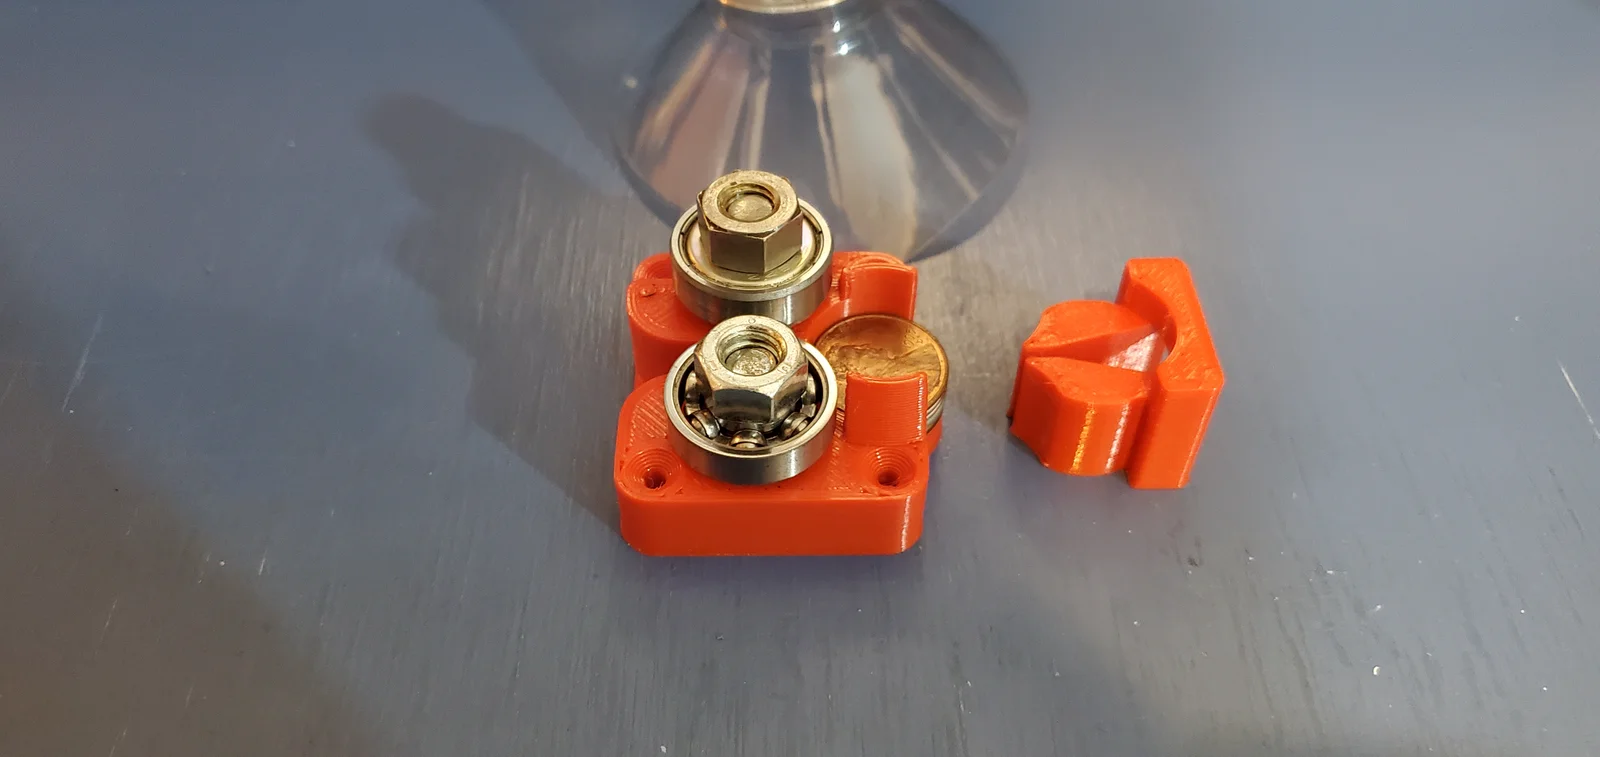
Cái máy cắt chai này xài vòng bi 608ZZ (8x22x7mm) và đồng xu Mỹ hoặc long đền 5/16 để chỉnh độ rộng đường cắt.
Linh kiện
2 cái vòng bi 608 (8x22x7mm) (Mài phẳng ít nhất 1 mặt để làm bề mặt cắt. Tui dùng máy mài góc rồi Dremel với đầu chà nhám để làm mịn nó. Nếu bề mặt bị ráp thì cắt nhựa khó lắm nha)
2 cái bu lông và đai ốc 5/16 hoặc 8mm (Bu lông ren suốt và bu lông 8mm có thể cần thêm miếng đệm để vòng bi xếp chồng lên nhau đúng cách. Có bản remix di chuyển lỗ bu lông gần lại nếu lỗ không khớp với bu lông của bạn.)
Vài đồng xu Mỹ hoặc long đền 5/16. Bất kỳ cái đĩa kim loại nào có đường kính dưới 19.2mm đều xài được.
Khi làm sợi filament PET tui thích cắt dải khoảng 8.5 đến 9mm. Dải càng rộng thì sợi filament của bạn càng tròn và đặc, nhưng nó cũng sẽ dày hơn và khó kéo qua đầu phun. Tui để đầu phun ở khoảng 215 đến 220 độ C khi làm filament. Sợi filament của tui ra đường kính khoảng 1.85 đến 1.92mm. Trên máy Prusa mk3 và đầu phun E3D rapid change thì filament cần nhỏ hơn 2mm nếu không sẽ bị kẹt. Sợi filament quá mỏng cũng sẽ bị kẹt vì bộ đùn không nắm được, nhưng mà gỡ ra dễ lắm.
Làm xong sợi PET thì nhớ sấy khô nó trước khi in nha.
Tui in PET trên máy Prusa mk3s với đầu phun E3D revo .6 hoặc .8
275 đến 280 độ C đầu phun (PET nóng chảy ở ~260 độ C)
80 đến 85 độ C khay sấy.
1.1 đến 1.4 hệ số đùn. (Cái này tùy thuộc vào đường kính sợi filament của bạn và độ rộng bạn cắt dải chai.)
Cập nhật:
Tui làm lại cái đầu phun làm filament PET từ cái bu lông thép và giờ sợi filament của tui ra được 1.75-1.8mm và kéo dễ hơn nhiều. Cái mấu chốt là khoan lỗ đầu phun hơi nhỏ hơn bình thường và sau đó đánh bóng đều bên trong lỗ bằng kem đánh bóng kim loại trên sợi chỉ cotton hoặc sợi gai dầu. Điều này giúp tinh chỉnh kích thước lỗ rất dễ dàng. Độ cứng của thép thực sự giúp ích bằng cách mòn từ từ.
Tui giờ cắt dải khoảng 9mm và in ở hệ số đùn 1.15.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảarhi_585078Lượt thích64Lượt tải542

 Tác giảHanzo3dLượt thích155Lượt tải415

 Tác giảGeek5DLượt thích147Lượt tải486

 Tác giảBrokentooth_designsLượt thích23Lượt tải409

 Tác giảcrawler-3903250Lượt thích0Lượt tải907

 Tác giả3DSourcererLượt thích48Lượt tải377

 Tác giảartme-3dLượt thích0Lượt tải334

 Tác giảbloblis67Lượt thích0Lượt tải318

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảzachstofko_3956201Lượt thích88Lượt tải162

 Tác giảzooppLượt thích7Lượt tải164