

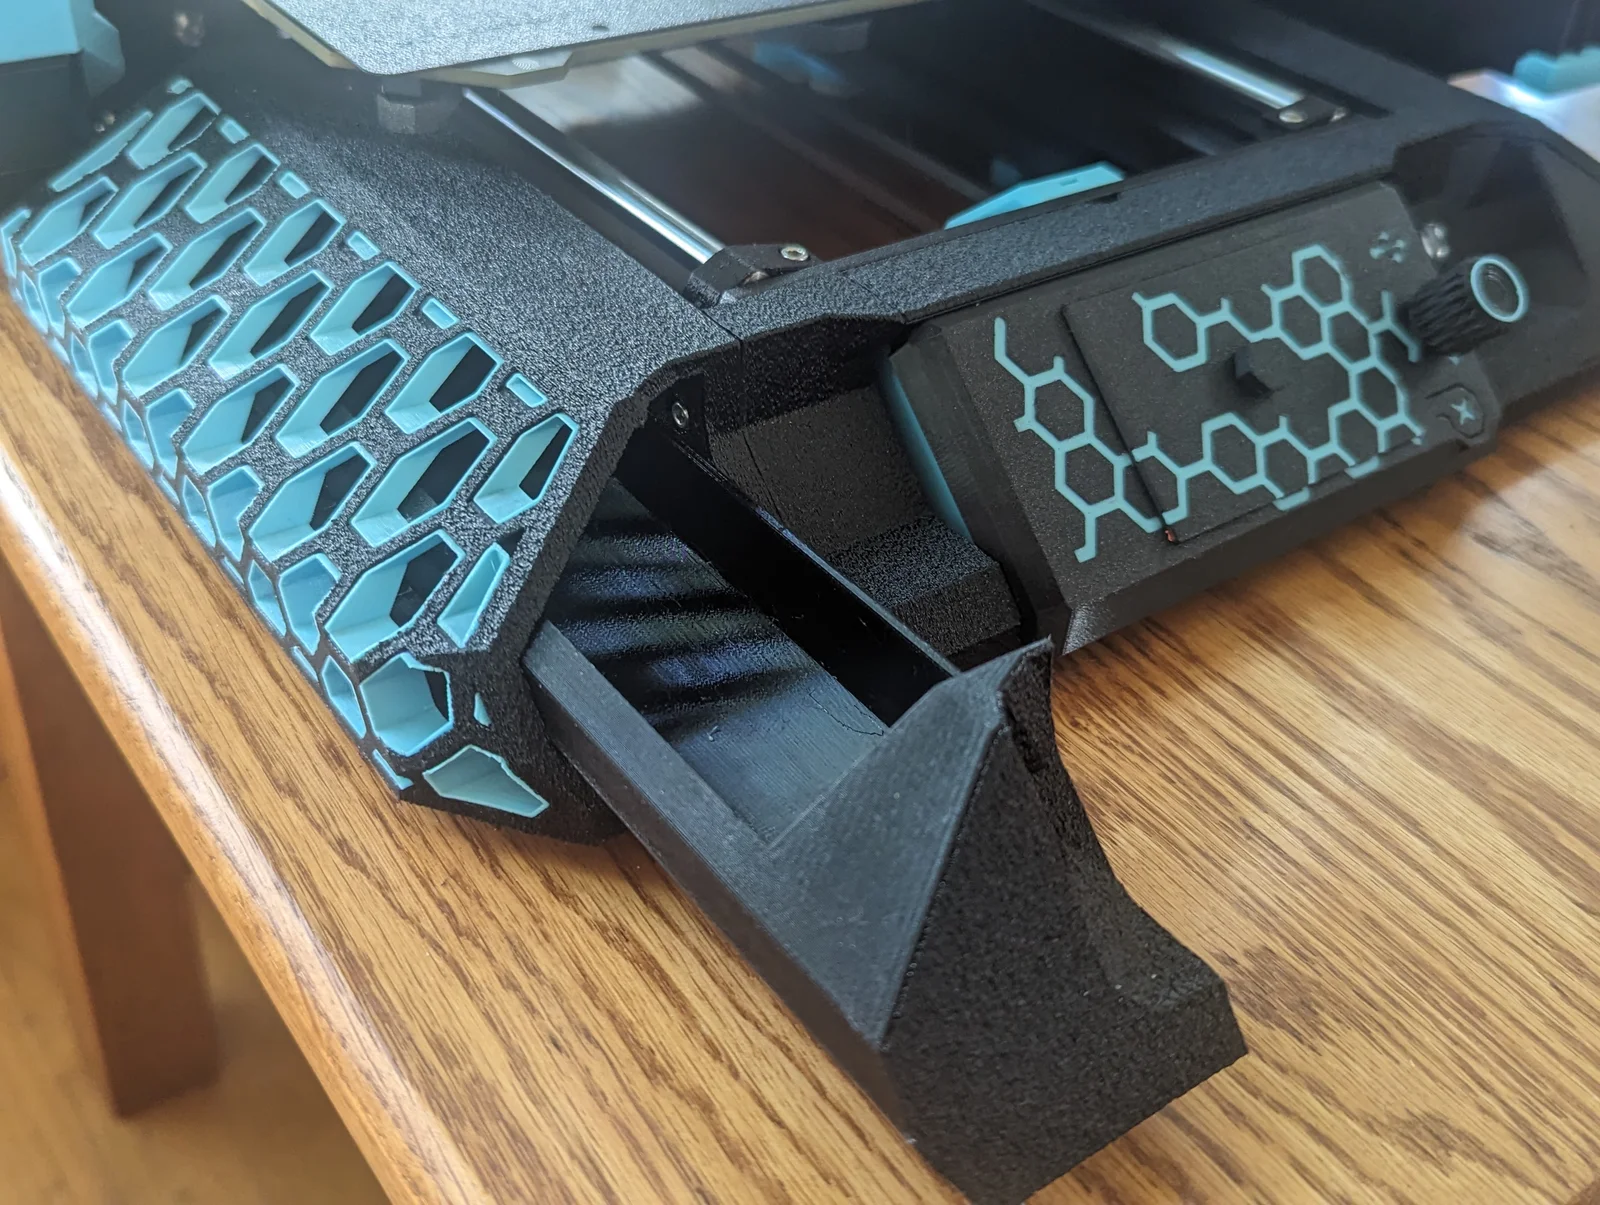
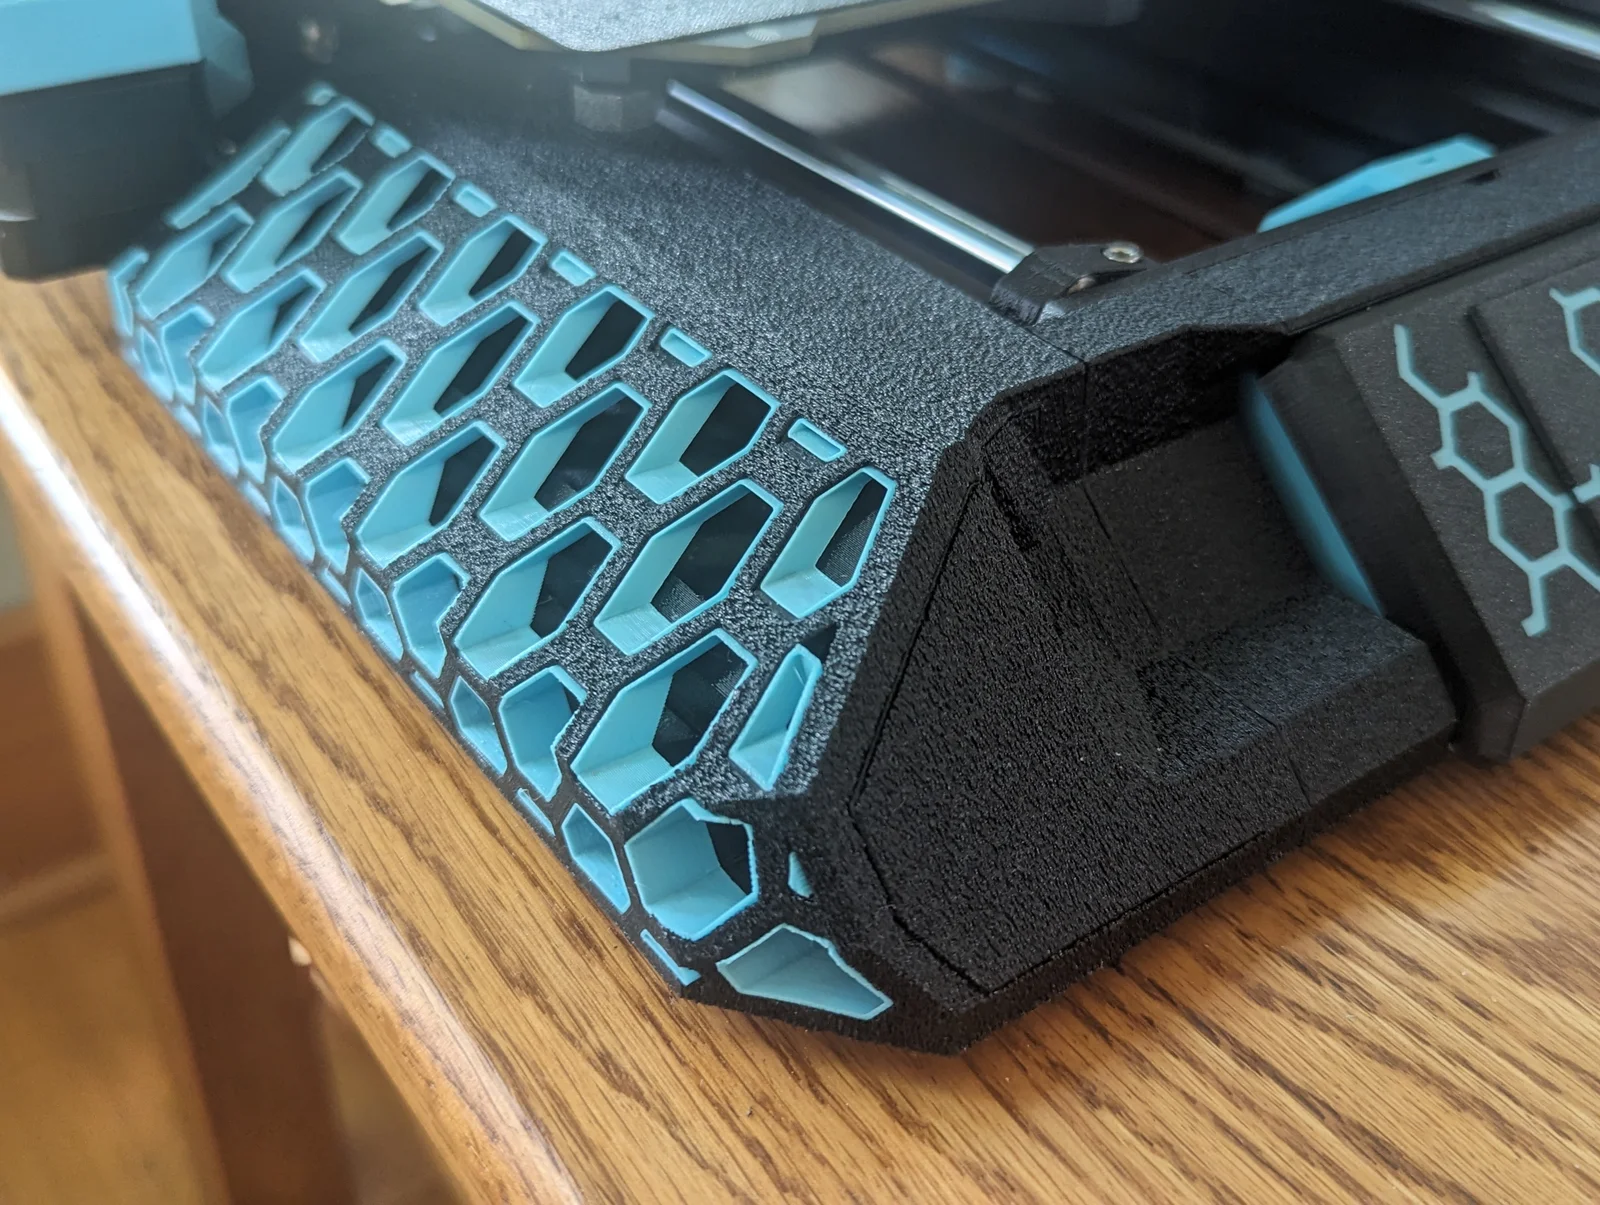


Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Remix từ Vỏ máy in 3D Prusa Ultimate mới mẻ và hiện đại Tác giả Extrutim
Dựng một phiên bản khác của mẫu này.
Mình mê cái ngoại hình của Ultimate Prusa Casing tới mức không muốn nó bị “phá” bởi mấy đường layer lộ rõ. Tùy chọn fuzzy skin trong PrusaSlicer che layer lines rất hiệu quả, nhưng cho tới khi có paintable fuzzy skin thì nó vẫn không hợp với các chi tiết cần độ chính xác kích thước như cái casing này. May là mình có thể dùng Blender và modifiers để lách. Kéo xuống cuối để xem workaround áp fuzzy skin cho một số bề mặt trên chính part của bạn.
Các file .3mf đính kèm chắc đã có sẵn đúng settings và modifiers. Bạn cứ thoải mái chỉnh fuzzy skin point distance và fuzzy skin thickness. Mình in với FSPD 0.4mm và FST 0.3mm.
Nếu bạn dùng kèm với ngàm gắn MMU3 buffer mặc định, bạn sẽ cần in lại cái buffer holder gắn vào frame và cắt bớt khoảng 10mm ở phần trên (trong slicer) để nó không cấn làm ảnh hưởng hoạt động của ngăn kéo.
Phần LCD cover và screen cover mình in 2 màu PETG với PLA supports. PLA gần như đóng vai trò support “tan được” vì độ bám giữa PETG/PLA rất kém, nên mặt dưới của phần nằm trên support sẽ đẹp hơn. Tuy nhiên vì bám kém nên layer đầu tiên sau support phải giảm tốc đáng kể. Các file .3mf đính kèm chắc đã nhúng sẵn các cài đặt cần thiết. Mấy part này được in úp mặt xuống trên textured plate để ra finish giống fuzzy skin ở các part còn lại.
Các miếng hex inlays nên in với mặt hở quay xuống về phía build plate. Mình dùng keo 502 (superglue) để dán hex inlays sau khi in xong. File thì nhiều, mà mình bị stringing khi cố in nhiều miếng hex inlays cùng lúc. Cuối cùng mình bỏ cuộc và in từng miếng, dùng brim 5mm với brim separation gap 0.6mm. Mấy setting này cho first layer đẹp, bám chắc vào build sheet và brim bóc ra dễ. Mỗi máy in có thể cần chỉnh hơi khác để ra đúng kết quả mong muốn. Bạn cũng có thể thử sequential printing để giảm số lần in.
https://help.prusa3d.com/article/sequential-printing_124589
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảPengLordLượt thích32Lượt tải115

 Tác giảduo3dprintLượt thích0Lượt tải155

 Tác giảnozeLượt thích0Lượt tải135

 Tác giả3DSourcererLượt thích48Lượt tải380

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N

 Tác giảbloblis67Lượt thích0Lượt tải319

 Tác giảdet-manLượt thích0Lượt tải175

 Tác giảgummiegecko8477Lượt thích0Lượt tải167

 Tác giảteteomatLượt thích0Lượt tải139

 Tác giảBrokentooth_designsLượt thích17Lượt tải159

 Tác giảdalleLượt thích0Lượt tải149