

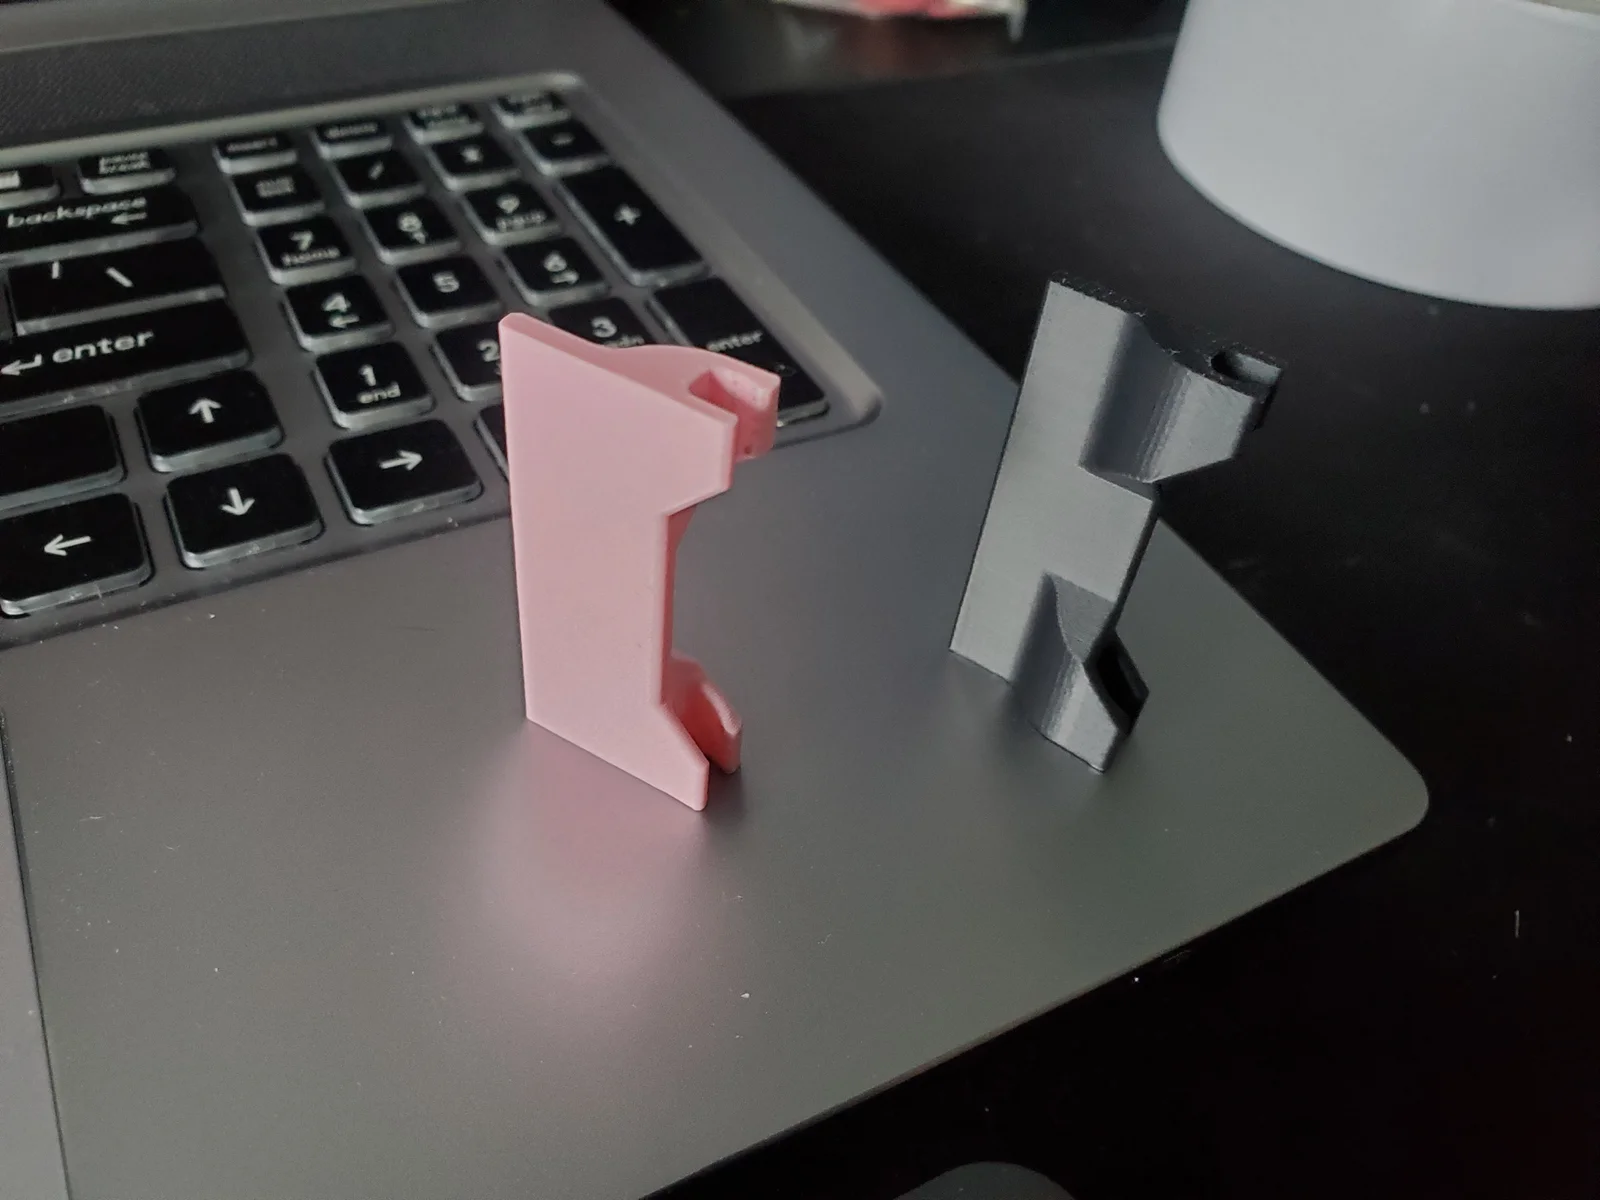
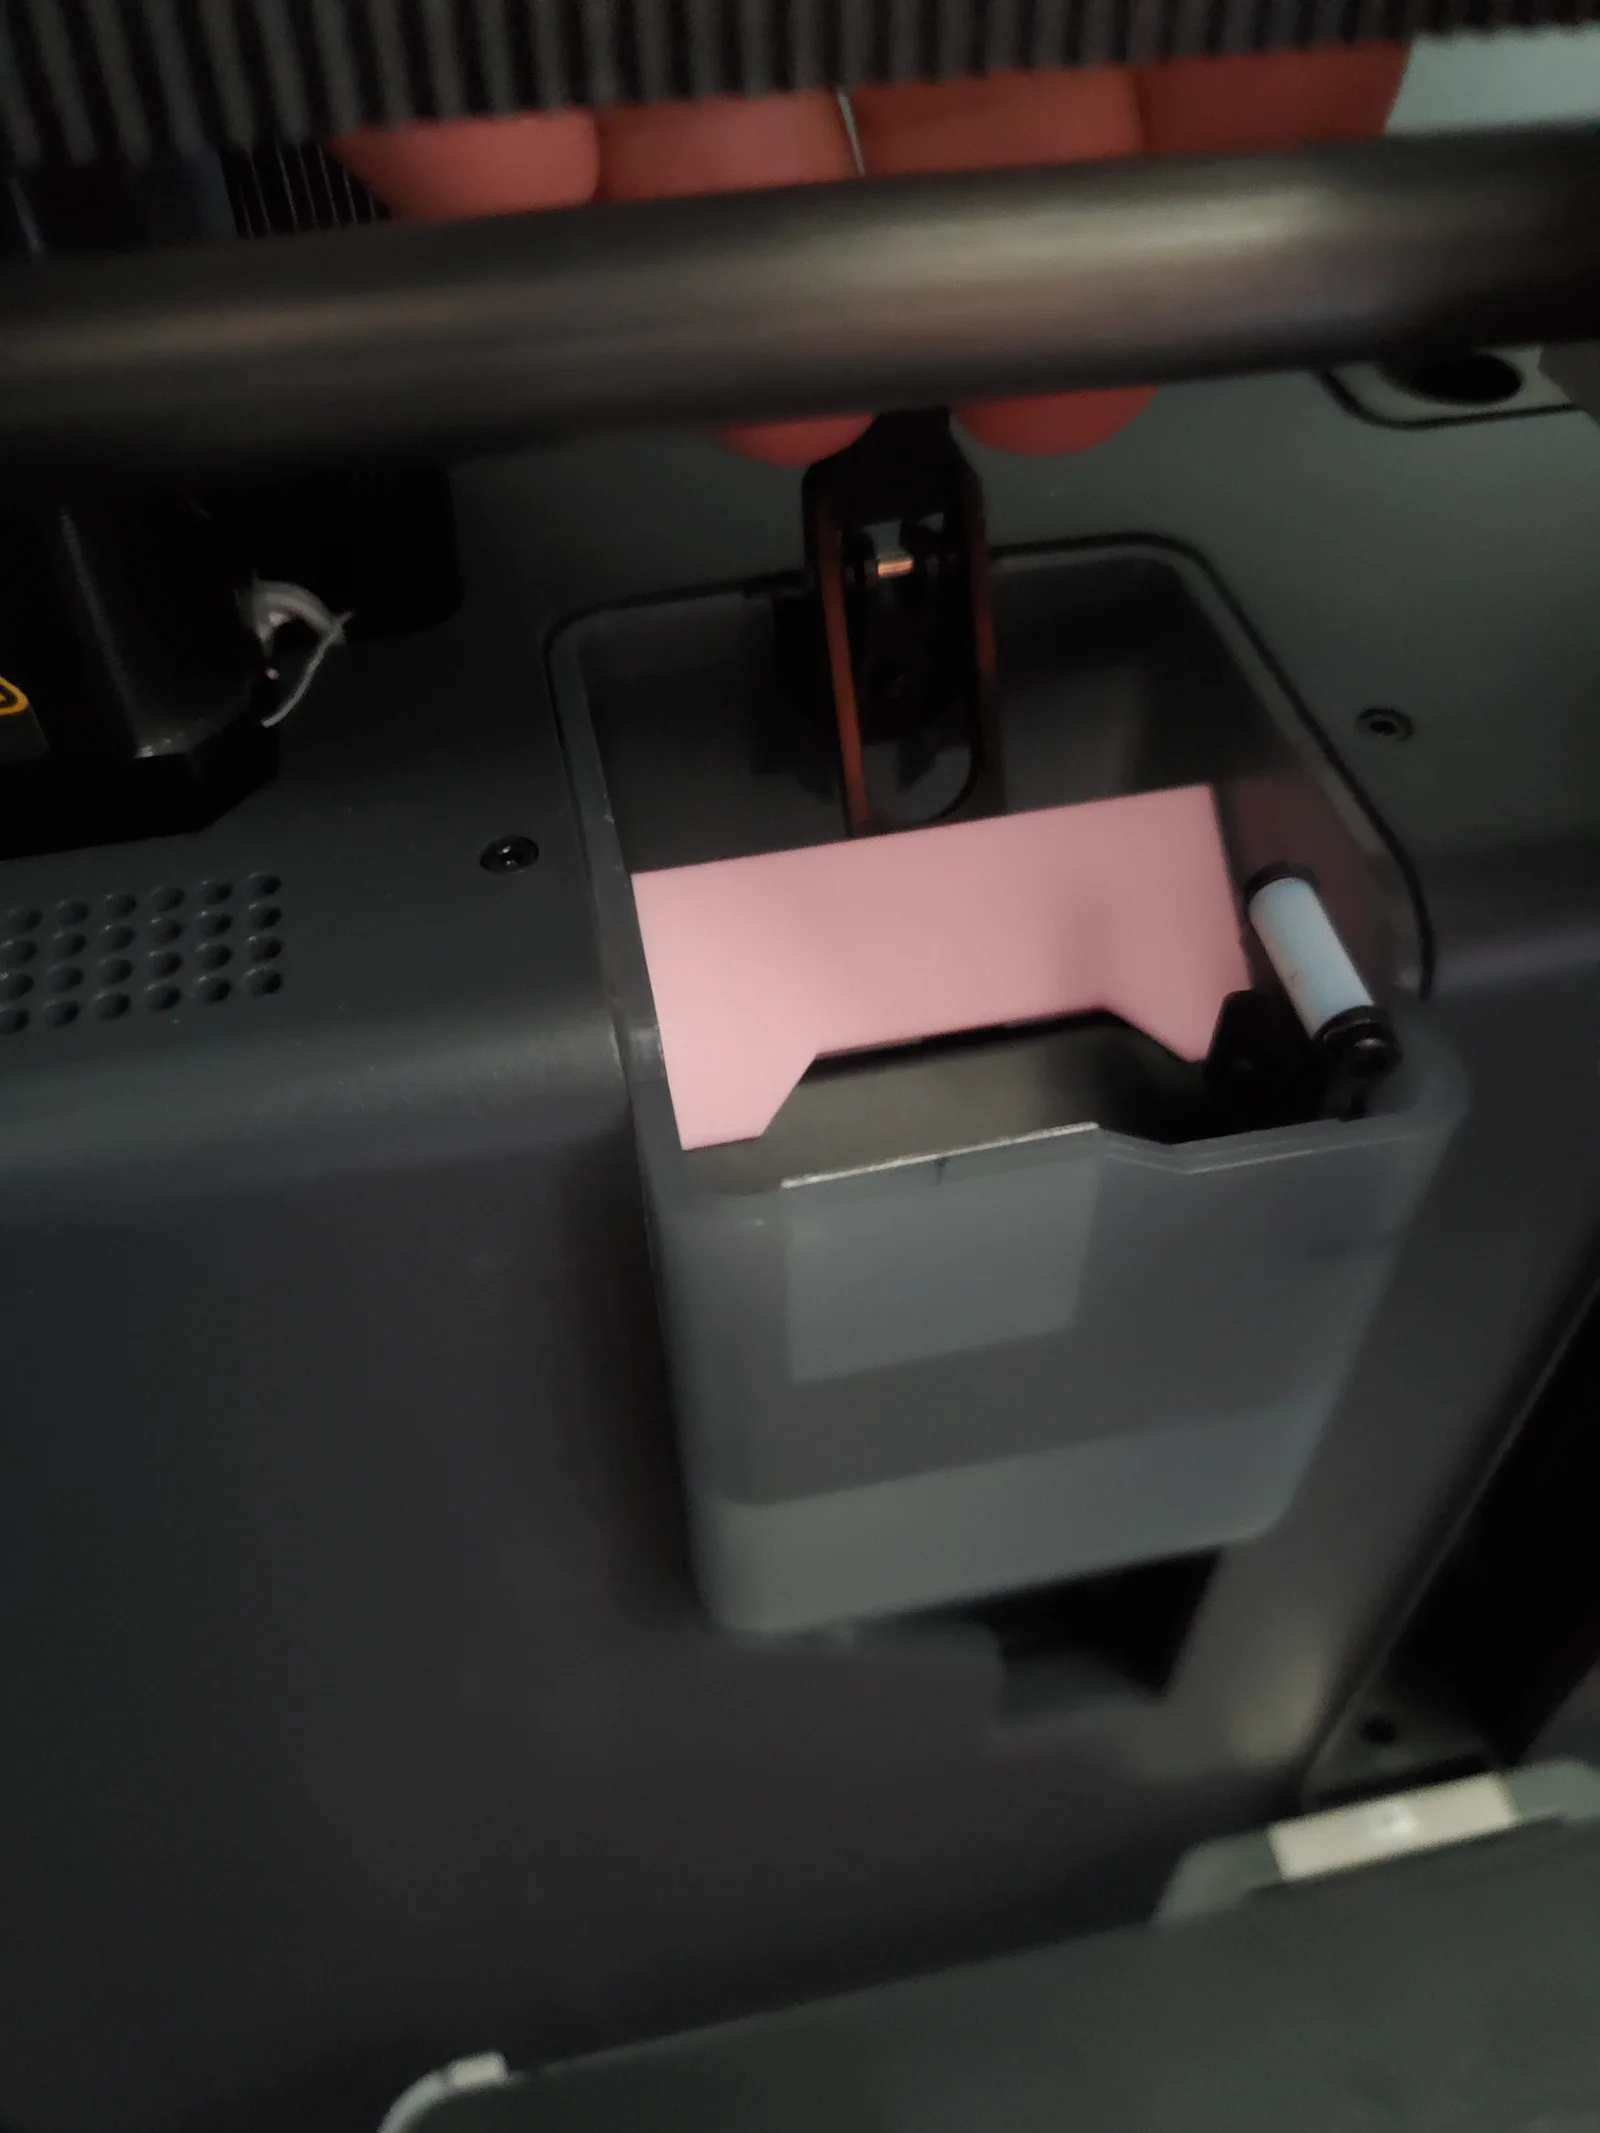

Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Remix từ Phần Mở Rộng Cửa Hứng Chất Thải Bambu Lab X1 Carbon Tác giả Spot
Dựng một phiên bản khác của mẫu này.
 Purge Chute ExtensionTác giảAneoPsy · 01/05/2026
 Hệ thống Poop Chute cho Bambu Lab X1 (Bambu Lab X1 Poop Chute System)Tác giảgooselk_266842 · 30/04/2026
 Remix Ống Dẫn Purge Bambu X1 Carbon Bản Mạnh Hơn (STRONGER VERSION)Tác giảCeeBee · 23/04/2026
Ghi chú phiên bản hiện tại (v3): Đổi hướng mặc định của model khi import vào slicer để giảm nhầm lẫn và tình trạng snap fit bị gãy
Model này được thiết kế để giúp giảm tình trạng rác purge bị hất ngược trở lại khu vực in. Các model mình remix lại trước đó theo trải nghiệm của mình có hai vấn đề.
Model gốc là kiểu push fit và ở vài chỗ rất mỏng, không thật sự tối ưu cho việc in. Bản remix thứ hai giải quyết vụ push fit bằng cách thêm snap fits (mình copy y hệt). Snap fits hoạt động rất ổn, nhưng model vẫn mỏng và yếu ở nhiều khu vực, nhất là những chỗ cần tháo support. Hình học cũng không tối ưu cho việc in: có mấy overhang dốc quá mức cần thiết, và phần overhang của các tab snap fit để gắn mount nhìn như có thể in không cần support nếu xoay hướng khác, nhưng gần như bị bắt buộc phải in theo một hướng duy nhất vì phần giữa của cái flap quá mỏng. Mình làm gãy một cái rồi in lại cái khác. Nên mình thiết kế bản remix này với snap fits được copy lại, đồng thời gia cố và tối ưu thiết kế để in dễ hơn.
In dựng đứng như hình minh hoạ. Dùng profile tiêu chuẩn 0.2mm layer height trong Bambu Studio. Mình dùng thêm brim khoảng ~10mm cho chắc. Nếu chất lượng in của bạn không ổn, nhớ kiểm tra lại minimum layer time và cooling settings vì đây là chi tiết nhỏ, mỏng và cao nên mỗi lớp có thể không đủ thời gian nguội. Mình dùng minimum layer time 5 giây thì phải. Khuyên dùng vật liệu chịu nhiệt tốt hơn PLA như PETG, hoặc mình dùng ASA. Nhiệt độ buồng in (chamber) cao có thể ảnh hưởng xấu tới PLA.
Có kèm file nguồn Fusion 360 và file .STEP.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảreddLượt thích216Lượt tải2,2 N

 Tác giảJasonOlliff_519145Lượt thích241Lượt tải2 N

 Tác giảarhi_585078Lượt thích64Lượt tải538

 Tác giảHanzo3dLượt thích155Lượt tải412

 Tác giảGeek5DLượt thích147Lượt tải482

 Tác giảBrokentooth_designsLượt thích23Lượt tải403

 Tác giả3DSourcererLượt thích48Lượt tải374

 Tác giảWyomingWolf_261196Lượt thích52Lượt tải424

 Tác giảtopronix_2170418Lượt thích41Lượt tải295

 Tác giảbloblis67Lượt thích0Lượt tải312

 Tác giảBlackky98Lượt thích25Lượt tải205