



Khuôn Vẽ Sơ Đồ Mạch Điện Tử (Kích Thước Thẻ ATM)
 Tác giảBoonby_1059917Lượt thích659Lượt tải1,2 N
Dựng một phiên bản khác của mẫu này.
Đây không phải là một bản in dễ. Máy in của bạn BẮT BUỘC phải được canh chỉnh (dialed in) thật chuẩn.
Nếu bạn chưa chắc máy của mình chịu được tolerance tới đâu, hãy in cái này trước:
BẮT BUỘC PHẢI IN VỚI LAYER HEIGHT 0.2MM. (Nếu muốn đẹp hơn thì dùng 0.1mm hoặc 0.05mm nhưng thật ra không cần thiết)
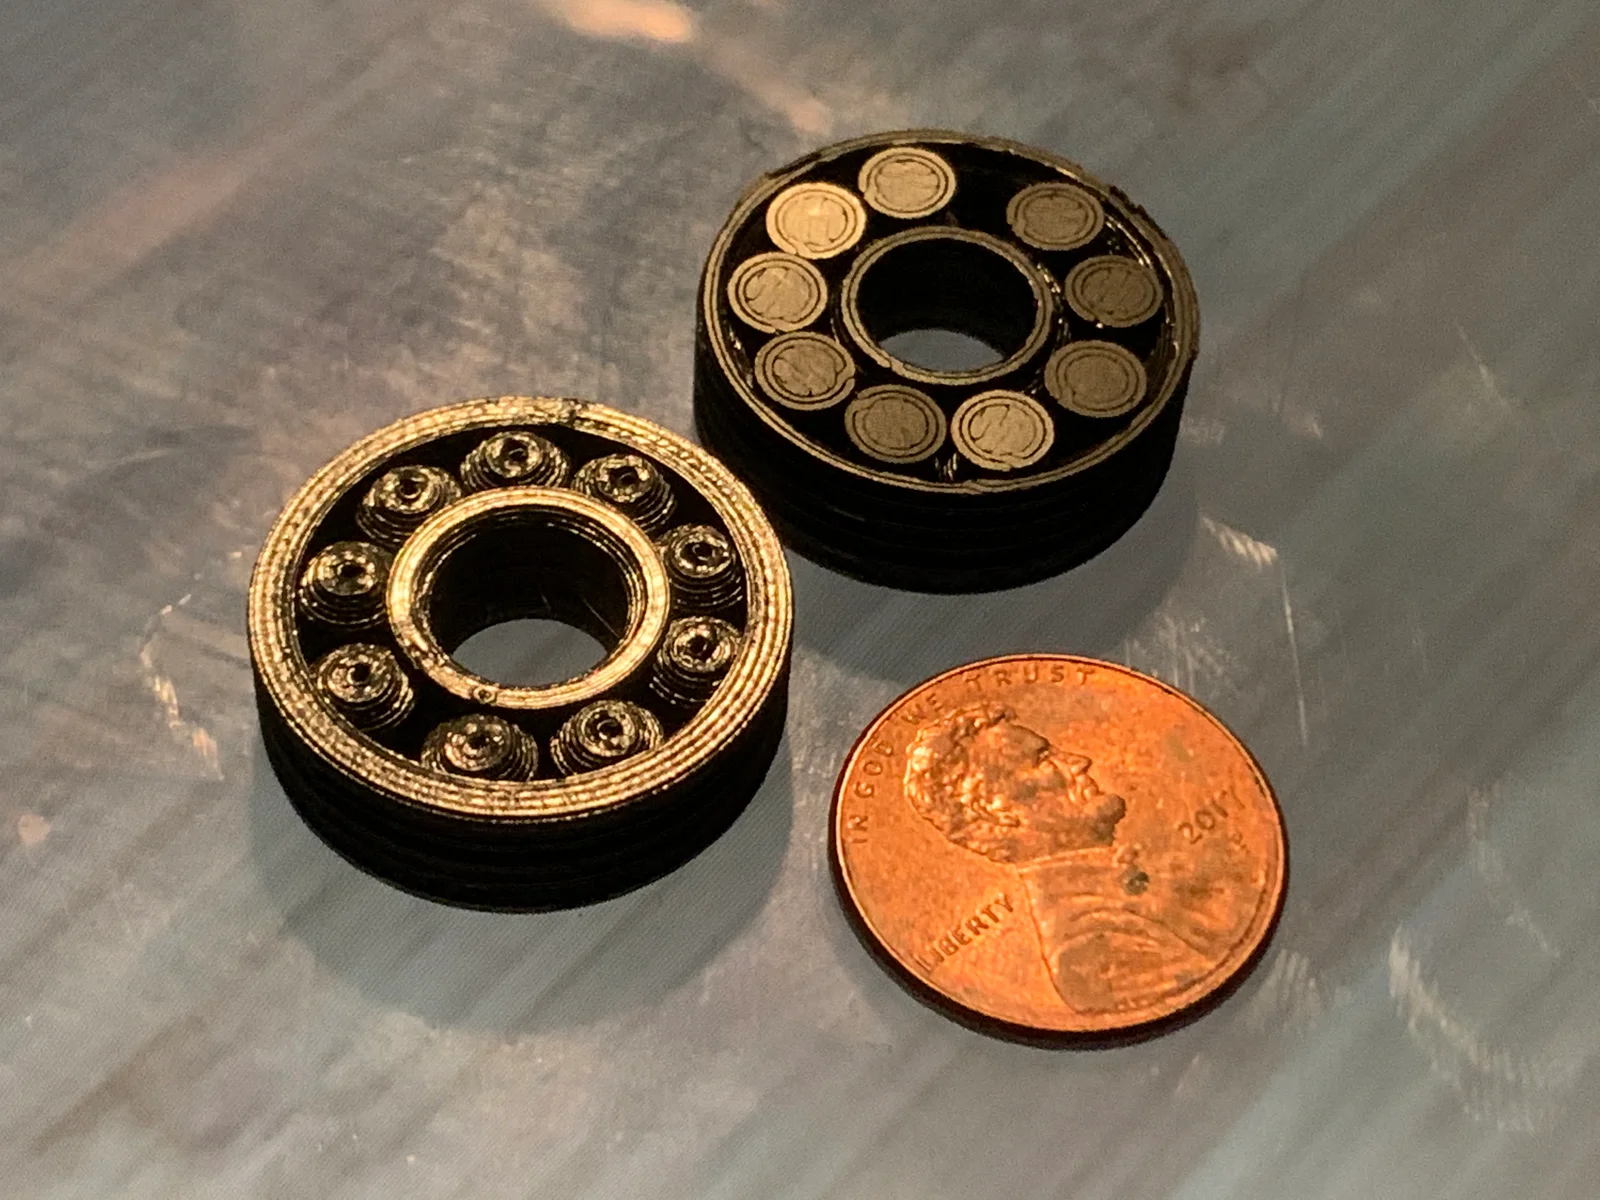
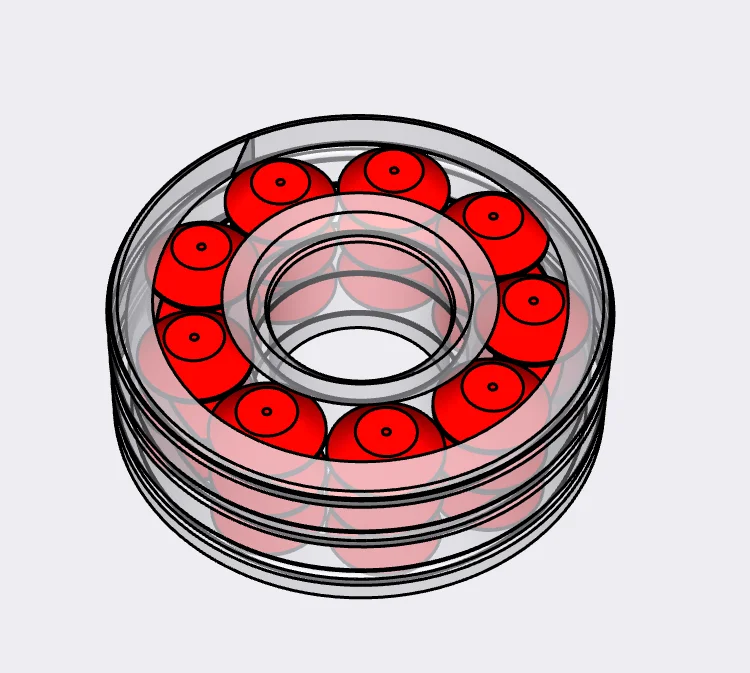
Đây là bản cập nhật từ thiết kế 608 bearing chạy được và đã hoạt động của mình. Mình cải thiện mọi thứ mình nghĩ ra để nó vừa hoạt động tốt vừa in tối ưu. Nếu máy bạn dialed in đúng cách thì chỉ trong vòng 1 phút sau khi in xong là bạn dùng được.
Cheers.
Drew.
Vừa lấy ra khỏi máy in: https://youtu.be/crCMLTkSvrQ
Lăn trên thảm: https://youtu.be/MU5ZlriX3tk
Spin Test-
PHẢI “BREAK. IT. IN.”
Nhắc bao nhiêu cũng không đủ.
Nó sẽ quay cực mượt, nhưng CHỈ sau khi bạn break-in. Sau khi in xong, “bẻ” phần wheel ra cho rời, rồi break-in cái bearing bằng cách lăn trên thảm… khoảng 30 giây để sợi nhựa mài bớt các điểm không hoàn hảo.
Tác giảBoonby_1059917Lượt thích659Lượt tải1,2 N

 Tác giảFabianVeileLượt thích414Lượt tải1,5 N

 Tác giảnleinadLượt thích56Lượt tải181


 Tác giảzoltanfLượt thích73Lượt tải272

 Tác giảTheWallArtGuyLượt thích36Lượt tải108

 Tác giảgillisLượt thích121Lượt tải2,1 N

 Tác giảKatfishLượt thích2Lượt tải9

 Tác giảIbot_3DLượt thích10Lượt tải39

 Tác giảATBOT_7809Lượt thích16Lượt tải261

 Tác giảMarciLượt thích87Lượt tải293

 Tác giảstrifu_4061046Lượt thích151Lượt tải1,3 N