


Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
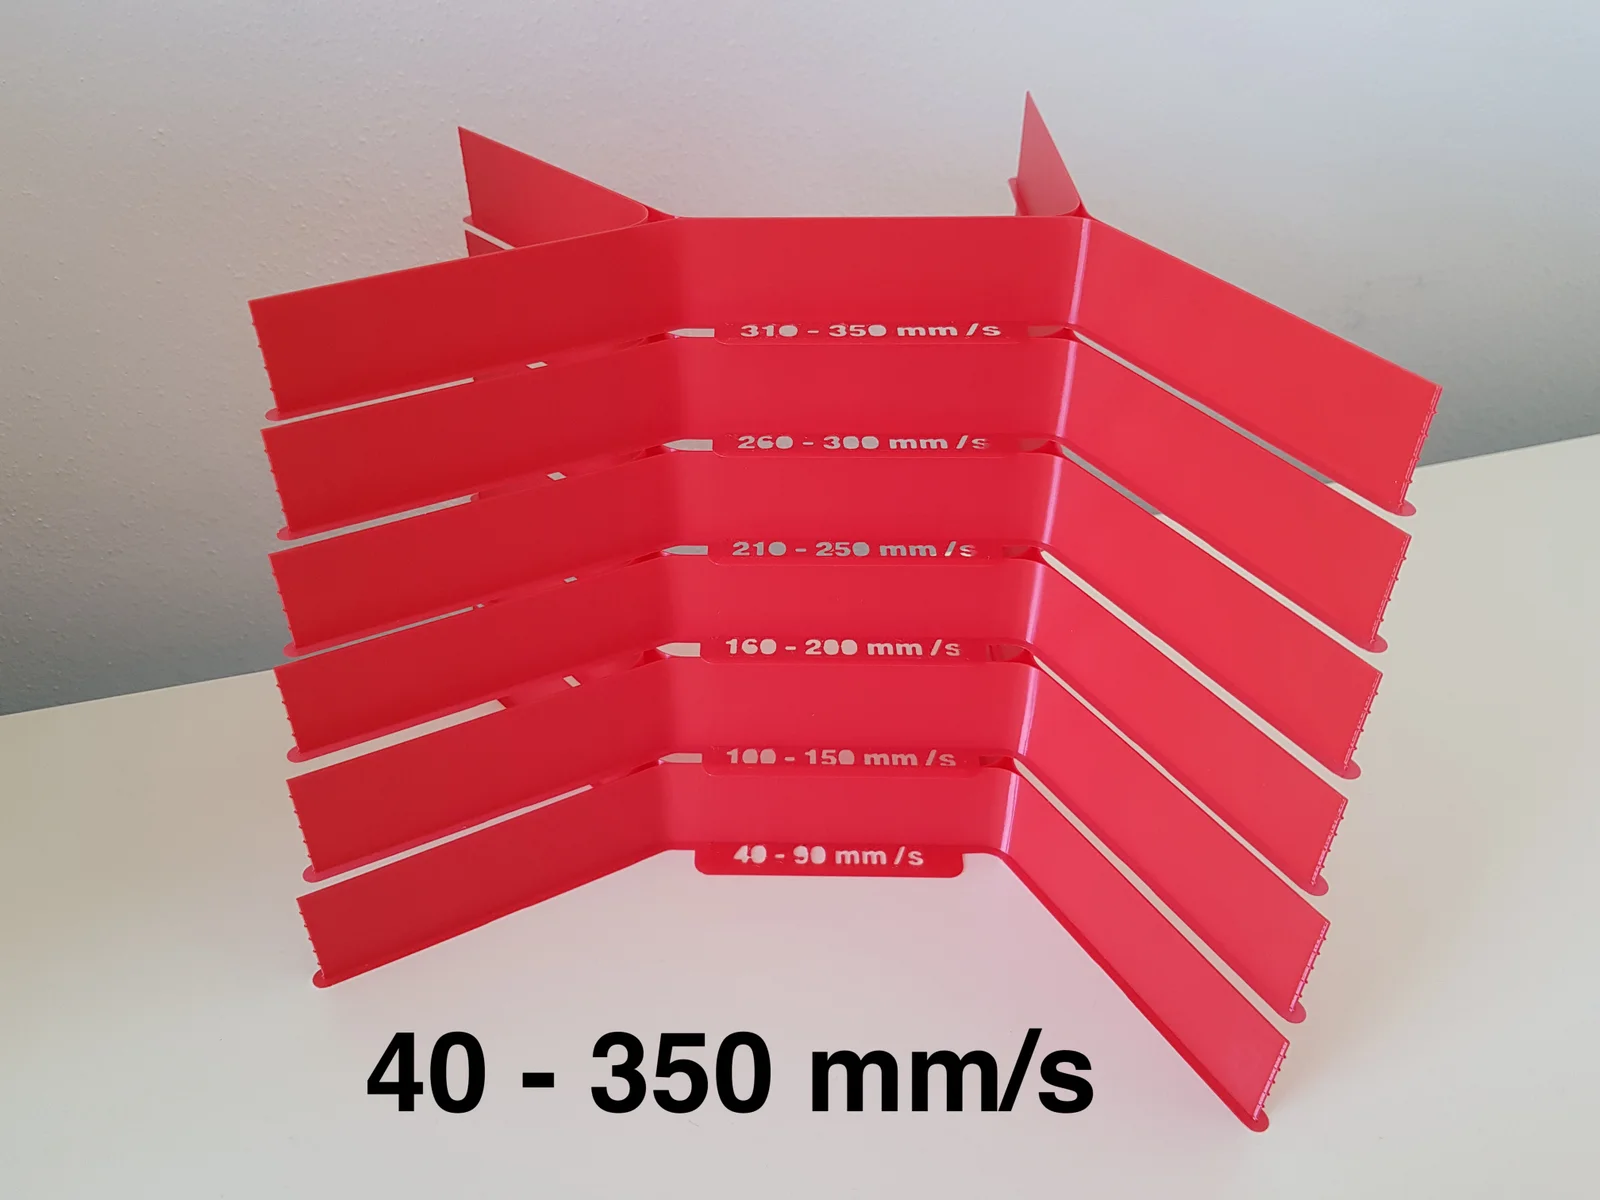
Các mẫu test VFA (Vertical Fine Artifacts) cho dải tốc độ in rất rộng trên Prusa Core One, từ 40 đến 350 mm/s.
Trên mép mẫu có các rãnh cách nhau 5 mm, dùng để đánh dấu các mốc đổi tốc độ theo bước 10 mm/s.
Để quan sát VFA rõ, bạn cần dùng filament bóng và in ra bề mặt phải glossy.
Nhớ tắt silent mode, vì chế độ này sẽ giới hạn tốc độ in.
G-code và project PrusaSlicer được chuẩn bị cho PLA với nozzle high-flow 0.4 mm. Lớp đầu tiên in ở 230°C, còn các lớp tiếp theo được chỉnh theo:
Tốc độ in cao (volumetric flow rate cao) thường cần nhiệt nozzle cao hơn, vì nhựa nóng chảy sẽ hút nhiệt và vô tình “làm mát” nozzle. PLA bóng khi được nung chảy đúng thì in xong vẫn sẽ giữ độ bóng. Nếu bản in của bạn không ra glossy, bạn có 2 cách:
Một số máy in có thể “giấu” VFA bằng cách dùng nhiệt in thấp, làm bề mặt ra kiểu matte. Tuy nhiên lưu ý: bản in matte từ filament bóng thường là dấu hiệu liên kết giữa các lớp yếu, dễ giòn và dễ gãy.
VFA có thể chỉ xuất hiện ở một số tốc độ, góc in và hướng in nhất định. Khác với các mẫu tương tự, bộ này được thiết kế để quan sát bằng mắt dễ nhất. Kích thước mẫu cũng đủ lớn để chạy tốc độ cao, giảm ảnh hưởng của các vùng tăng/giảm tốc.
Cách nó được làm
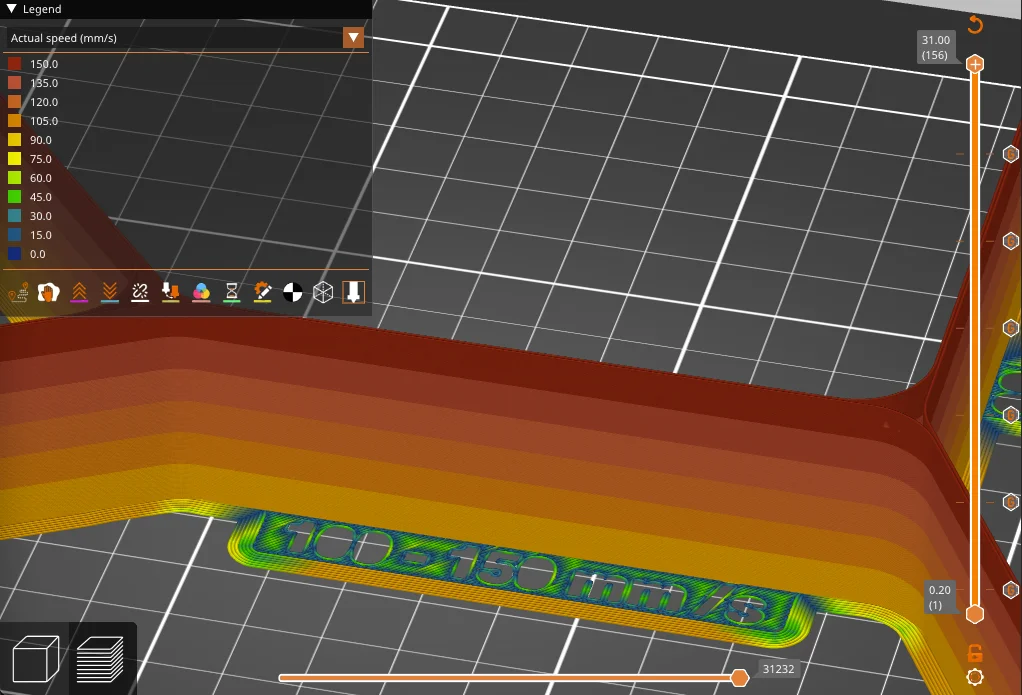
Các thay đổi tốc độ in được chuẩn bị trong PrusaSlicer bằng cách chèn G-code M220 ở các layer cụ thể để chỉnh feedrate. Ví dụ, ở file 40-90 mm/s, feedrate sẽ lần lượt đặt 40%, 50%, 60%... dựa trên tốc độ external perimeter 100 mm/s. Các file cho tốc độ trên 200 mm/s thì dựa trên external perimeter 200 mm/s.
Mình có tham khảo cảm hứng từ các bài test cho tốc độ in chậm, nhưng tất cả nội dung này mình làm lại từ đầu.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảBretDorssers_4183352Lượt thích19Lượt tải52

 Tác giảreddLượt thích216Lượt tải2,2 N

 Tác giảJasonOlliff_519145Lượt thích241Lượt tải2 N

 Tác giả3DPDP_3140983Lượt thích2Lượt tải15

 Tác giảprusa-researchLượt thích0Lượt tải777

 Tác giảdjcodyLượt thích1Lượt tải9

 Tác giảpjs37Lượt thích0Lượt tải152

 Tác giảgafyx3dLượt thích0Lượt tải117

 Tác giảduo3dprintLượt thích0Lượt tải150

 Tác giảswimLượt thích0Lượt tải106

 Tác giảarhi_585078Lượt thích64Lượt tải540