

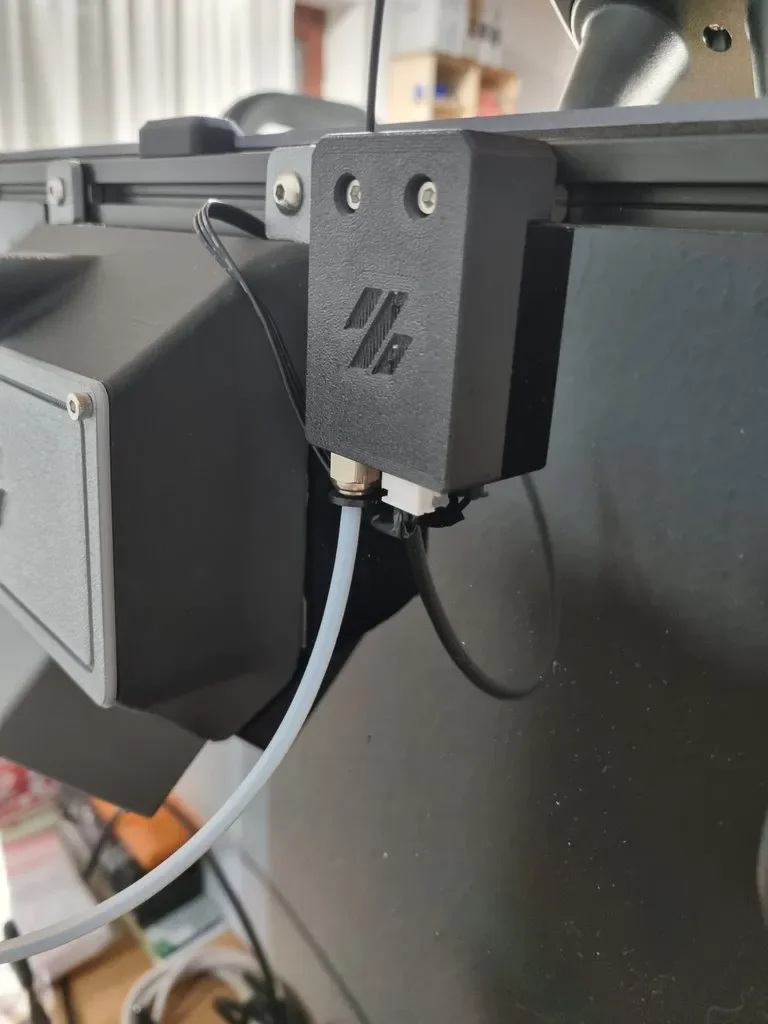
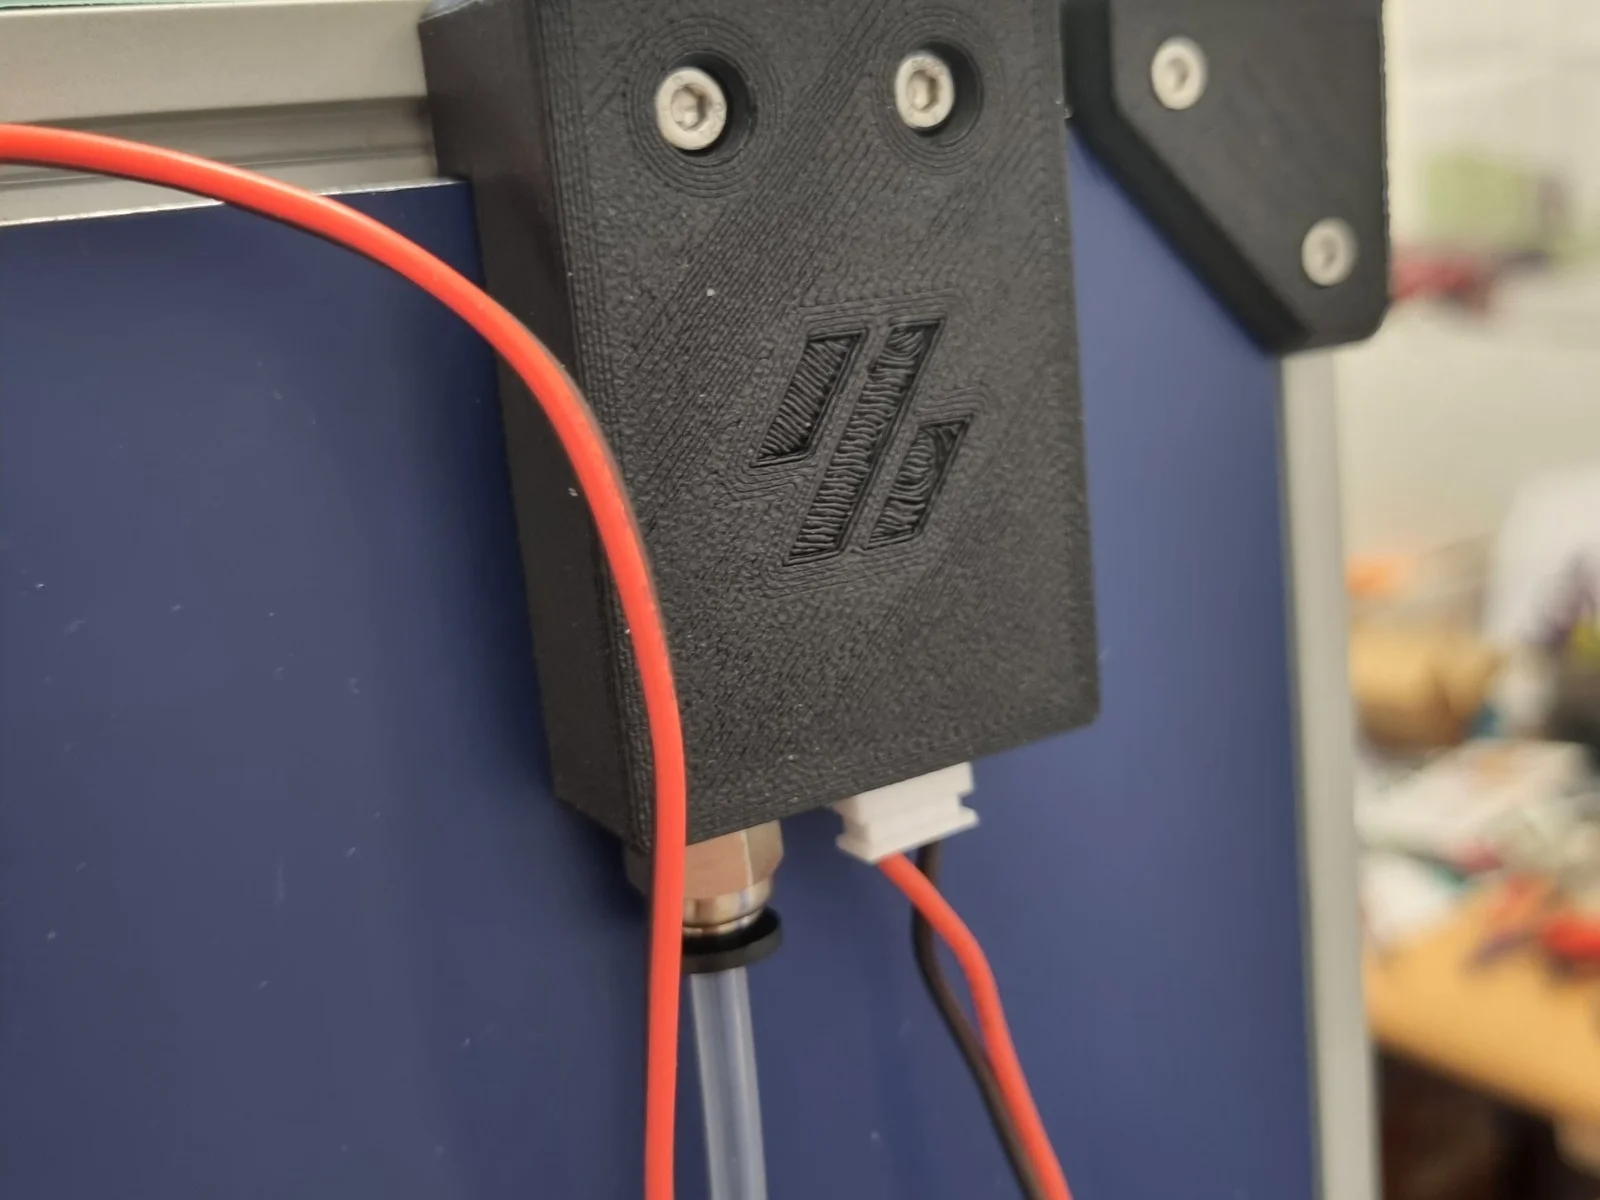

Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
Đối với Voron của tôi, tôi cần một cảm biến filament đơn giản. Vì những cái đơn giản mà bạn có thể mua chỉ có một dải kim loại để quét, nên luôn có vấn đề sau khi hết filament là khi filament được đẩy trở lại, nó sẽ bị kẹt trong cảm biến. Vì vậy, tôi đã làm một cái sử dụng công tắc vi mô hoạt động bằng con lăn. Cái gốc được thiết kế để gắn vào mặt sau của một Voron có bảng lưng 3mm và băng keo 3mm. Để làm cho nó có tính phổ quát hơn, tôi đã tải lên một phiên bản với khoảng cách gắn riêng biệt, mà bạn có thể dễ dàng sử dụng trong slicer ở chiều cao.
Ngoài các bộ phận in, bạn sẽ cần:
1 Công tắc vi mô hoạt động bằng con lăn, z.B. https://www.amazon.de/gp/product/B08734MSDD/ref=ppx_yo_dt_b_asin_image_o01_s00?ie=UTF8&psc=1
1 JST-XH, 2,54 nam, z.B. https://www.amazon.de/gp/product/B082ZLYRRN/ref=ppx_yo_dt_b_search_asin_title?ie=UTF8&psc=1
2 vít tự khoan M2x10
Tôi đã in toàn bộ bằng ASA carbon, nhưng về nguyên tắc bạn cũng có thể sử dụng PLA, PETG hoặc bất cứ thứ gì khác.
Cập nhật: Đã thêm phiên bản cho lắp đặt ngang và đẩy hai mặt
Máy in:
Voron
Bệ:
Không
Hỗ trợ:
Không
Độ phân giải:
0,16
Mật độ:
20
Vật liệu in:
Sau khi in =============
Danh mục: Máy in 3D
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảgummiegecko8477Lượt thích0Lượt tải167

 Tác giảdalleLượt thích0Lượt tải149

 Tác giảarhi_585078Lượt thích64Lượt tải545

 Tác giảHanzo3dLượt thích155Lượt tải417

 Tác giảGeek5DLượt thích147Lượt tải490

 Tác giảBrokentooth_designsLượt thích23Lượt tải412

 Tác giảcrawler-3903250Lượt thích0Lượt tải909

 Tác giả3DSourcererLượt thích48Lượt tải380

 Tác giảartme-3dLượt thích0Lượt tải336

 Tác giảbloblis67Lượt thích0Lượt tải319

 Tác giảprusa-researchLượt thích0Lượt tải2,7 N