


Dino Snack Clip - Kẹp miệng túi hình khủng long siêu đáng yêu
 Tác giảTommy3DLab_2023125Lượt thích636Lượt tải2,5 N
Dựng một phiên bản khác của mẫu này.
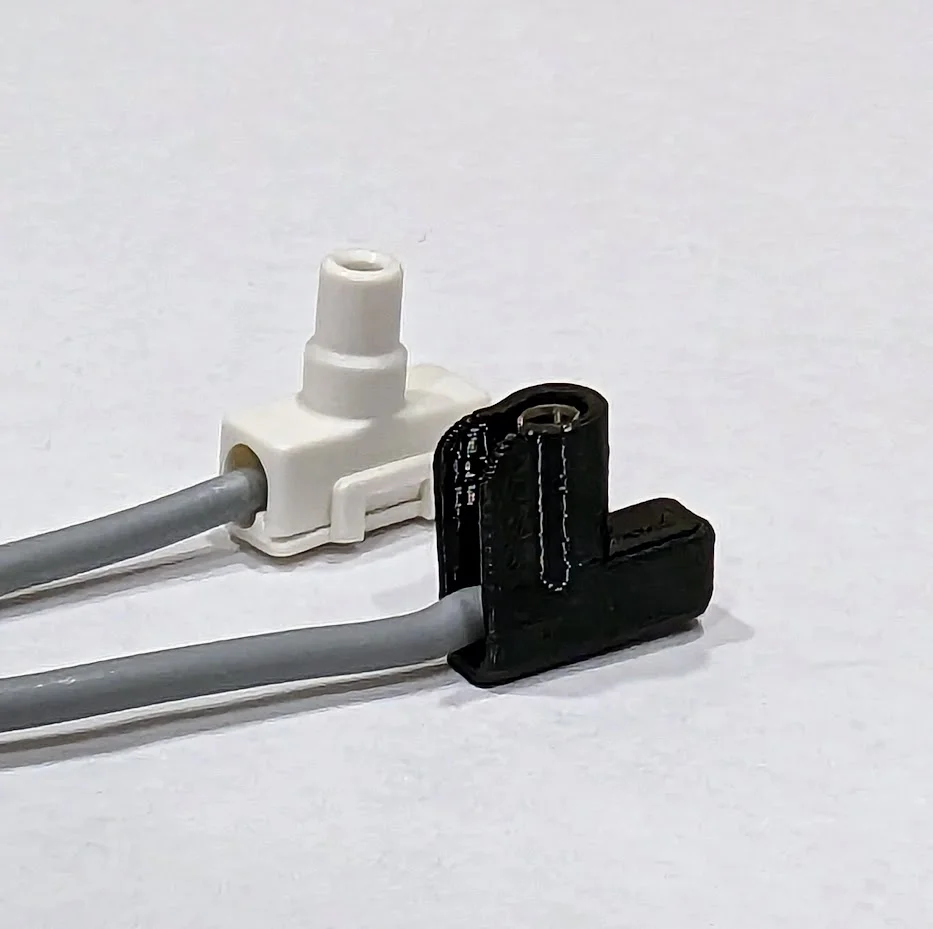
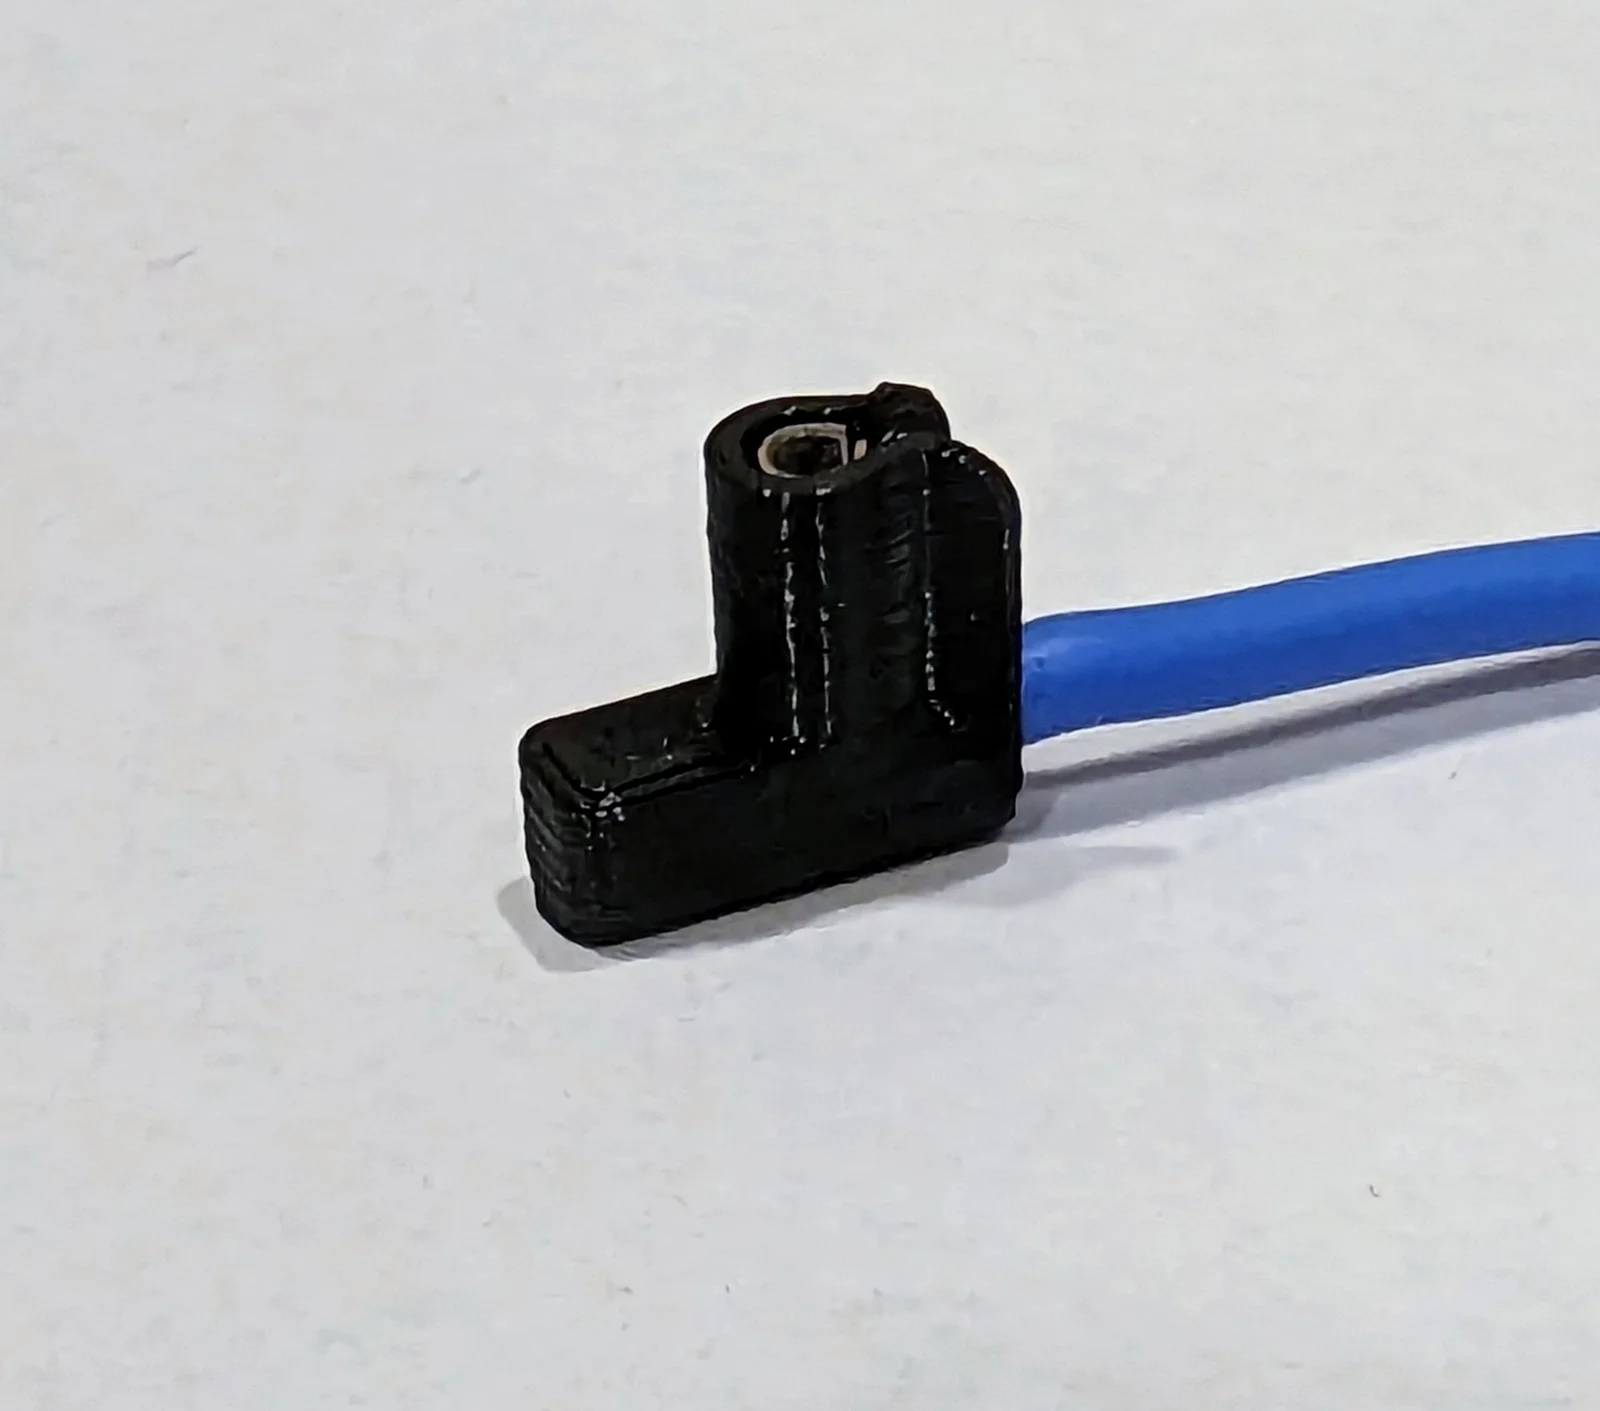
Chụp bảo vệ đầu cuối (terminal shroud) cho boiler, dùng cho TE 160783-7 (và các phiên bản khác) trên máy pha cà phê Gaggia. Kìm bấm (Crimper Jaws) có tại: [s://www.printables.com/model/673240)
Vật liệu:
Đã thử nghiệm với Nylon (PA12). Các vật liệu lý tưởng nên chịu được nhiệt độ liên tục ≥90° C, với HDT ≥135° C ở 0.45 MPa, không dẫn điện. Lưu ý rằng vật liệu “giống nhau” có thể khác nhau tùy nhà sản xuất. Các lựa chọn tiềm năng bao gồm Nylon PA12, PA 66 GF30, PA 46, hoặc Polycarbonate GF30.
In:
Đầu phun 0.4 mm, chiều cao lớp 0.15-0.2 mm, không cần support. Các cài đặt khác tùy thuộc vào vật liệu. In cho PA12:
Xin cảm ơn rất nhiều đến [@TomBrazier_351996](seRaft.3mf`. * Tôi đã dùng sợi Fiberlogy PA12. Sợi Fiberlogy PA12+GF cũng hoạt động với các cài đặt gần như tương tự.
Sấy khô sợi filament trước khi in. Điều này là bắt buộc với sợi PA12. Sợi PA12+GF có vẻ hút ẩm ít hơn.
Tôi thấy tốt nhất là in một lớp PETG dày 0.2mm rồi mới in Nylon lên trên.
Chiều cao lớp 0.15mm. (Tôi đã thử 0.2mm nhưng độ bám dính giữa các lớp kém hơn nhiều.)
2 lớp viền. Sử dụng công cụ tạo viền Arachne nếu có để có độ rộng viền tối ưu.
Đầu phun 255°C, bàn nhiệt 85°C, không cần buồng kín. * Cần chú ý kỹ đến hệ thống làm mát: các bộ phận này sẽ bị chảy xệ nếu làm mát không đủ hoặc thời gian giữa các lớp quá ngắn. Mặt khác, tài liệu kỹ thuật cho biết PA12 bị cong vênh nếu làm mát quá nhiều. Trên máy in của tôi, tôi thấy thời gian lớp tối thiểu 7 giây kết hợp với làm mát tối đa 23% hoạt động tốt. Tôi nghĩ ít thời gian hơn và làm mát nhiều hơn có thể hiệu quả nhưng bàn nhiệt của tôi không thể giữ nhiệt độ ổn định với hơn 23% làm mát. Sự kết hợp hoàn hảo sẽ cho ra các cạnh dọc thẳng đẹp ở đầu hở của bộ phận.
In nhiều bộ phận cùng lúc: điều này có thể giúp tăng thời gian lớp tối thiểu. Tuy nhiên, với sợi PA12+GF, nó sẽ gây ra hiện tượng stringing. Sợi PA12 thường thì tốt hơn về mặt này. File Loogle.v6.3mf ở trên được cài đặt để in các bộ phận tuần tự, đó là lý do tại sao chúng được đặt cách xa nhau. Với sợi PA12 thường, tôi đã in các bộ phận khá sạch với khoảng cách gần hơn và in không tuần tự.
Tác giảTommy3DLab_2023125Lượt thích636Lượt tải2,5 N

 Tác giảbobmakesLượt thích2,5 NLượt tải17,5 N

 Tác giảquibeck_3353173Lượt thích1,5 NLượt tải11,5 N

 Tác giảTony Bullard BullardLượt thích465Lượt tải682

 Tác giảm-collectableLượt thích0Lượt tải3,9 N

 Tác giảeli_667847Lượt thích171Lượt tải367

 Tác giảRMJourney_762911Lượt thích140Lượt tải365

 Tác giảKickin_Prints_525470Lượt thích62Lượt tải356

 Tác giảMateuszTokarzLượt thích46Lượt tải298

 Tác giảmoleculecrtr_1215658Lượt thích544Lượt tải2 N

 Tác giảJanStecha_4316168Lượt thích90Lượt tải239

 Tác giả178222178222_2484344Lượt thích449Lượt tải1,7 N