

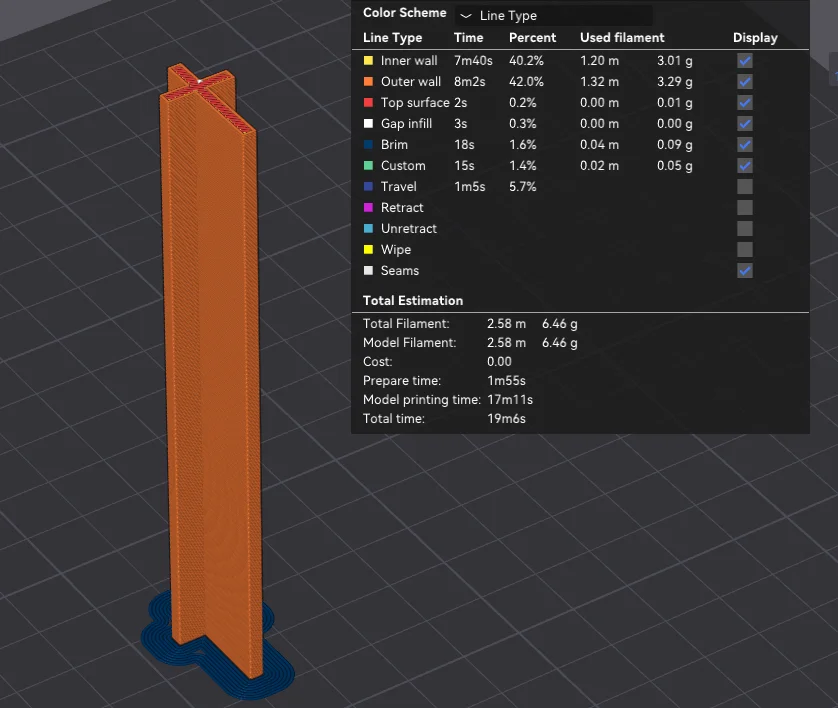


Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
Công cụ căn chỉnh độ co ngót trục Z
Mẫu mô hình chữ thập cao và mảnh khác trên này thường bị rung lắc khi in càng cao, làm cho kết quả đo đạc không còn chính xác nữa.
Mình đã thiết kế mẫu này để giúp tự căn chỉnh độ co ngót trục Z cho các chi tiết giàn máy (gantry) của mình.
Bạn có thể co giãn theo bất kỳ hướng nào, cho cao hơn hoặc thấp hơn đều được.
Mình thiết kế chiều cao 100mm theo trục Z để hạn chế sai số của thước kẹp.
Độ co ngót dọc theo một trục sẽ được đo chính xác nhất khi thực hiện trên một khoảng cách lớn hoặc tỉ lệ lớn hơn so với vật thể bạn đang in.
Mẫu của mình co lại còn 99.22 (với nhựa PC-CF, đầu phun 0.6mm, layer 0.24mm, buồng in 70°C, bàn in 110°C).
Mình cũng đã đính kèm một phiên bản có các bậc thang mỗi 10mm để bạn có thể đo đạc bằng thước kẹp ngay cả khi phần trên cùng bị lỗi.
Nên dùng brim tốt, giảm tốc độ in xuống thật chậm và/hoặc tăng thời gian tối thiểu cho mỗi lớp (đối với mẫu này mình dùng máy Qidi Q2 với tốc độ dưới 30%).
Nếu vẫn còn bị rung, hãy mở rộng thêm % theo chiều X và Y, đồng thời giảm tốc độ hơn nữa - bạn cũng có thể chèn thêm một khối hình vuông hoặc hình chữ nhật ở phần đế trong phần mềm slicer để làm giá đỡ chắc chắn hơn.
Nếu bạn đang in các loại nhựa chịu nhiệt cao, hãy để buồng in và bàn in nguội hẳn rồi mới lấy vật thể ra vì nhiệt độ có thể ảnh hưởng đến kết quả đo.
Sản phẩm có các góc cạnh giúp bạn tinh chỉnh thông số PA (Pressure Advance) cho các góc hẹp hoặc các chi tiết nhỏ phức tạp!
Lý tưởng nhất là dùng đầu phun từ 0.4 đến 0.6mm.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảreddLượt thích216Lượt tải2,1 N

 Tác giảJasonOlliff_519145Lượt thích241Lượt tải2 N

 Tác giảKRYS_3DLượt thích8Lượt tải41

 Tác giảarhi_585078Lượt thích64Lượt tải535

 Tác giảMordievLượt thích0Lượt tải0

 Tác giảFonnPrintsLượt thích4Lượt tải16

 Tác giảHanzo3dLượt thích155Lượt tải410

 Tác giảGeek5DLượt thích147Lượt tải480

 Tác giảBrokentooth_designsLượt thích23Lượt tải401

 Tác giả3DSourcererLượt thích48Lượt tải372

 Tác giảWyomingWolf_261196Lượt thích52Lượt tải422