


Kẹp giữ sợi Filament
 Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N
Dựng một phiên bản khác của mẫu này.
Làm nóng vòi phun đến 175 độ ngay từ đầu, không phải đợi đến cuối
Đã thử nghiệm với các phiên bản firmware 6.4.0 và 6.2.6
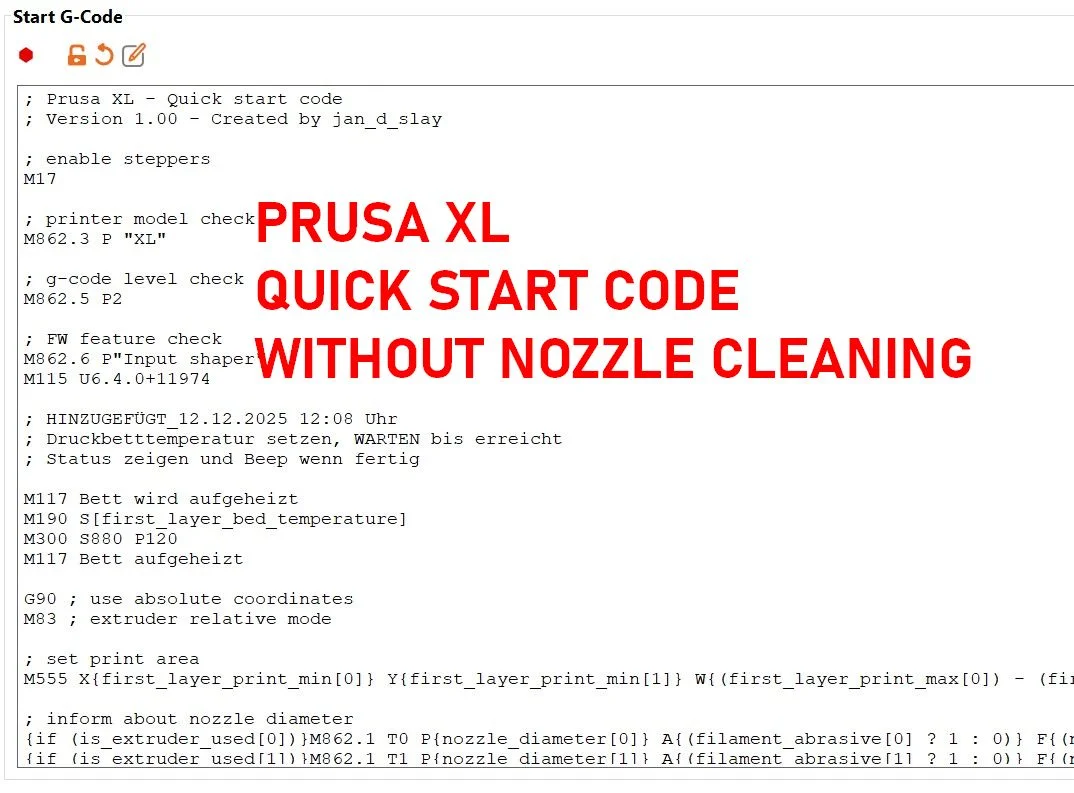
Mã G-Code khởi động V1.01 đã được sửa đổi, thử nghiệm và tải lên
Mang nhiệt độ bàn in lên nhiệt độ cài đặt ngay lập tức và là bước đầu tiên cho lớp đầu tiên (blocking).
Hấp thụ nhiệt đã tắt
Loại bỏ việc làm sạch vòi phun
Mã G-Code khởi động V1.00 đã được sửa đổi, thử nghiệm và tải lên
Đã thêm ghi chú về việc làm sạch vòi phun cơ học
Firmware đã được cập nhật lên phiên bản 6.4.0
Các khó khăn được xác định trước khi bắt đầu in
Logic nhiệt độ của vòi phun không thể hiểu được sau khi cập nhật firmware
Tôi không chịu trách nhiệm cho bất kỳ thiệt hại nào do việc sử dụng G-code gây ra. G-code đã được rút ngắn ở một số chỗ và thứ tự đã được thay đổi. Về phía tôi, tôi có thể xác nhận rằng nó hoạt động hoàn hảo trên máy Prusa XL với 2 đầu phun.
Mã G-Code khởi động được sao chép từ PrusaSlicer 2.9.4 và sửa đổi để cho phép hoạt động trơn tru với Prusa XL.
Vòi phun PHẢI luôn được làm sạch trước mỗi lần in. KHÔNG được có bất kỳ cặn sợi nhựa nào nhìn thấy trên vòi phun. Nếu không thực hiện bước này, quá trình cân bàn sẽ không hoạt động.
Trước khi di chuyển bất cứ thứ gì, bàn in được đặt ở nhiệt độ đã cài đặt trong slicer cho lớp đầu tiên. Vòi phun không được làm nóng. Lệnh đầu tiên này sẽ chuẩn bị bàn in để cân chỉnh.
Bàn in đang ở nhiệt độ hoạt động và vòi phun đang nguội. Với sự kết hợp này, trục Z được căn chỉnh.
Không có sợi nhựa nào thoát ra từ vòi phun đã được làm sạch bằng cơ học. Do đó, việc làm sạch vòi phun đã bị loại bỏ hoàn toàn khỏi mã G-code.
Việc cân bàn được thực hiện như bình thường. Vòi phun vẫn nguội.
Sau khi quá trình cân bàn hoàn tất thành công, đầu in được đưa về vị trí chờ. Chỉ bây giờ vòi phun mới được làm nóng đến nhiệt độ cần thiết cho lớp đầu tiên.
Tác giảtinx_1344834Lượt thích1,2 NLượt tải6 N

 Tác giảreddLượt thích216Lượt tải2,2 N

 Tác giả3DSourcererLượt thích48Lượt tải374

 Tác giảJasonOlliff_519145Lượt thích241Lượt tải2 N

 Tác giảBrokentooth_designsLượt thích17Lượt tải143

 Tác giảarhi_585078Lượt thích64Lượt tải537

 Tác giảHanzo3dLượt thích155Lượt tải411

 Tác giảPengLordLượt thích32Lượt tải109

 Tác giảGeek5DLượt thích147Lượt tải482

 Tác giảWyomingWolf_261196Lượt thích52Lượt tải424

 Tác giảtopronix_2170418Lượt thích41Lượt tải293

 Tác giảBlackky98Lượt thích25Lượt tải205